哈工大光束整形降低金属3D打印气孔缺陷;红外预热助力钛合金无支撑3D打印;3D打印+HIP制造双金属接头;14微米精度的陶瓷微晶格3D打印
本周3D打印研究动态。
哈工大光束整形降低金属3D打印气孔缺陷
匙孔孔隙仍然是激光粉末床熔融3D打印技术广泛应用的关键障碍。熔池快速凝固、动态变化快,给探究孔隙形成机制带来了巨大挑战。
为了应对这些挑战,来自哈尔滨工业大学、钢铁研究总院先进材料研究院、浙江大学的联合团队,在npj computational materials发表了题为“Tuning molten pool dynamics and keyhole formation during laser powder bed fusion through laser beam shaping”的文章。
研究人员建立了一个高保真热流体模型,该模型整合了激光与材料的相互作用、蒸汽反冲、多次反射和马兰戈尼效应。模拟结果表明,匙孔孔隙的形成遵循局部过热、壁面不稳定和坍塌的循环过程,随后气泡的演化——被捕获、聚结或表面逸出——则取决于熔池的流动动力学。
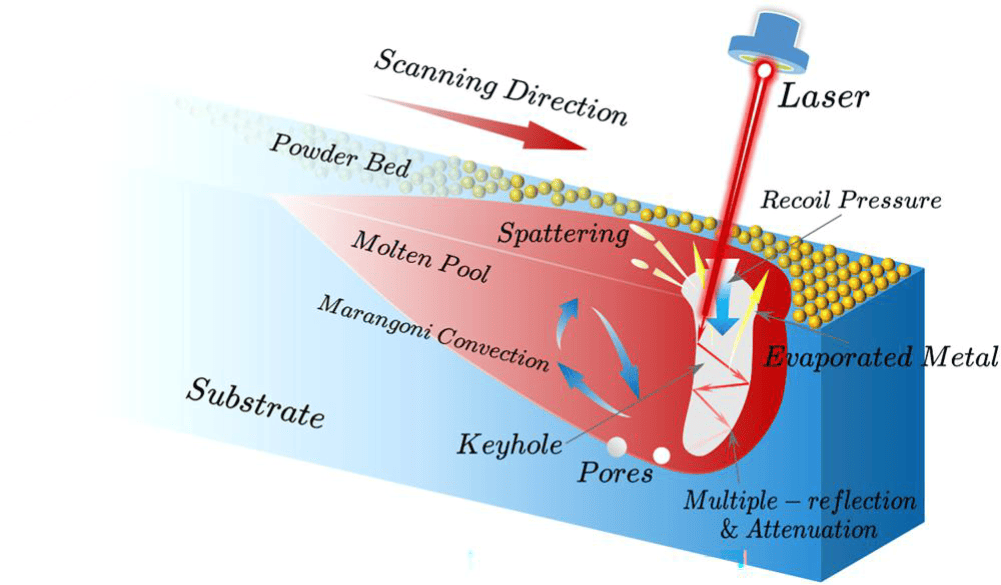
利用该模型作为计算平台,评估了一种用于降低孔隙率的光束整形策略,并比较了四种不同的能量分布:高斯分布、平顶分布、纵向椭圆分布和横向椭圆分布(TE)。 TE轮廓的主轴垂直于扫描方向,能够有效缓解局部能量集中并减少有害的多重反射,从而稳定小孔并降低所研究条件下材料的孔隙率。

至关重要的是,结果表明,适度降低体积熔化速率即可降低孔隙率,而预测的凝固条件可能有利于等轴晶的形成。这种基于模拟的束优化框架为降低PBF-LB制备的高完整性、微观结构可控材料的小孔孔隙率提供了重要的定性见解和指导。
红外预热助力钛合金无支撑3D打印
支撑结构通常是金属3D打印中难以避免的额外结构,这种工艺能力的不足也使的设计自由度受到了影响。同时,支撑的存在也给后处理带来了不便,还会增加零件成本。
来自韩国浦项理工大学的研究人员认为,预热是实现LPBF工艺无支撑打印的一种有前景的方法,但温度驱动的粉床特性以及高温预热对打印的不良影响还不曾受到关注。
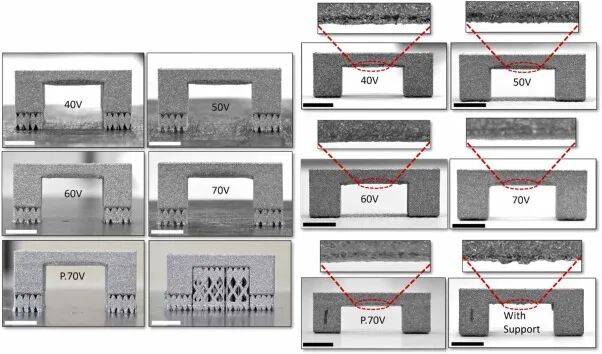
基于此,该研究团队系统考察了Ti-6Al-4V钛合金在LPBF工艺中,使用原位红外加热条件的影响,并证明精确的热控是实现可靠、无支撑金属增材制造的关键。
研究人员在多种加热条件下进行了无支撑桥梁搭接结构的打印,用来评估其对粉床烧结行为、打印质量及残余应力变化的影响。
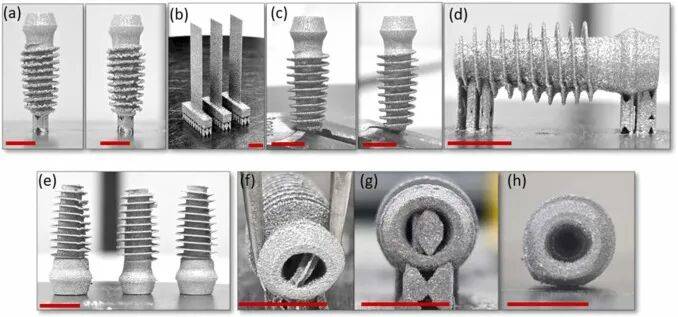
对原位红外加热的逐层有限元建模预测发现,粉床温度会随着构建高度的增加持续上升,在高红外加热温度下表现出高度非线性行为,导致粉末过度烧结。通过X射线计算机断层扫描和3D光学扫描轮廓测量的全面表征,揭示了红外加热强度对制造质量的强烈影响。
最终,该团队通过采用时间定制的红外加热方案,可以实现可靠的无支撑3D打印。该研究以“Influence of infrared-preheating conditions on powder bed behavior, printing quality, and residual stress in support-free printing of horizontal overhangs via laser powder bed fusion”为题发表。
3D打印+HIP制造双金属接头
在高温能源系统中,如先进超超临界电厂和核电系统,广泛需要可靠的异种金属接头,所构成的材料需要具有优越蠕变强度、抗氧化和耐腐蚀能力以及长期微观结构稳定性。但尽管异种金属焊接已被广泛应用,但由于热膨胀系数不匹配以及热影响区内复杂的微观结构演化,蠕变造成的过早失效仍是一个重大挑战 。
来自西弗吉尼亚大学的研究团队通过3D打印与热等静压工艺,制备了304不锈钢和P91钢两种材料组成的分级复合过渡接头,中间设有梯度过渡区。
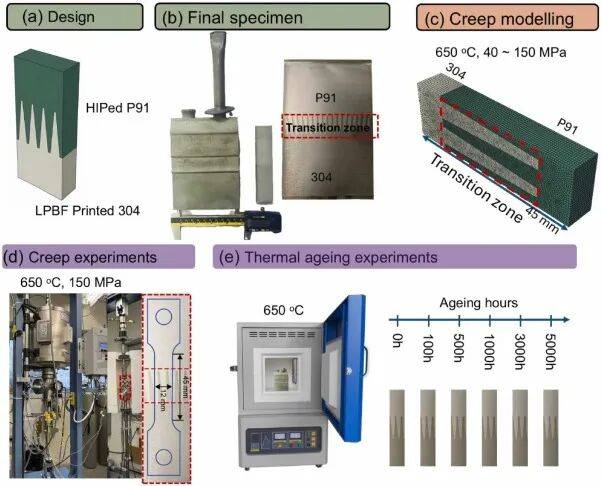
该接头在650°C和150MPa下进行的蠕变试验显示,断裂发生在P91基材,而非过渡区,伴有明显颈缩和延展性断裂。在304锥尖附近观察到局部裂纹,但这些裂纹在界面扩散带内被偏转并阻挡。
在650°C下进行的热处理持续时间长达5000小时,导致界面扩散区内部出现了显著的微观结构演变,其中最显著的变化发生在304锥尖附近。这些变化包括界面扩散区生长、碳化物粗化、局部微观结构的恢复以及富镍马氏体的形成。

结果表明,过渡带在所研究的蠕变条件下保持完整,而304锥尖区域在长时间热暴露下更易发生微观结构退化。这些发现为评估潜在失效区域和改进设计来实现长期服役提供了基础。该研究以“High-stress creep rupture and long-term interfacial evolution in 304/P91 graded composite transition joints (GCTJs)”发表。
14微米精度的陶瓷微晶格3D打印
DLP光聚合技术使复杂陶瓷结构制造成为可能,但在精度和机械性能方面仍然受到制约。
来自南京工业大学、清华大学的团队,在“High-Precision and High-Strength Ceramic Micro-Lattice via Vat Photopolymerization Additive Manufacturing”研究中,采用反应活性较高的约150nm Al₂O₃纳米粉体并引入炭黑添加剂,制备出了高强度陶瓷微晶格。
炭黑减少了光散射,提高了制造精度,并实现了约14微米的分辨率和高形状还原度。烧结研究发现,在1600°C烧结1小时后,抗压强度达到最大69.76±1.2兆帕,相对密度为90.34%±1.37%。
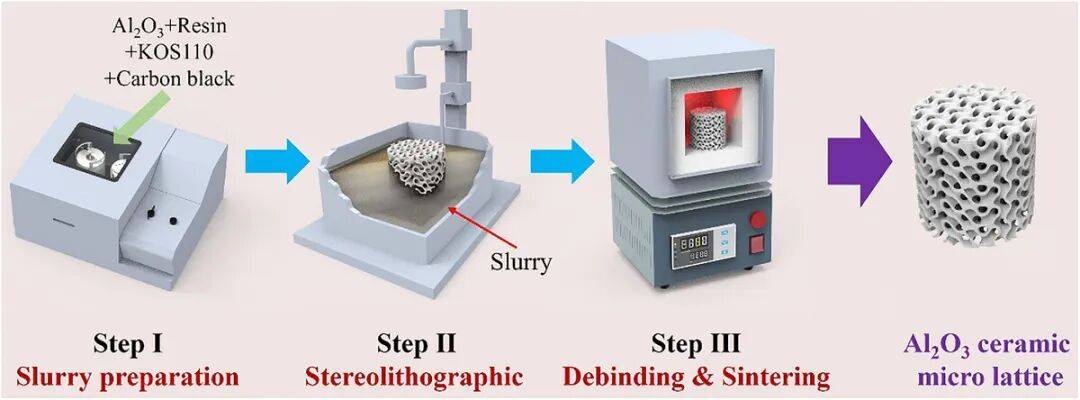
高反应性铝对热辐射波的散射Al₂O₃粉末使表层相对于内部优先致密,从而引发异步烧结行为;由此产生的坚硬表面壳体限制了内部的收缩,导致孔隙被困住,延缓了完全致密。
最终,研究人员制备出单元格尺寸为0.6毫米×0.6毫米×0.6毫米的Al₂O₃陶瓷微晶格,特征尺寸约44微米,相对密度30%,抗压强度为103.7±5.31兆帕。
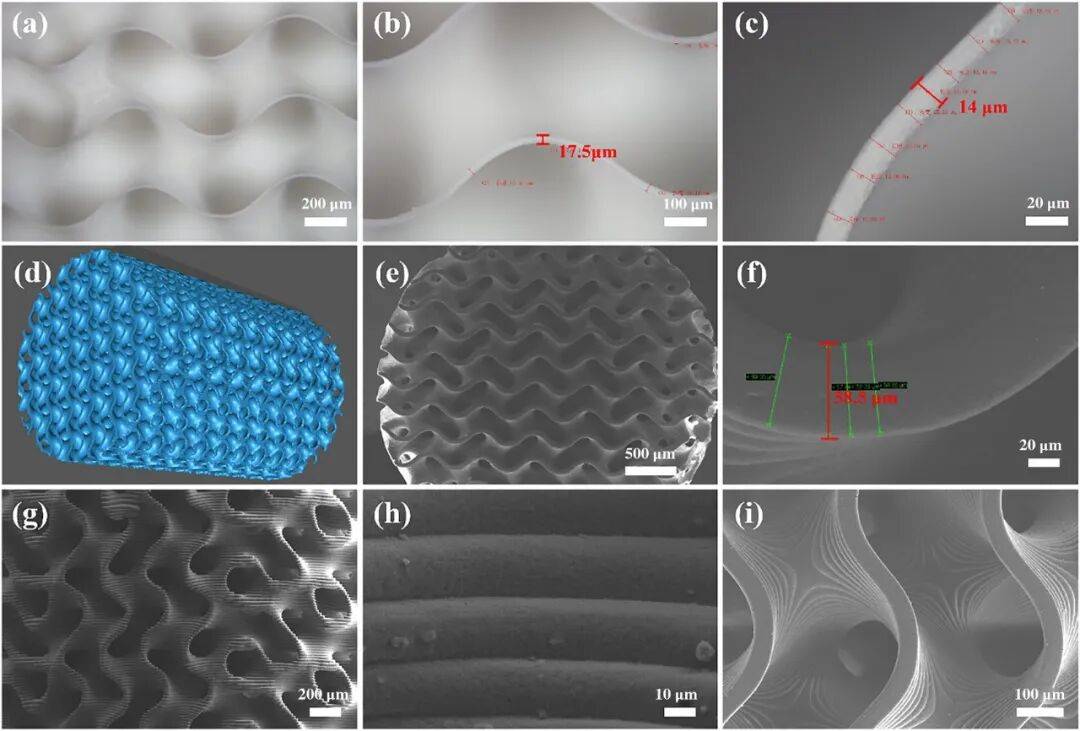
通过展示高精度、机械性能、精细特征尺寸和小单位晶胞尺度,这项工作为陶瓷结构微尺度增材制造树立了标杆,为工艺优化和致密机制提供了参考。
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印