应用-3D打印技术参考-(第13页)    

分类

  • 三帝科技大尺寸砂型3D打印设备,中标武重、连签多单、海外瞩目

    三帝科技大尺寸砂型3D打印设备,中标武重、连签多单、海外瞩目

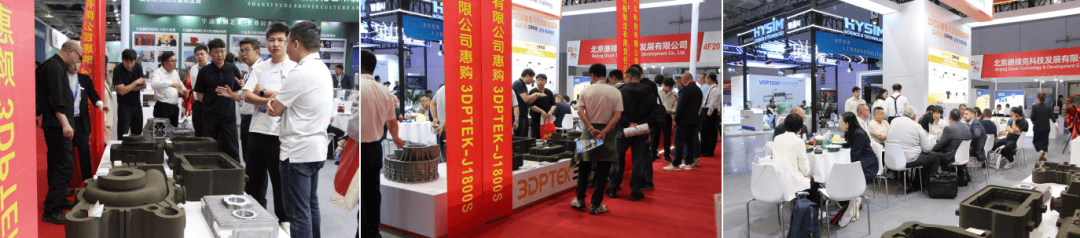
    3D打印技术参考注意到,三帝科技大尺寸砂型3D打印设备在近日举办的第24届中国国际铸造博览会上,取得多项销售成绩。 其不仅成功中标武汉重型机床集团有限公司“3D砂型打印机”项目,还与柳州市东瑞机械、山东宇众汽车科技、曲阜市龙祥冶铸辅料、青岛金诺威铸造机械、陕西双力铸造,达成大尺寸、超大尺寸铸造砂型打印机合作,可谓签约不断。 此外,三帝科技在展会期间还接待了来自韩国、波兰、土耳其、美国、澳大利亚、德国等数十个国家及地区的海外用户。 这不仅标志着三帝科技在大尺寸、超大尺寸砂型3D打印领域的技术实力,获得了国内外行业龙头和大量海外客户的认可和关注;同时,也体现出国内外铸造行业对3D打印技术的旺盛需求。 中标武重集团项目 三帝科技自主研发的大尺寸铸造砂型3D打印机3DPTEK-J2500成功中标武汉重型机床集团有限公司“3D砂型打印机”项目。 武汉重型机床集团是生产重型、超重型机床极限规格品种齐全、产业链条完善的大型骨干企业,是我国重型高端装备和智能制造的重要支撑力量。 此次中标的3DPTEK-J2500砂型打印机具备2500×1500×1000mm成型尺寸,适配电力能源、船舶泵阀、汽车等领域的大型铸件需求。 3DPTEK-J2500 该设备采用压电式喷墨技术、高分辨率喷墨系统及专用粘结剂配方,实现高精度、低成本大尺寸复杂结构铸件的一体化成型,避免传统拼接工艺的精度损失。通过数字化无模成型技术,可减少模具开发成本及废料排放,助力企业降本增效与可持续发展。 三帝科技指出,此次中标不仅是对其技术实力与服务能力的肯定,更将为我国重型装备复杂铸件的快速研制与批产提供全新解决方案。 大尺寸砂型3D打印设备连签多单 此次与国内客户签单的设备涉及3DPTEK-J1800、3DPTEK-J1800S、3DPTEK-J4000。 其中,3DPTEK-J1800、3DPTEK-J1800S专为大尺寸砂模快速制造及中小批量铸件生产而设计,拥有1800×1000×700mm的成型尺寸,可满足大型、复杂砂模的快速制造需求。 其核心技术优势包括:高速振动铺粉技术,提升铺粉效率与均匀性;双缸交替打印 + 负压供墨系统,保障连续、稳定生产;高性能成型工艺与智能算法,操作简便,运行高效。 3DPTEK-J4000凭借“无砂箱柔性区域成型技术”,可一体化制造最大4米的砂型,实现低成本控制。 结合高精度喷头与智能算法,能够整体成型薄壁、复杂内腔的大型构件,有效解决传统分段铸造再焊接带来的周期长、误差大等弊端。此外,设备支持开源材料工艺,进一步增强了灵活性与适应性。 该系列设备已广泛应用于复杂样件研发与工业化生产场景,成为铸造企业实现快速制造、灵活生产的理想选择。 新一代超大型铸造砂型增材制造解决方案 在5月8日举行的第二十二届中国铸造协会年会分论坛上,三帝科技3D装备营销部总经理姜庆杰作了《超大尺寸铸造砂型的高效增材制造》主题报告,重点介绍了新一代设备3DPTEK-J4000Pro及超大型铸造砂型增材制造解决方案。 三帝科技指出,该方案针对航空航天、能源装备、重型机械等领域对大型一体化铸件的迫切需求,实现了制造尺寸、打印效率和生产规模等多项突破。 其最新方案大幅提升了成型体积,能实现更大吨位、更深型腔铸件的“一体化成型”;通过优化铺粉工艺、路径算法,并与多喷头协同,使砂型打印效率提升了50%;除此之外,新方案支持多机联组构成自动化生产线,能实现连续、规模化生产。 从这些成绩可以看出,三帝科技凭借对3D打印技术的强大研发实力,对高端铸造的影响力正持续增强。其“更大、更快、更适于批量生产”的解决方案,对航空航天、电力能源、船舶泵阀、汽车、轨道交通、工业机械等多领域的研发试制与批量生产需求提供了重要选项。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。#增材制造 #3D打印
  • 两机行业对3D打印材料有哪些要求?中航迈特的方案超越材料!

    两机行业对3D打印材料有哪些要求?中航迈特的方案超越材料!

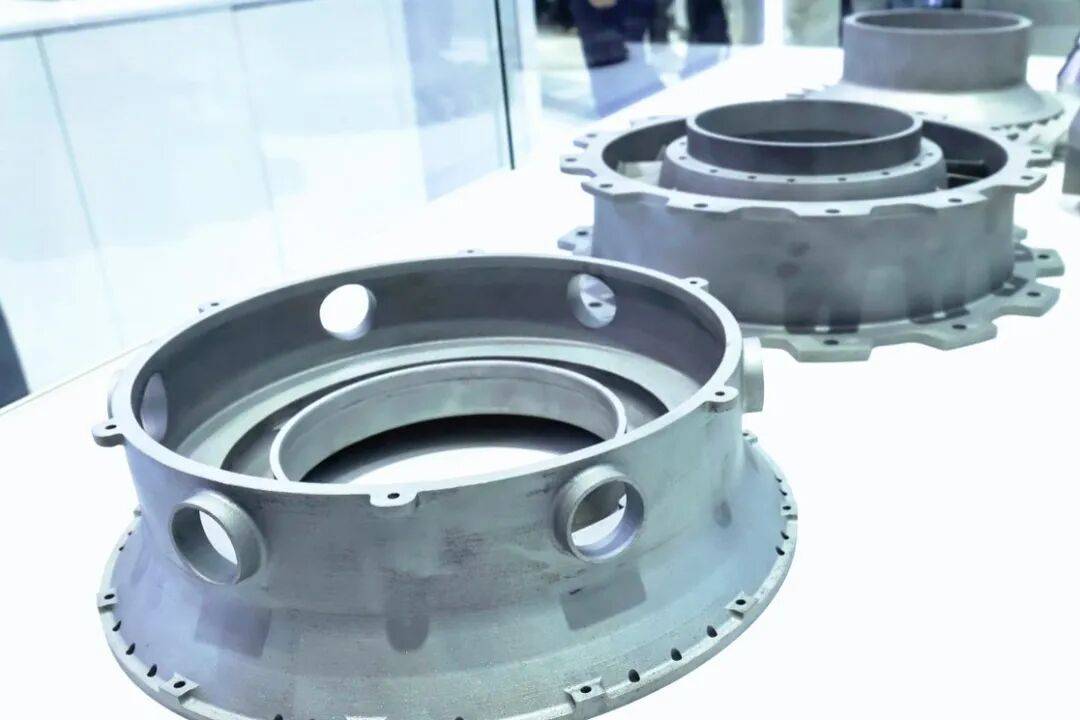
    3D打印技术在航空发动机与燃气轮机领域均有大量应用场景。典型的应用案例就是GE曾引领将3D打印的高温合金燃油喷嘴批量应用在Leap、GE9x等航空发动机,以及西门子将3D打印的透平叶片用于燃气轮机上。 因此可以看出,3D打印的零件在这两个行业的应用多是热端部件,长期处于高温、高压、高腐蚀的极端环境,对材料的耐温性、抗蠕变、抗氧化及热疲劳性能都有极高的要求。 笔者注意到,中航迈特面向两机行业应用推出了包括材料、设备及工艺在内的综合解决方案。 ➡️ 开发系列典型3D打印粉末 面向两机行业高性能材料需求,中航迈特已开发出高温合金、钛合金及高导热铜材料等典型金属3D打印粉末。 高温合金粉末(高温结构核心材料) 650℃-1100℃高承温 | 抗蠕变氧化 钛合金粉末(发动机结构件材料),高比强度 | 耐腐蚀 | 轻量化 铝合金粉末(高强轻量化结构材料),轻量化 | 高强度 | 加工性能好 铜及铜合金粉末(高热流部件材料),高导热率 | 抗热疲劳性能好 钢类合金粉末(中温结构管路系统材料),低成本 | 强度与耐腐蚀性能平衡 ➡️ 环形光新工艺:解决难打印材料问题 一些难焊镍基高温合金,如IN939、K438等,在打印过程中极容易产生热裂纹,中航迈特通过合金成分优化和及打印工艺控制,有效降低了材料在3D打印过程中的开裂敏感性。 一个值得关注的进展是,3D打印技术参考了解到中航迈特已采用光束整形技术,成功拓宽了上述两种难打印材料的工艺窗口,开发出了新的工艺路线, 针对MT-IN939,中航迈特联合山东大学开展了针对该材料的材料的环形光打印方案,所制备的试样开裂倾向显著降低。材料的致密度达到99.95%,热处理之后的室温抗拉强度1529MPa,600℃的抗拉强度为1453MPa,900℃的抗拉强度为504MPa。 MT-K438粉末的氧含量低于200ppm,中航迈特采用环形光打印该材料,通过优化打印工艺和热处理调控,同样有效解决了该材料的的易开裂和高温脆性问题。测试结果显示,MT-K438在打印之后经热等静压等热处理之后,室温抗拉强度为1364Pa,延伸率为15;900℃情况下的抗拉强度为632MPa,延伸率为6%。 这两种材料采用环形光3D打印的新方案,为难打印材料提供了全新的制造方法,将拓展3D打印技术的在两机行业的应用场景。 ➡️ “材料+装备+工艺”协同创新 围绕高端装备制造需求,中航迈特构建了覆盖成分设计、粉末制备、打印成形、性能验证等完整技术体系,为高性能结构件增材制造提供综合解决方案。 材料本是中航迈特的固有专业领域,但近些年来,该公司在设备端也在同步发力,并紧跟3D打印技术创新的步伐。尤其是在2025年,德国EOS前首席技术官Tobias Abeln博士加盟该公司并担任公司技术总监,为其装备研发带来了巨大助力。 在装备领域,该公司可提供覆盖φ100×80mm ~ 1500×1500×1500mm全尺寸成型设备,能够满足两机领域从精密小件到大型部件的一体化增材制造需求。 在光束整形技术领域,中航迈特在2025年推出了光束整形金属3D打印机;2026年,中航迈特推出了无极变束点环设备MT280,进一步推动了公司在该领域的技术创新。而这些新方案已被中航迈特用于开发以往难以打印的材料工艺方案,如上文提到的IN939、K438,以及高反射铜材料打印难题。 在不久前举办的涡轮技术大会上,中航迈特展出了系列两机行业金属3D打印的典型构件,如涡轮叶轮、压气机叶轮、中介机匣、燃气轮机导叶等零部件,以及环形光LPBF工艺及高性能金属粉末材料体系等技术方向,吸引了众多两机产业链上下游企业及科研机构专业观众关注。
  • 多喷头3D打印是未来唯一解吗?这家企业给出了不同答案!

    多喷头3D打印是未来唯一解吗?这家企业给出了不同答案!

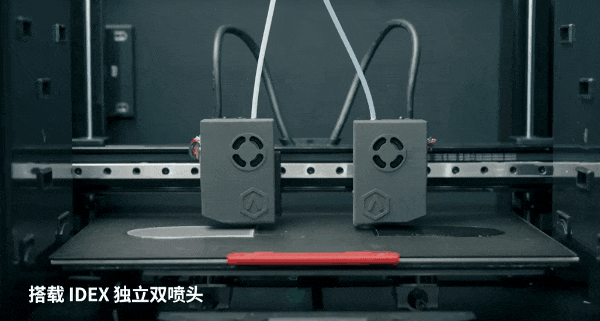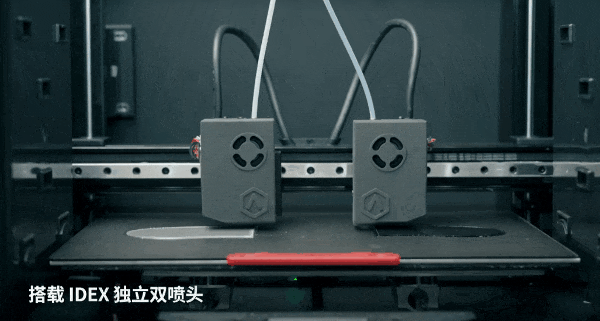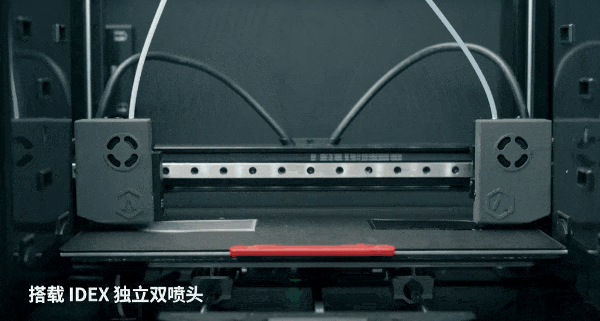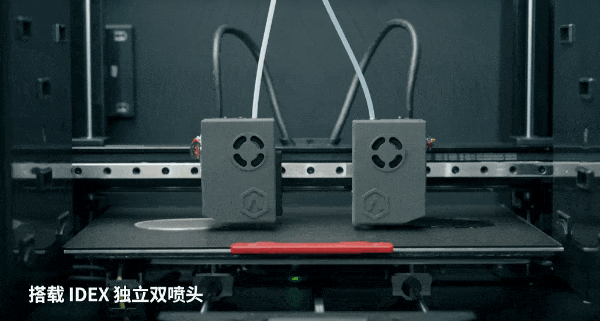
    目前市面上的多喷头FDM 3D打印设备并不在少数,但多数无法实现多喷头同时工作。 还有一种形式,是在常规打印幅面内,塞下两个挤出机,但可以协同一起打印。采取这种模式的产品并不多,但却有典型的应用优势和场景。 先说功能。双打印头可协同工作的设备,不仅能在同一零件中实现双色和双材料打印;同时,双打印头能同时打印两个相同的模型,实现产能翻倍,大幅提升生产效率。 再说应用场景。左右脚矫形鞋垫、左右耳机壳、对称的机械夹爪、左右汽车后视镜外壳等,这些成对的产品,采用该双打印头并行制造,相比单打印头就有明显的效率提升。在小型矫形器生产工厂、打印服务农场、工装夹具和医疗器械定制领域,都有明显的效率优势。 左右打印头可打印同种或不同材料 3D打印技术参考注意到,此类产品的典型代表就是复志科技开发的E2和新一代E3 3D打印机。 其打印幅面为330×240×240mm,在双喷头模式下的制造尺寸为295×240×240mm。设备不仅支持常规的PLA、PETG、ABS等常规材料,还能够兼容碳纤维增强尼龙等高性能耗材以及TPU等柔性材料。 根据笔者对复志科技产品的了解,有不少朋友曾坦言,其设备在长时间工业场景应用的稳定性出类拔萃,而其近期公布的一个案例,对这一说法再次给出了佐证。 复志科技表示,其E3双挤出机3D打印机,尤其适合TPU等柔性材料的高效率、高质量稳定制造,支持范围从80A-95A的软弹性体以及邵氏D的硬弹性体。 TPU等柔性材料在采用FDM桌面机3D打印时,容易堵料、拉丝,长期连续打印的良品率往往不高,这为基于该技术的批量制造带来了很大障碍。 E3针对柔性材料专门优化了进料系统,复志专门开发了一个叫做FlexFeed的柔性材料辅助进料套件,结合“远端送料 + 近端挤出”的结构设计,有效提升了送丝的稳定性,卡料与堆积现象明显减少,能够实现长时间、连续稳定打印。 设备顶端为FlexFeed套件 重要案例:TPU柔性材料批量3D打印 该公司特地给出了一个客户案例,即上海虹交医疗科技有限公司采用E2和E3设备,批量3D打印个性化柔性鞋垫。 对于该用户以及所聚焦的领域来说,其交付的是能够直接使用的产品,且每个产品都不同,定制化属性强,对产品的精度、可靠性与交付时效要求高。 这类应用场景不仅要求设备具有更高的一致性、稳定性和可重复性,还须兼顾制造效率与质量。 该机构相关人员指出,其过于最头疼的就是无法同时打印多个模型,效率始终难以突破,而使用Raise3D的设备带来了显著变化。E3的双挤出机可以同步制造成对的鞋垫,生产模式从“单件制造”变为“并行生产”,整体效率提高了50%。 依托这两台设备的稳定成型能力,上海虹交完成了相关产品的系统验证和生产优化。 尤其是其中一款产品,它以热塑性聚氨酯TPU线材为材料,通过结合设计、材料自身属性以及高质量制造,为产品带来了耐久的功能性。据了解,该产品于2024年获得注册审批并投入应用。此外,该机构还用这两台设备打印PLA用于精确还原与该领域相关的结构。 如今,上海虹交使用E2和E3设备构建起了稳定的生产能力。设备每周的运行时间约12小时,已累计交付200件产品,3D打印机的使用正从验证逐步过渡到稳定生产。 生产应用与普通消费完全是不同的应用场景,对3D打印的设备要求也完全不同,一款好的产品就是要解决具体细分领域或者应用场景的迫切需求。 如产品定位多色、平民化,多喷嘴是更好的解决方案,例如Snapmaker U1,以及闪铸即将发布的C5系列。 而如果产品定位专业或工业应用,就要考虑实用性、长期运行的可靠性,减少非必要打印的配置,增加提升效率和批次一致性的侧重。在这方面,复志的E2和E3设备确实与众不同,同类产品不仅少见,而且在特定应用场景下具有明显优势。 笔者注意到,如今越来越多的医疗用户和小型工作室,甚至大型工业企业,将3D打印机搬进办公室和车间已经越来越普遍,这时候真的是考察谁家设备更稳定,更能解决实际问题的时候。更实在的产品,方能获得用户的青睐。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。#增材制造 #3D打印
  • 金属3D打印收缩线的产生原因、危害及预测方法

    金属3D打印收缩线的产生原因、危害及预测方法

    在激光粉末床熔融金属3D打印过程中,当零件在建造方向上的横截面积发生剧烈变化时,在零件外表面会形成凹陷形缺陷,它被称为收缩线、收缩棱或变截面收缩棱。 相关研究证实,这种缺陷不仅影响产品外观和尺寸精度,还会降低疲劳寿命。收缩线处的显微硬度会降低2%-9%,对疲劳性能敏感的应用需要特别关注。 而笔者在向国内头部企业的工程师请教时发现,如用户对产品的尺寸、性能要求很高,就得想办法避免它的出现。而如果没有办法规避,就要想办法补偿。 收缩线的产生与两种情形相关。 首先是打印中断。这种情况造成零件的热历史不持续,零件经历了冷却后再被加热,在续接位置累积应力引发了变形。 另一种则与结构特征相关。当相邻层的截面积出现剧烈突变时,热梯度、能量输入与散热以及冷却收缩时的向内扭曲等因素,都会造成收缩线的产生。 对于第二种情形,能否凭借截面变化就能判断收缩线的位置?研究显示,当相邻层的截面积变化超过约15%时,就会形成收缩线。对于简单结构,这或许容易判断,但对于复杂结构,尤其是那些合并了大量零件的一体化结构,零件内部是否会产生收缩线就很难或全面的判断。 因此,靠人力或经验判断收缩线的位置就存在一定困难。 笔者注意到,国内3D打印数据准备软件开发商漫格科技表示,其推出的VoxelDance Engineering工艺仿真模块,能够预测收缩线的位置。 该仿真模块在虚拟环境中重建了打印过程的温度场与应力场。其可在关键位置对网格进行细化,对实体与支撑分别设置不同材料参数,真实反应热传导与力学响应差异。 笔者从给出的仿真结果发现,截面出现剧烈变化处,上下部零件的应力云图明显不同,这预示着在此处将会出现收缩线。而实际打印的结果,与仿真结果相吻合。 仿真可以让工程师提前了解甚至理解金属3D打印过程中的热力学变化,如温度如何分布,热量如何累积,应力如何产生与释放等。 仿真的结果将帮助工程师优化设计和调整打印方案。如调整结构使应力分布更均匀,采用不同的扫描策略来优化热应力分布,还有调整零件摆放方向,规避收缩线等。 这些决策大大增加打印成功率,且这种方式并不建立在过度依赖工程师的经验,而是仿真结果上的。 漫格表示,其仿真模块就是为了解决打印过程中易出现的问题而开发。 它还使用了GPU并行加速技术,相比传统的有限元(FEA)求解器运算效率实现了5-10倍的提升。这也使得仿真不必经历漫长的等待,工程师可以在极短的时间内完成高精度的工艺验证。 据笔者了解,漫格VoxelDance Additive软件整合了设计、工艺仿真与制造模块,数据流转无需反复导出与导入,可直接根据仿真结果在同一平台中实现设计迭代与再仿真,这也使得工作效率更高。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。#增材制造 #3D打印
  • 溯源绿激光3D打印纯铜质量根基,希禾增材撬动新能源汽车散热市场

    溯源绿激光3D打印纯铜质量根基,希禾增材撬动新能源汽车散热市场

    随着新能源汽车的功耗持续上升,高效散热已成为汽车设计中的关键工程挑战,尤其是在系统变得更加紧凑和强大的情况下,汽车生产商也开始寻找新的解决方案。 3D打印技术参考注意到,希禾增材展示了多件采用绿激光3D打印重新设计的电动汽车功率模块热管理部件,显示了「绿激光3D打印+纯铜+先进设计」在汽车散热领域的应用前景。 ➡️ 电车控制模块TPMS散热器(一) 其中一款散热器结构融入了先进的TPMS(三周期极小曲面)晶格,实现了复杂结构集成、优化了冷却液流动,并实现了均匀散热。 该器件使用希禾增材绿激光3D打印设备XH-M160G打印,材料为纯铜,零件尺寸为122.5x66.5x15mm,重量540克。 散热器件具有不规则的凹面和凸面复杂纹理,以及更密集的螺旋和锥形柱,将多类结构集成在一个零件中,自由制造的特性完全超越传统加工技术。 在此基础上,设计师还优化了同一空间内的流体动力学,该设计显著提升了散热效率。先进的几何结构确保温度分布均匀,降低局部热疲劳风险。 这种结构优化带来了显著的换热效率提升,同时保持了原有的安装空间。 ➡️ 电车控制模块TPMS散热器(二) 另一款散热器同样将三周期极小曲面晶格(TPMS)集成到其中,显著提升了表面积与体积的比值,同时优化了流体压降,该结构几乎无法采用传统减材加工技术制造。 这款高度复杂的散热器同样采用纯铜打印,尺寸为110x55x30mm,重量350克,打印时间4小时。 从该产品可以看出,其将冷却液接头与散热部分直接一体成型,避免了传统加工中的焊接,减少了制造环节与漏液风险。 从打印时间可以看出,3D打印能够快速实现设计验证,助力迭代出更加强大的产品。 ➡️ 从熔融过程阐释绿激光的优势 激光束与金属粉末的在相互作用涉及复杂的物理和化学变化,如熔化、凝固、蒸发、烧蚀、氧化和飞溅。这些相互作用会影响最终产品的密度、孔隙度、表面粗糙度和机械强度。 而影响这些变化的,是金属对激光的吸收率。与不锈钢、钛合金等主流金属对常规使用红外激光的商用3D打印机来说,铜及其合金对该波段的吸收率极低,导致大部分激光能量被反射。 这就需要高功率激光和较长时间的照射,才能实现足够的加热和熔融,这可能导致较大的热影响区以及潜在的热损伤或变形。该问题通过模拟显示,多层打印时散热不足可能导致裂纹等缺陷。 希禾增材采用532nm波长的绿激光代替传统的红外激光,将纯铜的吸收率提升了约40%,材料吸收大部分激光能量,从而实现快速加热和熔化,激光功率更低,照射时间更短。这使得热影响区更小,从而能够减少热损伤和变形,从根本上解决了3D打印过程中的熔融缺陷。 讨论 散热行业的兴起使该赛道注意到3D打印技术,尤其是绿激光这一细分品类。 对于电动汽车行业而言,集成化的功能离不开高算力芯片以及其他高功率模块,这就需要在空间有限的位置实现更加高效的散热。 那么传统的散热器件制造就只能改设计,这就跟传统加工技术的制造能力相冲突。3D打印纯铜散热器,因为材料的高导热特点、可制造复杂结构的能力,确实为制造更加高效、更为紧凑和更加可靠的下一代散热器带来了解决方案。 集成微通道、极薄壁鳍片与仿生结构,这些设计能够让散热能力倍增;而无焊缝、无接头的一体化制造特点,从根本上杜绝漏液风险;绿激光的高质量制造特点,则从根源上解决了打印质量问题。 这种「绿激光3D打印+纯铜+先进设计」的组合方案,正在撬动新能源汽车等多行业的散热市场。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。#绿激光 #3D打印
  • 中科院团队|3D打印碳化硅反射镜研究取得新进展

    中科院团队|3D打印碳化硅反射镜研究取得新进展

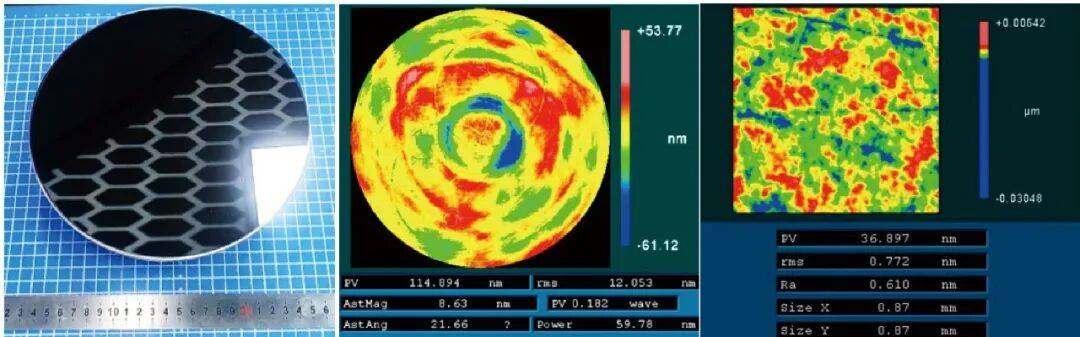
    3D打印技术参考注意到,来自中科院长春光机所、中国科学院大学以及中科院空间应用技术与工程中心的研究人员,近日在采用粘结剂喷射3D打印技术制造碳化硅反射镜研究方面取得新进展。 研究人员开发出一种能够低成本、高效率制造复杂结构、高性能SiC光学反射镜的可行方法。 Si/SiC反射镜,分别为抛光后、表面形状精度、表面粗糙度 碳化硅(SiC)因高比刚度、低热膨胀系数和高导热性,成为高性能空间光学反射镜的主要材料。然而,随着光学系统对轻量化和复杂几何形状(包括三重周期极小曲面TPMS、拓扑优化和晶格结构)的需求不断增长,传统的制造方法(例如压模成型和注浆成型)难以实现这些设计。 增材制造技术无需模具或大量机械加工即可生产复杂的陶瓷结构。对于碳化硅(SiC)反射镜而言,这通常涉及先制备预成型坯体,然后通过反应熔渗工艺使其致密化,最终得到Si/SiC复合材料。 SiC反射镜(图文无关) 研究首先介绍了SiC反射镜的传统和增材制造技术分类。传统上,SiC首先通过粉末模压成型获得坯体,再经烧结或反应性熔渗使其致密化。而增材技术则有多种工艺类型可以实现第一步的成型,如光固化、粉末床烧结、粘结剂喷射以及材料挤出沉积。 文章指出,光固化工艺可以制备高精度且结构复杂的Si/SiC陶瓷,但性能不佳的问题需要解决。粉末床烧结工艺中激光加热引起的快速熔化和凝固过程容易导致部件变形。与光固化技术相比,材料挤出沉积制备的Si/SiC性能优异且残余Si含量低,但该工艺无法制备悬垂、弯曲结构等。 SiC光学结构,来自avantierinc,图文无关 在这些增材制造技术中,粘结剂喷射(BJ)工艺近年来因其高精度和高效性而发展迅速。 笔者查询到,反应性熔渗的过程,是将SiC坯体与过量硅粉一起加热到硅熔点(>1410°C)以上,液态硅通过毛细管力渗入多孔坯体,填充孔隙。然而,BJ制备的SiC坯体孔隙率高、密度低,导致反应性熔渗后的残余硅含量高,材料整体性能不足。 从原理上来说,只要增加反应中的碳,就可以消耗游离硅。目前的解决方案之一是采用碳前驱体渗透+热解,但这种方式在面对BJ打印的坯体时会发生渗透不均匀,仍然不能很好的解决问题;另一种方式是在前述方法的前一步,先改善坯体的孔隙结构(如孔隙尺寸或降低孔隙率),其手段是优化SiC粉末的特征和粒度分布,但距离实用还有距离。 烧结工艺:a脱脂和碳前驱体渗透+热解;b反应熔渗 来自中科院的团队探索了复合粉末优化策略。研究的重点是通过提高预制体中的碳含量来减少残留硅。 虽然碳前驱体浸渗和热解技术此前已被用于实现这一目标,但BJ工艺打印的坯体中较大的孔径会导致反应不完全和残留碳,从而对光学性能产生负面影响。 研究人员提出了一种石墨添加方法,将纳米级、微米级、片状和纤维状等不同形态的石墨掺入碳化硅粉末原料中。石墨发挥双重作用:一方面改善BJ打印过程中粉末的流动性;另一方面作为碳源,促进反应性熔渗过程中残余硅转化为二次SiC。 采用3D打印技术制备的Si/SiC反射镜:a) 具有TPMS结构b) 具有拓扑结构c) 研磨后d) 薄膜厚度测量示意图e) 薄膜厚度测量结果 在所评估的石墨类型中,片状石墨效果最佳。研究指出,粉末的流动性有明显改善,预成型体的密度从1.24 g/cm³提高至1.34 g/cm³。 坯体密度的提高使浸渗过程中的反应更加充分,残余硅含量降低了18.18%,而整体密度提高了近6%。 机械性能和热性能也得到提升,其弯曲强度达到268MPa,弹性模量达到330GPa,热导率为127W/(m·K)。 对制备的具有复杂几何形状的反射镜进行光学测试,结果表明,精加工后的表面粗糙度为0.772nm RMS,形状精度为12.05nm RMS,表明其适用于高性能光学应用。 粘结剂喷射3D打印 研究人员表示,这项研究进一步证明,粘结剂喷射成型和反应性熔渗工艺组合,能够实现极高的尺寸控制精度,偏差低于0.5%,且样品间的孔隙率水平一致。 研究总结道,该方法为Si/SiC光学反射镜提供了一种可行的近净成形制造路线。这项研究以“Binder jetting additive manufacturing of high-performance silicon carbide optical mirrors via graphite addition method"为题,于2026年3月发表在Light: Advanced Manufacturing。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。#增材制造 #3D打印
  • 西交大:3D打印拓扑优化晶格结构设计取得新成果

    西交大:3D打印拓扑优化晶格结构设计取得新成果

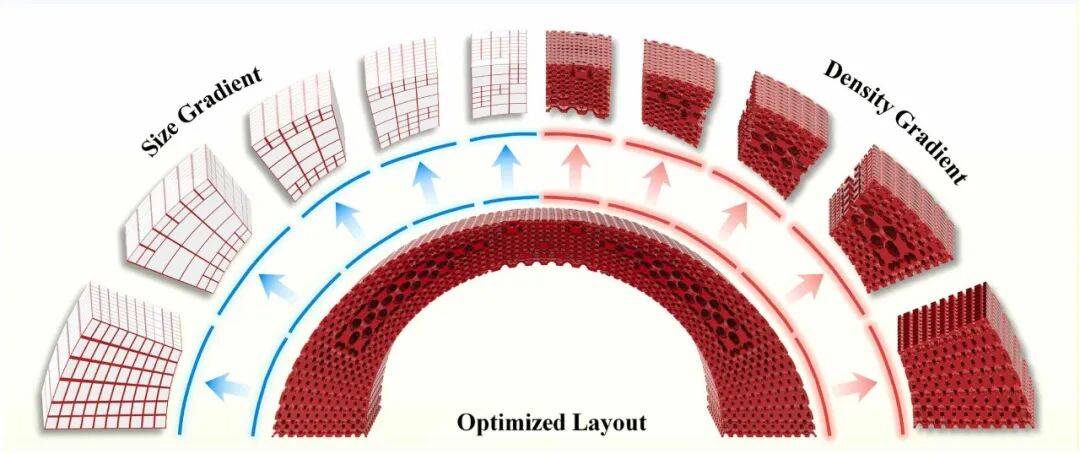
    3D打印技术参考注意到,来自西安交通大学、北京动力机械研究所的研究团队,近日在3D打印晶格结构领域取得新进展,他们提出了一种非均匀的共形晶格拓扑优化方法,能够生成具有空间密度和大小变化的参数晶格结构,克服了与均匀假设相关的制造限制。 增材制造的快速发展扩大了设计自由度,使复杂结构的集成制造成为可能,从而加速了轻量化结构的研究和应用。 近年来,研究人员积极探索新型设计策略,进一步提升晶格结构的结构性能。例如,机器学习算法与晶格构型设计的结合,为开发适合增材制造的多尺度晶格结构开辟了新的研究方向。在此背景下,拓扑优化起着基础作用,因为它能够识别最优材料分布。 非均匀共形晶格结构的拓扑优化设计策略,考虑了3D打印的可制造特征尺寸 文章指出,晶格结构的拓扑优化方法目前已经非常成熟,但这些方法主要适用于常规设计领域。在航空航天等特殊应用场景,需要面对空气动力学形状、承载和减重等特殊要求,设计空间可能很狭窄,也可能遇到的是薄壁结构,在设计时就存在很大的限制性。 而以往的晶格结构填充,往往是规划规格统一的晶格,然后使用布尔运算进行修剪,再将晶格与结构复合,这种方法会在边界处会产生大量的不完全单元,导致晶格结构性能降低。 非均匀共形晶格的生成原理与实现机制 为解决这个问题,目前已经有大量关于生成共形晶格结构的方法,但大多数仍依赖于均匀单元的假设,在面对工程应用时的实用性不强。 来自西交大等的研究团队,改变了这种“一刀切”的做法,让晶格结构能够“顺势生长”,在需要强度的地方分布密实,在次要区域保持稀疏,同时还能完美贴合零件的外形。 这就是其所提出的一种面向空间受限的复杂几何形状非均匀共形晶格结构拓扑优化方法,它克服了均匀单元分布的局限性。 研究人员分四步来实现这一设计过程,分别是参数化建模、性能等效快速评估、拓扑优化、几何重构生成最终模型。 首先是使用参数化建模来构建三周期极小曲面(TPMS) 晶格,通过调整参数可灵活控制晶格的密度分布和单元大小。 第二步是力学仿真。对晶格结构做力学仿真会非常耗时,该研究采用了一种叫均匀化映射的方法,直接用等效材料的属性来代替复杂的晶格,大大提升了效率。 非均匀共形晶格结构拓扑优化流程图 第三步是拓扑优化,它是整个设计的核心,它通过设定目标、迭代计算、重新分配和保证可制造性来实现。在迭代过程中,算法会监控晶格单元支柱直径,一旦支柱直径低于打印机的制造极限,多个小单元就会合并,确保生成的结构能打印出来。 优化完成后会得到一个理想的材料分布框架,然后利用第一步的数学函数,重新生成一个内部晶格密度和大小都连续变化的完整结构,确保不同区域之间过渡连续且平滑,避免产生应力集中的弱点。 设计与模拟雷达罩的密度梯度共形晶格和非均匀共形晶格 在案例展示环节,研究人员以半球形天线罩、返回舱防护结构、涡扇发动机叶片、飞机方向舵为案例,考察了上述方法在复杂工程结构中的适用性。 这些示例在形状和尺寸上差异较大,文章指出,他们所提出的非均匀共形晶格设计可以从简单的标准构件扩展到具有复杂几何边界的实际工程部件。这证实了该方法在轻量化且性能定制化的增材复杂结构设计中的多功能性、灵活性和实用价值。 这项研究以“Topology optimization of non-uniform conformal lattice structures with feature size in additive manufacturing”为题,于近日发表在Additive Manufacturing。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。#增材制造 #3D打印
  • 西工大:提出一种拓扑优化的金属3D打印支撑结构

    西工大:提出一种拓扑优化的金属3D打印支撑结构

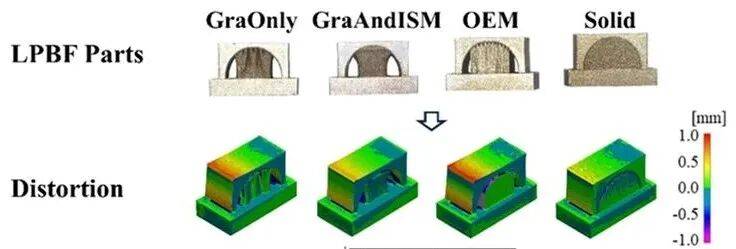
    3D打印技术参考注意到,来自西北工业大学、加拿大滑铁卢大学等的研究团队,近日发表了一项将拓扑优化技术融入支撑设计的研究。 与传统支撑相比,优化设计将支撑材料的使用量减少超过50%,切割后变形减少超过30%,同时保持了优越的精细微结构特征。该研究展示了利用残差应力感知拓扑优化在提升LPBF零件质量和制造效率方面的实际优势。 激光粉末床熔融3D打印技术使得制造复杂结构、功能完整的金属部件成为可能,且后处理过程极少。在LPBF工艺中,高功率激光器选择性扫描粉末床,逐层熔融和固化金属粉末,期间的热梯度和循环的加热-冷却不可避免地产生残余应力。为了确保结构的稳定性和制造精度,支撑结构至关重要。 这些支撑结构具有三个关键功能:为悬出几何形状提供机械支撑、导热,以及将零件固定在基板上以抵抗残余应力引起的挠曲。 合理的支撑结构设计和工艺选择,有助于减轻零件变形并降低后处理成本。支撑设计不充分可能导致过度变形、残余应力积累以及制造成本增加。因此,开发成本效益高、能在保持机械和微观结构完整性的同时减少材料消耗的支撑结构,仍是一项重要挑战。 当前的LPBF流程通常依赖于商业软件的预定义支持结构,这些结构种类有限,高度依赖用户专业知识,主要关注结构上的悬垂约束,减轻残余应力引起的变形则很少被明确集成到支撑设计中。 拓扑优化已被证明能够在设计空间内实现材料的自动重新分配,实现最小顺应性、减少应力集中和减少材料使用,从而设计高性能支撑结构。但是,现有的研究缺乏对残余应力的考量以及对零件整体质量的系统性评估。 本研究采用了两种支撑拓扑优化策略,即仅考虑重力的拓扑策略(GraOnly),和重力与参与应力联合加载(GraAndISM)的策略。将优化后的支撑结构,与常规支撑设计以及全实心支撑进行对比。 所采用的材料为In718,均采用LPBF工艺打印,随后分别表征零件的变形情况、残余应力分布、微观组织特征和显微硬度。文章指出,选用In718的原因是其机械强度高,在高温下的强韧性、抗疲劳性能、抗氧化性都很出色。 使用不同网格尺寸优化支撑结构的效果 传统支撑与实体支撑 支撑结构结果:(a)仅GraOnly(b)GraAndISM(c)传统支撑(d)实心支撑结构 实际打印结果 变形的模拟结果(a) 切割前(BC)(b) 切割后 通过数值模拟和对In718弧桥标本的实验特性进行严格评估,主要发现总结如下: 1. 与传统晶格支撑相比,GraAndISM支撑策略在切割后,零件变形量降低了30%以上,同时支撑材料消耗减少了超过50%。 2. GraAndISM支撑在变形控制方面接近全密度固体支撑,但所需材料显著减少,体现了机械效能与制造效率之间的有效折中。 3. 支撑移除后,支撑内部会产生压应力,并且出现显著的应力释放,这表明考虑残余应力的感知支撑,除了能够起到传统支撑的作用外,还主动参与了应力调控。 4. 微观结构表征表明,拓扑优化支撑相比仅重力拓扑支撑和固体支撑,能够获得更细的晶粒结构、减少晶格畸变,并具有更强的动态恢复能力。 5. 所有试样的微观硬度保持一致而且稳定,证实优化支撑策略不会损害LPBF制造的In718组件的整体机械性能。 总之,这项工作表明,将残余应力效应纳入LPBF支撑结构的拓扑优化中,显著提升了尺寸精度、微观结构质量和材料效率。它为金属零部件的增材制造提供了一条更高质量、更具成本效益的制造方案。 推荐阅读:Effect of topology-optimized support structures on the quality of Inconel 718 parts made by laser powder bed fusion additive manufacturing 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。#增材制造 #3D打印
  • 清华大学发明3种3D打印新技术,成果登上《科学》和《自然》

    清华大学发明3种3D打印新技术,成果登上《科学》和《自然》

    3D打印技术参考注意到,清华大学近年来已经在国际顶级期刊《science》和《nature》发表了多篇有关3D打印技术的研究,其中发明的新工艺就有三种。本期内容,我们就来回顾国内顶尖团队发明的这些新技术。 ➡️ 半导体量子点3D打印技术 2022年,清华大学孙洪波院士与林琳涵副教授课题组,发明了一种名为“光激发诱导化学键合实现半导体量子点3D纳米打印”的新技术。该技术能够实现无聚合物、超高纯度、三维任意构型的量子点纳米级3D打印,为前沿光电子器件的发展提供了重要工艺基础。 该研究以“3D nanoprinting of semiconductor quantum dots by photoexcitation-induced chemical bonding”为题发表在Science。 为了让纳米尺度的量子点结合在一起创建出结构,传统上需要用到有机聚合物,这会导致最终产品的纯度和性能。这项研究完全抛弃了聚合物,利用激光激发量子点内部产生高能载流子,这些载流子会移动到量子点表面,剥离其保护配体,导致量子点之间可形成化学键,实现牢固结合。 这一全新的物理机制解决了多个传统制造中的痛点,实现了几乎100%的材料纯度、突破了极限打印的分辨率,并在大规模阵列化加工时保持优良的均一性,而且该技术还具有强大的三维与多材料加工能力。 报道指出,该研究开辟了纳米器件制备工艺的新途径,在光电器件集成、高性能近眼显示等领域具有重要的应用前景。 ➡️ 无机纳米材料3D打印技术 2023年,清华大学化学系张昊副教授、李景虹院士与精仪系孙洪波院士、林琳涵副教授团队,发明了一种名为“3D Pin”的新技术,它的重要突破在于,不需要依赖聚合物,就能实现对多种无机纳米材料的高精度、高纯度、普适性直接3D打印。 这项成果以“3D printing of inorganic nanomaterials by photochemically bonding colloidal nanocrystals”为题发表在Science。 纳米级分辨率的无机材料3D打印为探索新兴功能器件提供了一种不同的材料加工途径。然而,现有技术通常需要使用光固化树脂,这会降低材料纯度并损害其性能。 清华团队找到了一种全新的化学机制来打印结构。所配制的墨水只用少量交联剂,在飞秒激光扫描下,就能触发纳米颗粒之间直接形成共价键,打印完之后通过温和的热退火或化学处理可将剩余的少量有机组分彻底去除,几乎不损害结构完整性。 该技术在打印无机材料时具有通用性,研究团队验证了十余种半导体、金属氧化物、金属及其混合物。这种无需树脂的键合过程,可以以纳米级分辨率3D打印出众多无机纳米材料及其混合物的复杂结构,且打印结构具有较高的无机物质量分数(~90%)和高机械强度。 这项研究可为构建微纳功能材料、光电集成器件、生物芯片等提供新的手段。 ➡️ 计算全息光场3D打印技术 2026年,清华大学戴琼海院士所带领的成像与智能技术实验室研究团队,发明了一种“通过合成全息光场实现亚秒体积3D打印”的新技术,将传统体积3D打印的曝光速度提升了数十倍,毫米级尺寸的高分辨率复杂结构的3D打印仅需0.6秒,打破了制造速度、尺寸、精度不能兼得的限制,创下了该技术的世界纪录。 这项研究成果以“Sub-second volumetric 3D printing by synthesis of holographic light fields”为题发表在Nature。 传统的体积3D打印包括“交叉光刻”和“计算轴向光刻”等,虽已经大幅提高了3D打印的速度,要么材料受限,要么难以保证尺寸和精度。而清华大学推出的这一新技术,转换了体积3D打印的思路,变旋转树脂容器为旋转光场,将打印速度再度提升了几十倍、能够以更高精度打印更大尺寸的零件,且打印的材料更为多样。因此,该技术一次性同时解决了速度问题、材料选择问题以及制造精度问题。 这一技术的成功开发,是多学科交叉研究的成果。研究团队基于在计算光学的深耕实践,发现计算光学可操纵高纬全息光场构建三维实体,历时五年攻关,攻克了多视角光场的高速调控,拓展景深的全息图案优化算法设计等系列难题,最终创造出“数字非相干合成全息光场(DISH)3D打印技术”。 清华大学指出,该技术将为生物医学、柔性电子、微型机器人、微纳光学器件相关领域技术升级提供新的解决方案。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。#增材制造 #3D打印
  • 3D打印孔隙缺陷再变利器,开发先进火箭发动机!

    3D打印孔隙缺陷再变利器,开发先进火箭发动机!

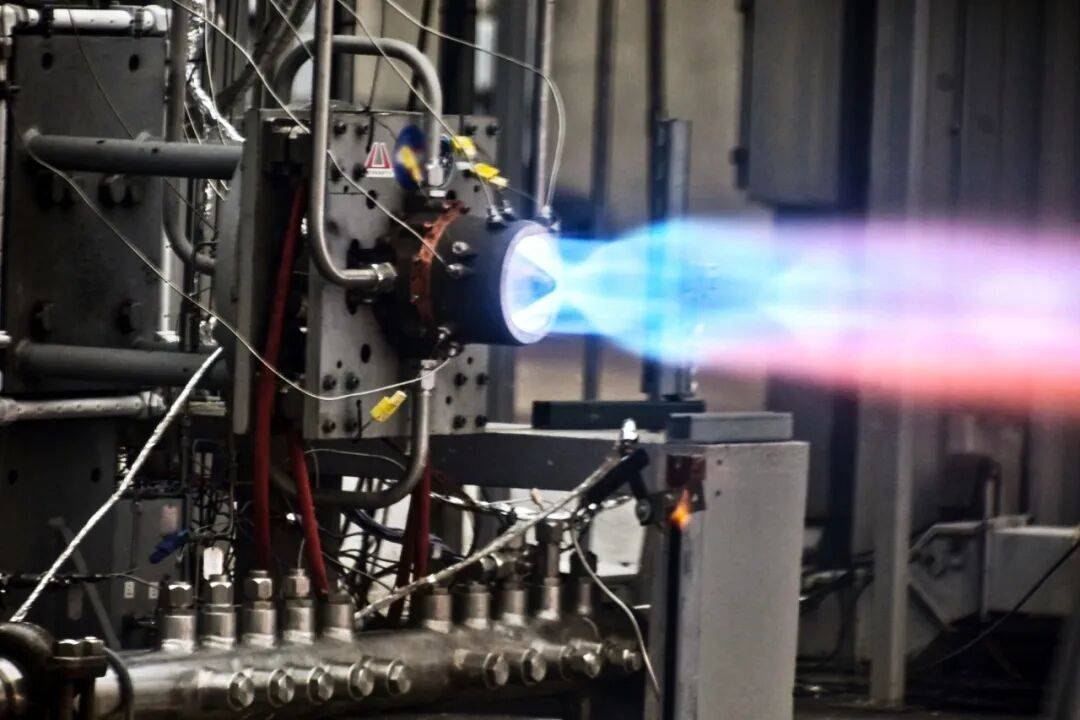
    孔隙通常被认为是LPBF金属3D打印的缺陷,但在透气钢、过滤、催化等领域却是一种有益结构。 3D打印技术参考于近日注意到,这一所谓的缺陷,竟然在旋转爆震发动机上也实现了功能性应用!要知道,此类发动机在火箭领域可是属于前沿颠覆性的技术。 航空航天企业Astrobotic与金属3D打印材料开发商Elementum 3D合作,开发出一种名为PermiAM的新型金属3D打印工艺,所使用的材料为铝合金和铜合金。 它基于传统的LPBF工艺,能够在一个制造过程中,既能保持材料整体致密度,又能在指定位置原位获得开孔孔隙结构,而且这些孔隙的大小、形状、连通性均能按照工程需求进行精细调节。 双方表示,这项技术对于超音速应用和火箭发动机喷注器制造尤为关键。他们指出,在生产过程中控制部件的孔隙率,使工程师能够构建针对极端应用优化性能的定制化流体控制系统,同时简化设计步骤并降低成本。 日前,基于PermiAM技术的3D打印燃料喷注器已成功通过热火测试,充分验证了该技术的可行性。 开发团队的目标是制造具有“面冷却”能力的复杂结构火箭发动机喷注器。他们测试了三种材料(两种铝合金和纯铜),进行了多种样品验证和22次发动机测试。 样品测试包含不同参数打印的立方体和30个测试圆片。其中,立方体由A1000-RAM10铝合金3D打印,用于测试孔隙生成情况;30个测试圆盘用于评估气流。 研究人员使用三种不同扫描参数制造了三种具有不同内部结构的立方体样品,分别为:相对密度为74.7%,开孔率为13.2%;相对密度为88.3%,开孔率为5.4%,零件内部含狭窄的通道;相对密度为76.5%,开孔率为17.2%,零件内部包含更为曲折的通道。 这意味着研究人员成功实现了对内部孔隙的精准调控,既能够打印出高强度、小流量、笔直通道的结构(中),也能打印出高孔隙率、大流量、迷宫式曲折通道的结构(右)。 工程师因此能够根据火箭发动机不同部位的需求,设计和制造出具有不同功能需求的结构,这很像是国内毅速科技的随形透气结构。 此外,研究人员还特别指出,在高孔隙率结构样品外围的支撑环能够可靠稳定的实现高致密度成型,这对于喷注器面板至关重要,它除了能用于制造火箭发动机结构,还能为喷气发动机涡轮叶片和流体过滤组件等部件带来益处。 热试车实验表明,喷注器正常工作时端面的温度不超过50℃,而且经常低于10℃,这验证了“面冷却”的效果非常有效;此外,喷注器能承受超过5.52MPa的腔室压力,表明其即便存在大量孔隙,仍能保持整体强度。 基于以上两点表现,开发人员认为PermiAM技术完全能够满足NASA或其他商业航天项目的要求。 而最新的测试是,Astrobotic于近日对两台旋转爆震发动机原型机进行了八次测试,总时长470秒,其中包括一次长达300秒的连续燃烧。发动机的关键部件就使用了PermiAM技术。 报道指出,工程师在单个组件中结合了高密度区域来增强强度,在需要冷却和流体流动的区域设计了高孔隙率。 对火箭发动机而言,热量和流体流动难以控制,传统制造工艺通常需要多个零件、复杂的内部通道和组装步骤。而3D打印技术可以将这些特性直接集成到单个部件中。在此,控制金属内部的孔隙率有助于散热、提高稳定性并提升效率,这三点正是先进火箭发动机面临的最大挑战。 测试发现,每台发动机均产生了超过1.8吨的推力,且运行稳定,试车结束后发动机无明显损坏,后续将重点改进冷却、节流能力并减轻重量。 3D打印技术参考查询到,Elementum 3D开发了能够用于发动机的铝合金,并与Nasa在2023年就合作就开展了热火测试。 在应用方面,Astrobotic的旋转爆震发动机瞄准月球着陆器、空间飞行器等太空运输服务。 从毅速科技将3D打印孔隙在注塑领域发挥作用,再到Astrobotic将3D打印孔隙用于航天发动机部件制造,就可以看出这一常规被认为是缺陷的特征只要用的好,就能化劣势为优势! 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。#孔隙 #3D打印 #发动机