研究 – 3D打印技术参考-(第24页)    
  • 西工大黄卫东、林鑫教授团队:3D打印Al-Si合金工艺–组织–性能量化关系研究

    西工大黄卫东、林鑫教授团队:3D打印Al-Si合金工艺–组织–性能量化关系研究

    激光增材制造技术的出现使得快速凝固和大尺寸成形工艺有机地结合起来,获得了传统成形工艺无法得到的微观组织和力学构件。近日,西北工业大学黄卫东、林鑫教授团队使用激光立体成形技术成功制备了高致密度块状Al-Si合金,并基于实验表征、数值模拟、理论模型等手段对工艺参数–凝固/热循环条件–多尺度微观组织–拉伸性能进行了系统分析和量化研究。本工作从成形条件入手,落笔于组织形成机理,深入揭示了工艺–组织–性能间的内在关联,为精密调控及大规模制备Al-Si合金奠定了理论和实验基础。相关研究成果以“Investigations of the processing–structure–performance relationships of an additively manufactured AlSi10Mg alloy via directed energy deposition”为题发表在国际期刊Journal of Alloys and Compounds上。   论文链接:https://doi.org/10.1016/j.jallcom.2023.169050 研究背景 随着现代工业,尤其是航空航天、汽车、医疗等领域的快速发展,对材料轻量化以及比强度的要求越来越高。铝合金作为一种传统的轻质有色金属材料,具有低密度、高强度和优良的抗腐蚀性能,在轻合金的研究及使用中占有很大比例。在铸造铝合金中,又以Al-Si合金的制备和使用最为广泛。提高冷却速率可以有效改善强化相共晶硅的形貌和尺寸,然而,传统的制造工艺手段,例如铜辊轮旋淬法、熔融纺丝法等只能制备薄带、丝等尺寸很小的试样,无法满足力学构件的使用要求。激光增材制造技术 (LAM) 不仅可以获得较高的冷却速率,同时可以获得高致密度、大尺寸、复杂精密构件。尽管Al-Si合金在选区激光熔化技术 (SLM/L-PBF) 中有着广泛且深入的研究,但就高效率沉积大尺寸构件而言,其与激光立体成形技术 (L-DBD) 仍有较大的差距。 由于铝合金质轻、密度低,不易汇聚于熔池中;并且其熔点低,在高功率激光和往复热循环作用下不易凝固,因此其在激光立体成形中的研究和应用一直比较滞后。再者,激光增材制造工艺是快速凝固和往复热循环的综合过程,如何深入理解背后的作用机制,对于其微观组织和力学性能的调控具有关键的指导作用。西北工业大学黄卫东、林鑫教授团队基于铝合金的成形特性,在大量的实验基础上,成功制备出高致密度块状Al-Si合金,并对微观组织形成机理及其对力学性能的影响进行了深入、系统的分析,构建出工艺–组织–性能量化关系研究框架。 实验装备 西工大金属高性能增材制造团队具有完备的激光立体成形装备和丰富的实践经验,本工作在自主研发的LSF-VII型设备中完成。针对铝合金成形特点,为了更好地将熔池中及热循环产生的热量及时导出,在沉积基板底部设计了循环水冷装置,提高了Al-Si合金的沉积效率及成形质量,制备了尺寸为70 × 70 × 15 mm3, 致密度为99.24%,微观组织均一的块状试样。 图1. 激光立体成形装备及沉积试样:(a) 西工大金属高性能增材制造团队自主研发的LSF-VII型激光立体成形设备;(b) 成形舱室中沉积打印实物图;(c) 基板底部强制水冷装置示意图;(d) 激光立体成形Al-Si块状合金及拉伸试样实物图 研究手段(1)—数值模拟 工作团队为了深入挖掘成形过程中熔池内部的快速凝固机制以及沉积试样中往复热循环的影响,建立了基于Abaqus软件的有限元模型。模型尺寸与实际打印试样相等,为了兼顾计算效率和模拟精度,充分考虑了“三传”影响,基于物理本质及实际实验条件,进行了合理化假设,提取出了熔池内部的凝固控制参数及沉积试样热循环曲线。 图2. 有限元数值模拟:(a) 有限元模型尺寸及网格划分;(b) 熔池温度场提取截面;(c) 稳态熔池示意图;(d) 凝固控制参数的提取:温度梯度G和固–液界面移动速率R;(e) 沉积试样1、25、50、75层中心点经历的热循环曲线 研究手段(2)—实验表征 激光立体成形Al-Si合金具有多尺度微观组织,利用实验表征的手段可以充分揭示其组织特征和尺寸。从微米尺度的外延生长的柱状晶,到亚微米尺度的柱状树枝晶,到枝晶间网状分布的共晶硅,再到枝晶干内弥散分布的纳米尺度析出硅颗粒。 图3. 多尺度微观组织:(a) 横截面呈等轴状的晶粒形态;(b) 纵截面呈柱状的晶粒形态;(c) 光镜下横截面呈菱形的等轴状树枝晶;(d) 光镜下纵截面呈外延生长的柱状树枝晶;(e) SEM电镜下枝晶周围网状分布的共晶硅相;(f) SEM电镜下呈细晶区、粗晶区、热影响区的熔池边界;(g-i) 基体中析出硅颗粒 通过准静态轴向拉伸试验,获得了沉积试样横向拉伸性能数据。相较于传统铸造等工艺手段,激光立体成形制备的AlSi10Mg合金具备更强的加工硬化能力,加工硬化指数可以达到0.2左右;且具有优良的综合力学性能(屈服强度187±1.5MPa;抗拉强度314±2.4MPa;断裂延伸率7.4±0.5%),突破了传统铸造合金强–塑性无法兼顾的桎梏。 图4. 沉积态试样横向拉伸性能:(a) 工程应力应变曲线;(b) 真应力应变曲线;(c) 加工硬化率及加工硬化指数;(d) 综合力学性能(屈服强度和断裂延伸率)对比图(标注引用参见本工作原文参考文献) 理论模型(1)—非平衡凝固模型 激光立体成形熔池中的冷却速率可以达到103–104 K/s,因此,工作团队根据仿真模拟中提取的熔池内部凝固控制条件对凝固模型中的参数进行修正,将经典非平衡凝固理论应用到此工艺参数范围。一次枝晶间距 (PDAS) 和枝晶胞状结构尺寸…
  • 西工大&大阪大学,大幅提升3D打印铝基复合材料拉伸强度和延展性

    西工大&大阪大学,大幅提升3D打印铝基复合材料拉伸强度和延展性

    点击上方「增材制造技术前沿」快速关注专注于3D打印技术硬知识分享 近日,西北工业大学联合日本大阪大学在激光选区熔化(SLM)制备铝基复合材料领域取得新突破,采用SiC纳米颗粒增强铝基材料,在SLM过程中原位生成纳米Si颗粒和Al4C3纳米相,使得材料延展性和强度有了大幅度同步提升。相关研究成果发表于材料科学领域顶级期刊《Materials Science and Engineering: A》(中科院1区Top期刊),西北工业大学的李金山和陈彪教授为论文通讯作者,日本大阪大学焊接研究所的研究人员参与工作。这项研究工作得到了国家自然科学基金(52071269;51901183)和重庆自然科学基金(CSTB2022NSCQ-MSX0945;cstc2021jcyj-jqX0032)等项目的资助。 原文链接:https://doi.org/10.1016/j.msea.2022.144552 铝及其合金因其低成本、低密度、高比强度、高导热性和优异的耐腐蚀性而备受关注,是用途最多、最经济和最具吸引力的金属材料。截至目前,铝合金在结构材料中的应用量仅次于钢。与钢相比它的强度相对较低,因此铝合金的应用被大幅限制。通过添加强化颗粒制备复合材料是提高铝合金强度最有效的方法之一。然而大多研究表明通过添加颗粒强化铝合金通常会造成延展性的严重降低,限制了高性能铝基复合材料的发展。铝基复合材料延展性的降低诱因很多,如强化团聚、强化相与基体结合不良等。然而,在铝及铝合金中增强颗粒主要位于晶界和初级粉末边界,这加剧了应力集中并导致在变形过程中的早期断裂。为避免这一问题,研究者提出在选区激光熔化(SLM)过程中通过化学反应原位实现铝基复合材料中纳米增强相在材料晶粒内部的强化。因此研究人员选择SiC纳米颗粒作为增强材料,以促进它和Al的原位反应。对复合材料的微观结构和力学性能与放电等离子烧结(SPS)制备的复合材料进行对比。实验原料采用SiC纳米颗粒(60nm)和Al粉末(15-53μm),按照不同的体积比例进行均匀混合,SiC含量分别为0.2%、0.4%、0.6%。分别采用SLM和SPS工艺进行样品制备。SPS制备样品是在5Pa的真空状态下进行,烧结温度为530℃,30分钟的保温时间。同时采用相同的工艺参数分别制备了纯Al样品。对它们进行拉伸性能及微观组织的测试。图1是SPS和SLM制备的SiC/Al复合材料示意图以及变形过程中微观组织结构的形成。 图1 SPS和SLM制备SiC/Al复合材料示意图以及变形过程中微观组织结构形成和与位错相互作用方面的差异 研究结果发现通过SPS制备的复合材料中只有一个SiC峰。主要因为SPS是固相烧结,因此SiC纳米颗粒保留在SiC/Al复合材料中。相比之下SLM制备的复合材料中没有SiC峰,相反存在Si峰和Al4C3峰,因此在SLM过程中引入的SiC纳米颗粒与熔池中的Al反应生成Si和Al4C3。TEM表明SiC纳米颗粒保留在SPS-0.6SiC/Al的原始粉末边界,尺寸与原始SiC纳米颗粒的尺寸相似。SLM-0.6SiC/Al中的Al晶粒内部存在大量纳米颗粒(~28nm)。根据HRTEM图像中显示的特征晶格条纹,这些纳米颗粒是Si颗粒。此外还存在一些棒状结构,通过快速傅里叶变换表明为Al4C3纳米相,TEM分析与拉曼光谱分析结果一致(图2和3)。图2 通过SLM和SPS制备的0.6SiC/Al复合材料的拉曼光谱 SPS制备的样品呈现等轴晶粒,晶粒尺寸大致相似,这在SPS材料中很常见(图3a-d)。相比之下,SLM样品表现出完全不同的晶粒形貌(图3e-n)。在垂直于建造方向的表面,SLM-Al的微观结构由许多环形特征组成,随着SiC添加量的增加,这些特征越来越不明显。添加的SiC纳米颗粒扰乱了凝固特性,因此抑制了环状组织形成。另一方面,所有SLM样品表面都呈现与打印方向平行的柱状晶粒。值得注意的是由于与打印方向平行的表面具有拉长的晶粒形貌,因此这个平面的平均晶粒尺寸难以统计,垂直于打印方向的表面平均晶粒尺寸大致相似约9~10μm(图3)。 图3 通过(a-d)SPS和(e-n)SLM制备的样品EBSD图像:(a,e,j)纯铝;(b、f、k)0.2SiC/Al;(c、g、m)0.4SiC/Al;(d,h,n)0.6SiC/Al。GS代表晶粒尺寸 图4 (a-b)SPS和(c-f)SLM制备的0.6SiC/Al复合材料TEM图像,(b,d)分别为a和c中黄色方框中的HRTEM图像。(f)e中黄色方框中的快速傅里叶变换(FFT)图像。PPB代表原始粉末边界 SiC/Al复合材料和纯铝的拉伸应力-应变曲线表明了SPS样品比SLM样品表现出更好的延展性。通过SPS制备的样品随着强度的提升延展性呈现下降趋势。而通过SLM制备的SiC/Al复合材料中不存在这种关系,强度和延展性都随着SiC增强相数量的增加而增加。以SLM-0.6SiC/Al为例,与SLM-Al相比,强度和延性分别提高了53%和19%。另一方面,SPS-0.6SiC/Al的强化效果仅为13%,并且延展性降低了30%。总的来说与SPS工艺相比,SLM制备的复合材料中纳米增强相的引入不仅提升了材料的延展性,而且提供了更高的强化效果(图5)。这项研究工作与已发表的研究工作相比,强化效率得到大幅度提升,其中空心符号和实心符号分别表示用陶瓷颗粒和纳米碳材料增强的铝基复合材料(图6)。 图5(a)SPS和(b)SLM制备样品的拉伸应力-应变曲线 图6这项工作与已发表工作的强化效率比较,HE、HP、HPT、HR分别代表热挤压、热压、高压扭转和热轧 总之在SLM制备SiC/Al复合材料过程中,SiC纳米颗粒在熔池中与Al反应,原位生成纳米相(Si和Al4C3)。生成的Si和Al4C3都位于Al晶粒内部,这些晶粒内的纳米相不仅有效地增强复合材料强度,而且赋予复合材料更高的延展性。与SLM制备纯铝相比,SLM-0.6SiC/Al的强度强化效果可以提升53%,延展性提升19%。这项研究为避免铝基复合材料的延展性降低提供了一种新的策略。 论文引用:Jie Wan, Huarui Geng, Biao Chen, Jianghua Shen, Katsuyoshi Kondoh, Jinshan Li, Evading ductility deterioration in aluminum matrix composites via intragranulation of nano-reinforcement by reactive selective laser melting, Materials Science & Engineering A, 863 (2023) 144552注:欢迎加入硕博千人交流QQ群(248112776)
  • 无需脱脂烧结,重点实验室采用高精密陶瓷FDM 3D打印研制介质天线

    无需脱脂烧结,重点实验室采用高精密陶瓷FDM 3D打印研制介质天线

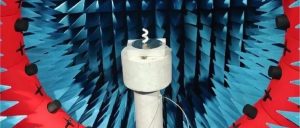
    隶属江苏省科技厅的江苏省三维打印装备与制造重点实验室,于2013年7月成立,该重点实验室位于南京,下设4个研究室和2个中试基地,共5000平方米。该实验室主要围绕三维打印领域重大需求,开展三维打印关键基础理论与技术、三维打印成型设备及装备研发、三维打印材料开发等方向的研究。 江苏省三维打印装备与制造重点实验室拥有丰富的3D打印经验以及先进的设备,工程师们最近利用这些设备进行了一个新型圆极化介质螺旋天线的研制项目。 陶瓷线材+3D打印+直接使用 为了制作理想的介质天线,工程师选用了专用于射频应用的低损耗材料——Zetamix Epsilon 7.5陶瓷线材。Nanoe公司推出的此类线材是专门针对电子通信领域,并提供三种不同的介电常数,分别是2.2,4.5,7.5。打印后可直接使用无需后续的脱脂和烧结,用户包括泰雷兹集团(THALES)等国际电子高科技公司。由于需要测试打印样件的实际介电常数和损耗,工程师要打印具有不同填充密度以及流量率的样件,为了让研发更顺畅的推进,江苏省三维打印装备与制造重点实验室选择了运行稳定的高精度FDM/FFF 3D打印机Raise3D Pro2。 不同填充密度和流量率的打印样品 Pro2最小喷嘴直径可达0.2mm,最小层高可精确至0.01mm,运行稳定且与Nanoe Zetamix系列耗材高度兼容,可帮助江苏省三维打印装备与制造重点实验室在研发过程中稳定的产出高精度陶瓷部件。正在打印陶瓷部件的Pro2在打印样件时,工程师利用了Raise3D生态系统中的ideaMaker切片软件对模型的填充密度进行了调整,最终将打印样件的相对介电常数相应地从2变化到6。此外,损耗角正切值的测试结果表明,新型Epsilon丝材是一种适用于射频应用的低损耗材料。打印样品的实测相对介电常数和损耗角正切值 3D打印介质螺旋天线 在完成样件测试后,一个3D打印的螺旋结构、金属地板和同轴探针组成的圆极化介质螺旋天线被设计、加工出来。 3D打印的圆极化介质螺旋天线 随后,工程师利用矢量网络分析仪(VNA)和微波暗室分别对其阻抗和辐射特性进行了测试。测试中的介质螺旋天线实测的反射系数、轴比以及天线在5.2和5.4 GHz时的辐射方向图均与仿真结果吻合较好,提出的介质螺旋天线能够提供卫星通信所必需的宽带圆极化辐射。与金属同类型天线相比,该介质天线更加轻盈且具有更高的辐射效率。仿真与实测的辐射方向图(a)5.2GHz(b)5.4GHz通过此次的介质天线研制项目,江苏省三维打印装备与制造重点实验室累积了丰富的精密陶瓷FDM/FFF 3D打印经验,为以后将迎接的挑战做好了准备。随着科技的发展,如今很多行业的发展也逐渐数字化。5G精密制造和航空航天也都逐渐引进高精密陶瓷FDM/FFF 3D打印技术,进行研发生产。高精密陶瓷FDM/FFF 3D打印技术究竟有哪些优势?如何利用此技术进行快速又稳定的研发项目?Raise3D的合作伙伴——法国Nanoe作为全球少有的具有纳米级工艺标准的创新企业,发布了《高精密陶瓷FDM/FFF 3D打印指南》为用户解答以上疑问,可免费下载。 欢迎转发 主编微信:2396747576;硕博千人交流Q群:248112776;网址: 延伸阅读: 1.为特殊金属和特种陶瓷开辟一种可行的3D打印解决方案 2.金属+陶瓷 | 一种基于烧结,可实现多材料3D打印一体成形的方法 3.日本知名高校使用中国高精度3D打印机开展产学研工作 4.Raise3D 发布全新 PET CF 碳纤维增强耗材
  • 多校联合:通过SLM技术直接制备高抗拉强度和优异延展性的Mg合金

    多校联合:通过SLM技术直接制备高抗拉强度和优异延展性的Mg合金

    点击上方「增材制造技术前沿」快速关注专注于3D打印技术硬知识分享 近日,广东省科学院新材料研究所、湘潭大学、南方科技大学和法国贝尔福蒙贝利亚技术大学研究人员利用选区激光熔化(SLM)技术制备了具有优异机械性能(超高抗拉强度和优异延展性)的Mg-9Al-1Zn-0.5Mn合金。系统地研究了SLM制备Mg-9Al-1Zn-0.5Mn合金样品的微观组织结构演变、相变、晶体织构和力学性能。相关研究成果以“Achieving ultra-high strength and ductility in Mg–9Al–1Zn–0.5Mn alloy via selective laser melting”为题发表于《Advanced Powder Materials》期刊。广东省科学院新材料研究所为论文通讯单位,湘潭大学、法国贝尔福蒙贝利亚技术大学,英国伯明翰大学和南方科技大学的研究人员参与研究工作。 原文链接:https://doi.org/10.1016/j.apmate.2022.100097   制造超高强度和延展性 Mg–9Al–1Zn-0.5Mn 合金的捷径  镁合金具有优异的生物相容性、接近人体骨骼的超低密度、无应力屏蔽现象等优点,在生物医学领域引起了人们的广泛关注。尽管镁基合金的生物降解性广泛地促进了其在生物领域的应用,但镁合金在体内降解后力学性能会显著降低,导致种植体过早断裂失效。因此设计和制备一种具有良好强度和韧性的高性能镁基合金植入物已成为当前的重要挑战之一。 Mg-Al-Zn-Mn系合金是铸造镁合金中最受欢迎的成分之一。Al作为增强元素,增加逐渐材料的强度和流动性,而Zn和Mn提高了材料生物相容性、可塑性和耐蚀性。因此特别是Mg-9Al-1Zn-0.5Mn合金,已经成为骨植入物有前途的候选材料之一,因为它具有匹配良好的机械性能和耐腐蚀性。然而受到密排六方结构(HCP)的固有性质(在α-Mg基体中只有几个滑移系)的限制,很难在低温或室温下制备Mg合金零部件。因此,Mg-9Al-1Zn-0.5Mn合金只能在高温下进行。通过平衡凝固制造的Mg-9Al-1Zn-0.5Mn合金总是具有相当大的晶粒尺寸,导致较差的机械性能(即极限抗拉强度250 MPa,延伸率< 5%)。而其他热成型技术(挤压、拉拔、轧制等)由于加工方法的特性,通常会在α-Mg中产生典型的织构,导致显微组织的各向异性,严重影响Mg-9Al-1Zn-0.5Mn合金的力学性能。并且这些热成型方法难以制备出具有内部复杂结构和具有曲面和超细晶格结构的植入物,因此需要新的制造方法以满足这些应用需求。 选区激光熔化(SLM)可以在没有任何模具的情况下直接制造高密度的金属零件。采用 "逐点、逐线、逐层"的方法,利用一束或多束激光有选择地熔化金属粉末,在制造复杂结构零件方面具有高度灵活性。高能量输入和超高冷却速率,可以获得从微观尺度到宏观尺度的定制微观结构和可调整的复杂结构(图1)。然而到目前为止,受限于镁合金本身的多种限制和粉末获取的难度,关于SLM制备的Mg-Al-Zn-Mn合金的报道相对较少。为系统地研究SLM加工参数相互作用因素对SLM制备Mg-9Al-1Zn-0.5Mn合金的微观结构和力学性能的影响,这项研究采用中心复合设计(CCD)实验并对样品进行了分析。详细研究了凝固过程、微观结构演变和强化机制,以填补SLM制备Mg-9Al-1Zn-0.5Mn的研究空白,并为SLM制备用于生物医学的高性能Mg合金提供理论指导。  图1 SLM打印的Mg-9Al-1Zn-0.5Mn样品的强化机制-贡献雷达图;(b) SLM 制造的不同类型的生物医学植入物   广东科学院新材料研究所提供的原料为气雾化Mg-9Al-1Zn-0.5Mn合金球形粉末(图2),粉末粒度分布(D10=24.6μm、D50=41.6μm和D90=62.7μm)。为减少在SLM过程中Mg-9Al-1Zn-0.5Mn粉末氧化甚至爆炸的可能性,研究团队开发了用于制造镁基合金的自制SLM系统(GDINM-D150),如图3所示。专门定制了一个防爆过滤系统,用于储存回收镁基合金粉末。样品打印采用多种扫描策略,旋转角度为67°。为避免SLM工艺中的氧化,采用高纯度氩气作为保护气体,成形仓氧含量始终低于30ppm,制备的实体样品如图2b所示。  图2 (a)带有粉末尺寸分布插图的合金粉末形态;(b)典型SLM制备Mg-9Al-1Zn-0.5Mn样品   图3 研究团队自行开发的SLM设备,专用于Mg合金的打印 采用响应曲面法对打印样品的相对密度和维氏硬度进行测量分析,结果表明使用优化的SLM工艺参数(即P=120 W、v=500 mm/s和h=45μm)制备了具有高相对密度(99.5±0.28%)、良好显微硬度(95.6±5.28HV0.1)、优异强度(UTS=370.2 MPa)和延展性(10.4%)的Mg-9Al-1Zn-0.5Mn样品(图4)。  图4 激光功率、扫描速度和扫描间距对制备样品相对密度和维氏硬度的影响规律  SLM制备Mg-9Al-1Zn-0.5Mn合金样品中存在激光扫描过后的轨迹(粉色箭头)和熔池形貌(红色箭头),大量等轴晶在熔池中心形成,而在熔池边界仅形成少量柱状晶(蓝色箭头)。同时在熔池边界处形成一些不规则的微孔(紫色箭头),这主要与能量输入不足导致的融合不足,以及在SLM过程低沸点的锌蒸发有关。研究发现在样品不同横截面上存在亚结构,在XY横截面上仅检测到含有细小蜂窝状结构的致密等轴晶粒。相反,在熔池内尤其是在边界区域,是由等轴晶和柱状枝晶组成的梯度结构(图5)。 SLM工艺导致的重熔现象不仅导致XZ面上的等轴晶粒比XY面上的少,而且由于SLM固有的热处理效应导致枝晶粗化。柱状晶沿熔体流动方向倾斜生长,熔体流动冲刷了柱状晶前端的富溶质层,导致枝晶尖端周围溶质分布不均。因此朝向熔体流动方向的溶质浓度低于远离熔体流动方向,从而进一步抑制远离熔体流动的晶粒生长,因此晶粒生长方向偏向激光扫描方向。XZ横截面上的平均晶粒尺寸(3.11±0.118μm)比XY面的晶粒尺寸(1.95±0.125μm)粗59.49%。并且亚微米晶粒(<1μm:7.18%)和超细晶粒(1-2μm:66.82%)的比例低于XY面晶粒(图6)。 TEM表明SLM制备的Mg-9Al-1Zn-0.5Mn样品在等轴晶中(1.58±0.367μm)存在大量均匀细小分布的纳米颗粒,大的球形纳米颗粒(~95nm)被钉扎在位错线周围,导致形成位错墙。SAED和EDS结果表明这些纳米颗粒为球形β-Al12Mg17相、长板条状β-Al12Mg17相。同时在样品中的亚晶界周围也发现了大量短棒状富锰颗粒,主要为Al8Mn5纳米颗粒。其中这些β-Al12Mg17纳米颗粒主要来源于原始粉末(图7和8)。 图5 SLM制备的Mg-9Al-1Zn-0.5Mn样品微观结构特征:(a-c)XY面OM图、SEM和元素分布图;(d-f)YZ面OM图、SEM和元素分布图   图6 XY面和YZ横截面SLM制备Mg-9Al-1Zn-0.5Mn样品EBSD结果   图7 SLM制备Mg-9Al-1Zn-5Mn样品的TEM结果 图8 SLM制备Mg-9Al-1Zn-5Mn样品的STEM-EDS结果和Mg-Al-Mn三元相图 不同工艺制备的Mg-9Al-1Zn-0.5Mn具体机械性能如图9和表1所示。SLM样品(95.6±5.28 HV0.1)的平均显微硬度比粉末(73.3±6.89 HV0.1)和铸造样品(74.04.01 HV0.1)高30.1%左右。不止如此,SLM制备的样品所有机械性能指标都比铸造样品好得多。SLM制备的样品抗拉极限和延伸率(370.2MPa和10.4%)分别比铸造试样(150.8MPa和2.5%)高145.5%和300%。并且SLM制备的样品具有良好弹性模量(39.8–42.4GPa)接近人类皮质骨的弹性模量(10–30GPa),显示出良好的骨植入应用前景。  图9(a)Mg-9Al-1Zn-0.5Mn样品不同状态下显微硬度和(b)拉伸曲线 表1 Mg-9Al-1Zn-0.5Mn样品在不同状态下的力学性能   通过不同工艺制备的生物医学镁合金的性能气泡图 总的来说,这项研究通过SLM技术直接制备了具有超高抗拉强度和优异延展性的Mg-9Al-1Zn-0.5Mn合金试样,系统地研究了样品的微观组织结构演变、相变、晶体学织构和力学性能。主要结论为:使用优化的SLM工艺参数(即P=120 W、v=500 mm/s和h=45μm)制备了具有高相对密度(99.5±0.28%)、良好显微硬度(95.6±5.28 HV0.1)、优异强度(UTS=370.2 MPa)和高延伸率(10.4%)的Mg-9Al-1Zn-0.5Mn合金;SLM制备的样品中存在α-Mg基体、球状和棒状β-Al12Mg17、Al8Mn5纳米析出相,这些SLM样品由XY面上的超细等轴晶和XZ面上的梯度微观结构组成。相比较铸造态样品,SLM制备的样品力学性能更加优异,最高抗拉强度为370MPa,延伸率10.4%。同时制备的Mg-9Al-1Zn-0.5Mn合金试样弹性模量接近人类皮质骨的弹性模量,这项研究填补了SLM制备Mg-9Al-1Zn-0.5Mn合金的空白,为SLM制备用于生物医学的高性能Mg合金提供理论指导与参考依据。该项研究工作得到广东科学技术研究院 (2021GDASYL-20210102005)、广东省基础与应用基础研究基金项目(2020A1515111031、2021A1515010939)、中国科协青年优秀科学家资助计划(YESS20210269)和广州市重点领域研发计划项目(20200702008)等项目的支持。 论文引用:Cheng Chang,Hanlin Liao,Lin Yi,Yilong Dai,Sophie C. Cox, Ming Yan,Min Liu,Xingchen…
  • 电化学沉积增材制造——金属3D打印的一种新方法,可打印微尺度纯铜

    电化学沉积增材制造——金属3D打印的一种新方法,可打印微尺度纯铜

    近日,3D打印技术参考注意到,一家名为Fabric8 Labs的公司宣布完成5000万美元B轮融资,它开发了一种基于电化学增材制造的新方法用来3D打印金属零件。 笔者查询相关文献,发现国内吉林大学、长春理工大学、天津大学、河南工业大学等均有团队从事该技术的开发。根据相关研究,电沉积增材制造技术是基于电化学反应原理,将电解液中的相应金属离子还原并使之定向可控沉积,形成所需结构的金属3D打印技术,同时它也是微尺度增材制造技术中少数使用金属材料的技术,相对于其他金属微尺度增材制造技术(如电喷印等),效率较高、成本较低、方法分类较多。 精密金属微结构和微元器件往往是电子封装元器件、精密机械、微型航空航天设备、微机电系统等高科技微型产品实现和运行的核心载体。因此,长期以来人们对这些金属微观几何结构的有效制造进行了深入研究。迄今为止,已经开发出各种金属微加工技术,如机械微加工(微铣削、微车削、微钻孔等)、高能束微加工(激光束、电子束、离子束等)、放电微加工、微电化学加工和电化学沉积。 然而,这些微加工技术大多以减材制造方式生产微观几何形状,材料选择范围和可实现的几何形状受到很大限制。例如,使用机械加工方法制造微米和纳米尺度的难加工材料极具挑战性;在高能光束驱动的工艺加工微组件中会观察到重铸层、微裂纹、微孔隙和扭曲等缺陷。增材微制造通过层层连接材料形成微观几何形状,具有出色的自由成型和快速成型能力,可以显著降低减材制造技术的上述限制。 最常用的增材制造技术是由高能束驱动的技术,如电子/激光束选择性熔化和烧结。事实证明,由高能束驱动的3D打印方法所制造的微观几何结构通常无法使用,因为它们的形状存在明显的热/应力变形以及大量的空隙和裂纹缺陷。这主要是因为这些微观几何结构必须在极短的时间内经历剧烈的温度变化和相变。因此,热驱动的增材制造技术不足以生产高质量的金属微观几何形状,因此非常需要非热或低温微增材制造技术。 根据Fabric8 Labs公司官网相关信息,电化学增材制造是一种室温金属3D打印技术,无需热处理即可生产复杂、致密的金属部件。该技术能够制造具有微米级特征、复杂内部特征、高纯度材料的零件,同时具有快速可扩展、支持大规模制造的特点。Fabric8 Labs正致力于通过提供取代传统制造的先进制造服务来拓宽金属增材制造的市场。 Fabric8 Labs电化学3D打印的纯铜零件 电化学沉积的基本原理图和增材电化学微制造的工作模式 通过电化学增材制造的一些高精度复杂镍钴合金微器件 通过电化学制造实现的一些应用案例大表面积冷却结构、塔架微部件、齿轮总成、微型手术钳 Fabric8 Labs认为其目标市场包括电子/芯片供应链的多个方面。该公司指出,其电化学增材制造技术非常适合打印纯铜,特别是对于必须将金属沉积到温度敏感基材上的应用。 具有亚微米分辨率的纯铜微结构的制造确实有许多应用场景,例如5G通信和高灵敏度检测器件。这些结构的微小和复杂特征可以提高高频操作期间的器件性能,而制造纯铜微结构却具有挑战。3D打印技术参考查询到,长春理工大学团队借助电化学增材制造技术制造了微尺度纯铜结构并研究了相关性能,并指出,该技术可用于制造纯铜微芯片桥、微天线、微传感器等无需掩模和支撑材料的小型结构,但该技术仍然存在沉积速率低且容易出现探针堵塞的问题。 但总的来说,电化学沉积是一种具有成本效益和环境效益的技术,可以提供制造3D微结构的替代和强大方法。根据国外金融机构的大规模投资,也可看出该技术的应用潜力。 注:本文内容由3D打印技术参考整理编辑,转载请点击转载须知。欢迎转发 主编微信:2396747576;硕博千人交流Q群:248112776;网址: 延伸阅读: 1.纯铜3D打印工艺的发展:从SLM、3DP、FDM到DLP 2.纯铜3D打印新工艺:采用DLP工艺实现99.99%的材料纯度 3.3D打印铝和铜双金属一体结构,不需要高能热源 4.迈向国际,中国工业级3D打印品牌深入欧美增材强国腹地
  • “激光粉末床熔融增材制造在线监控与质量评价技术”获科技部国家重点研发计划支持

    “激光粉末床熔融增材制造在线监控与质量评价技术”获科技部国家重点研发计划支持

    近期,3D打印技术参考注意到,2022年国家重点研发计划项目评审结果公布,由西空智造牵头承担的国家重点研发计划“增材制造与激光制造”重点专项“激光粉末床熔融增材制造在线监控与质量评价技术”项目获批立项。本项目由西空智造牵头申报,西安交通大学、武汉大学、南京理工大学等5家高校,中国航发北京航空材料研究院等2家科研院所及铂力特、易加三维等增材制造方面知名企业联合参与。研究“机理-测试-评价-调控”全链条的LPBF增材制造在线监控和质量评价关键技术,解决金属增材制造规模化生产的质量保障难题,进一步提升我国金属增材制造装备与技术能力,具有重要的科学技术及工程应用价值,同时会产生显著的社会经济效益。西空智造近年来开发的激光增材过程监控系统属国内首创产品,从点、线、面、体多个维度来实时监控激光加工过程中的粉床、熔池、打印机信息,以实现成形过程的可知可控,可直接用于增材制造产品的质量认证,是一款针对粉末床熔融工艺的过程质量监控工具,包含激光功率、粉末床、熔池等多个模块。分别从热源输入、铺粉质量、冶金过程稳定性全方位立体去监测和评价工艺过程状态及成形件质量,有效解决了增材制造过程中质量追溯、闭环控制、降本增效、工艺快速研发等技术难题和应用需求。 此次获得科技部重点专项的支持,势必推动国内粉末床金属3D打印监控技术的进一步发展。 注:本文内容获西空智造授权。欢迎转发 主编微信:2396747576;硕博千人交流Q群:248112776;网址: 延伸阅读: 1.金属3D打印过程监控技术的监测数据和措施有哪些 2.采用统一的方式来访问、监控和控制3D打印零件的质量 3.EOS与ORNL合作改进金属3D打印质量控制——50多个参数需要监控哪些? 4.金属3D打印在线监控——为什么一定要有完全自主可控的增材制造监控系统
  • 无需预热-通过激光选区熔化制备出高致密度难熔钼金属

    无需预热-通过激光选区熔化制备出高致密度难熔钼金属

    钼和钼合金由于具有高熔点、耐高温、缓慢蠕变、低膨胀、高导热性和高耐腐蚀性等优异的特性,已广泛应用于航空航天、国防、电子工业和核电设施。钼和钼合金由于其熔点高(大块钼的熔点为2623°C),通常采用粉末冶金工艺制备,以及通过焊接和锻造来制造具有复杂结构的零件。这些过程通常消耗大量时间,并且难以制备复杂零件。最近,激光增材制造技术的发展为复杂形状的钼和钼合金部件的快速近净成形提供了可能性。然而,钼和钼合金具有高熔点且脆性较高,主要的挑战是如何制备高密度和无裂纹的钼合金和钼合金。   选区激光熔化(SLM)对钼和钼合金的制造具有非常大的吸引力,因为它可以快速制备出复杂形状零件。为了减少SLM制备钼零件的气孔和裂纹,通过使用高纯度钼粉,通过工艺参数优化、La2O3颗粒添加和热等静压(HIP)处理,制备出几乎致密的难熔钼金属。   近日,沈阳航空航天大学、中国工程物理研究院材料研究所、华北工业大学研究人员利用激光选区熔化技术,无需预热程序成功制备出近乎致密的难熔钼金属试样,通过添加L2O3和热等静压进一步提高样品致密度。加入La2O3后,裂纹密度从208/mm2降至96/mm2,减少了2倍以上。对样品进行热等静压处理以后,孔隙率明显降低,样品Mo-0.9wt%La2O3的相对密度最高达到99.6%。   相关研究成果以“Strategies to reduce pores and cracks of molybdenum fabricated byselective laser melting”为题,发表于材料科学领域期刊《International Journal of Refractory Metals and Hard Materials》(中科院1区Top期刊),沈阳航空航天大学、中国工程物理研究院材料研究所、华北工业大学为论文通讯单位,中国工程物理学研究院机械制造技术研究所研究人员参与研究工作。该项研究工作得到四川省科技计划(No.2020ZDZX0017)和国家自然科学基金(No.51871203)的支持。 原文链接:https://doi.org/10.1016/j.ijrmhm.2023.106123 (a)Mo粉末和(b)La2O3粉末的形态。选择工艺参数和相应的体能量密度制被小体积Mo样品激光功率和扫描速度对熔融轨迹连续性的影响。不同体能量密度样品的孔隙率用表3中列出的工艺参数制备的16个小体积样品的OM图像。孔隙由白色箭头指示。(a)Mo和(b)Mo-0.9wt%La2O3的SLM样品的上表面处的裂纹,(c)两个样品的裂纹数密度。OM图像显示了样品(a)SLM-Mo、(b)SLM-Mo-0.9wt%La2O3、(c)HIP-Mo和(d)HIP-Mo-0.9wt%La2O3的孔隙,以及(e)这些样品的孔隙率。 结果表明当SLM体能量密度在250–280J/mm3范围内时,SLM制备的小体积样品的相对密度可以大于99.7%。对体能量密度为259J/mm3的大块SLM样品,添加0.9%的La2O3可将孔隙率从0.76%降低到0.63%。经HIP处理后,可获得99.6%的最高相对密度。所有样品仅在表面存在裂纹,而在零件内部未发现明显裂纹。此外,加入La2O3后,表面裂纹变窄,裂纹密度显著降低大约2倍。 论文引用: Guan, Baosheng, Yang, Xiaoshan, Tang, Jingang, Qin, Lanyun, Xu, Mingang, Yan, Yuanqiang, Cheng, Yichao and Le, Guomin, Strategies to reduce pores and cracks of molybdenum fabricated by selective laser melting, International Journal of Refractory Metals and Hard Materials, 2023,106123 注:本文内容由3D打印技术参考整理编辑,转载请点击转载须知。欢迎转发 主编微信:2396747576;硕博千人交流Q群:248112776;网址: 延伸阅读: 1.无支撑金属3D打印:VELO3D成功探索全球范围可重复、无差别制造 2.尼康完成对SLM Solutions的收购,后者领跑多项“最记录” 3.俄罗斯科学家借助3D打印开发出青铜钢新合金 4.为特殊金属和特种陶瓷开辟一种可行的3D打印解决方案
  • 2023首篇Nature:哈佛大学多材料螺旋3D打印新方法

    2023首篇Nature:哈佛大学多材料螺旋3D打印新方法

    春节期间,3D打印技术参考注意到哈佛大学刘易斯实验室于1月18日在Nature发布了一篇名为《Rotational multimaterial printing of filaments with subvoxel control》的文章,介绍了一种旋转多材料3D打印平台,可以实现多材料3D打印,并能够在局部方向进行亚体素控制。 在自然领域,具有独特功能的螺旋结构极为常见,如肌动蛋白和原肌球蛋白在骨骼肌中的螺旋组装引起收缩和其他功能;植物的运动源于植物细胞壁内螺旋排列的硬纤维素纤维。人为合成螺旋结构的努力在于制造人造肌肉以及超材料,哈佛大学刘易斯实验室是世界上最早开发毛细管结构多材料生物打印方法的实验室之一,过去几年一直在研究软机器人技术。 通过以受控的角度和平移速度连续旋转多材料喷嘴,研究人员能够创建多材料螺旋结构,且能够对不同材料之间的体素、结构的层厚度以及螺旋角度进行编程。 具有可编程亚体素控制的架构细丝的旋转多材料3D打印 跨尺度的几何复杂图案 多材料喷嘴结构 旋转多材料3D打印平台的打印头配备四个墨盒,每个墨盒可以包含不同材料。然后将油墨送入一个复杂喷嘴,该喷嘴允许同时打印多种材料。当喷嘴旋转和平移时,油墨以螺旋细丝的形式挤出。 借助该方法,研究团队设计并制造了用于软机器人和结构应用的人造肌肉和弹性体结构,并为制造这些机构开辟了新途径。
  • 2022年3D打印技术参考精选技术文章推荐

    2022年3D打印技术参考精选技术文章推荐

    本文梳理了3D打印技术参考2022年的重要技术文章,部分为笔者花费大量时间和精力才能完成,部分为专业的从业者撰写。这些内容对笔者本身有限的能力而言受益颇深,在重点推荐之余也自感惭愧,同时希望对有需要的读者能有所帮助。它们涉及技术原理、新材料强化机理、技术创新发展现状以及应用经验总结等。 1. 工艺综述:金属增材制造技术的重要创新发展及代表性企业 文章亮点:如今大量金属增材制造新技术、新工艺正在不断被开发出来,这使得金属增材制造市场呈现出日益多样化、生机盎然的景象。本文内容系统介绍了金属3D打印工艺新形式的发展及制造潜力。 2.面区域金属3D打印的真实过程,及200万个激光点是如何实现的 文章亮点:面区域金属3D打印是对传统SLM技术的发展更是挑战,它具有传统SLM技术的制造性能,同时具备粘结剂喷射批量制造的潜力。本文内容详细描述了一束激光200万个激光点的产生原理,并阐述了其对未来制造带来的挑战。此外,另有《区域金属3D打印是对传统SLM技术的发展更是挑战》一文推荐。 3.NASA开发出一种新型超高性能3D打印合金,耐温1093℃ 文章亮点:对于金属3D打印材料,每一年都会有重量级的产品诞生,2022年由NASA开发的GRX-810尤其引起关注。本文内容在业内首次详细描述了这款材料实现高性能的机理,阐述了其开发手段,同时预见氧化物弥散强化合金3D打印可能会成为新的研究热点。 4. 蓝光+区域打印 | 美空军资助100倍速未来金属3D打印设备研发 文章亮点:单纯区域打印已经极大提高了传统SLM技术的打印速度,蓝光作为近几年新的可选光源则具有其他重要的制造优势。将两者结合将会进一步增加制造速度并拓宽可打印材料的范围。本文内容介绍了这一新的解决方案,对未来技术的发展,或是一种启发。 5. 深度好文:讲透3D打印高强铝合金究竟是什么材料 文章亮点:在铝合金3D打印材料领域,高强铝热度颇高,不少行业从业者对这款材料翘首以盼。但高强铝的实际应用可谓寥寥,造成这种现象一定是发生了什么问题,那究竟是哪里出了问题?本文内容详细介绍了何谓高强铝、高强铝的类别、阻碍高强铝应用的因素及破解之道。 6. 工业聚合物3D打印工艺对比:HSS高速烧结、MJF多射流熔融和SLS激光烧结 文章亮点:聚合物3D打印市场正在快速增长,《Wohlers Report2022》指出,聚合物粉末的消耗量在2021年超过了光敏树脂,全年增长43.3%,成为使用最多的3D打印材料。工业3D打印机OEM之间的竞争比以往任何时候都更加激烈,高速烧结(HSS)、多射流熔融(MJF)和选择性激光烧结(SLS)是当前聚合物粉末床3D打印的主要工艺,本文内容译自外媒,详细介绍了这几种工艺的制造特点,并进行了相互之间的对比。 7. 不同金属3D打印技术——FDM、BJ、L-PBF与MIM技术的比较 文章亮点:随着MIM技术的不断成熟发展,一些公司开始开发和MIM共用脱脂和烧结工艺的新型金属增材制造工艺,目前逐渐兴起的就是由使用金属线材(或粒料)的熔融沉积成型技术(FDM)、粘结剂喷射成型技术(BJ)。本文内容较为全面的对比了基于烧结的MIM、FDM、BJ技术和基于熔化的L-PBF技术在材料、工艺、性能、制造特征方面的差异以及对制造终端用户和供应链产生的影响。 8. 从德国Formnext展,看3D打印技术的十个最新发展态势 文章亮点:三年疫情对各行各业的发展都带来了极大影响,人们的线下交流受限、市场的发展速率降低,那技术的发展走到哪一步了?2022年德国Formnext展的成功举办,3D打印技术最新的发展态势被展现出来。3D打印技术参考结合国外资深3D打印编辑Peter Zelinski的视角以及自身的认知,从十个方面展示了国际上最新技术的发展现状和趋势。 9. NASA 3D打印技术应用经验系列文章 文章亮点:NASA一直都是3D打印技术应用的风向标,他们对这项技术的应用一直受到航空航天领域从业者的关注。3D打印技术参考在2022年查阅了大量资料,对其在这项领域的3D打印技术应用进行了多项总结。笔者在总结这些稿件的过程中大受裨益,对深入了解金属3D打印技术的类别、应用方向、解决产品问题等,开拓了笔者自身的视野(共七篇,以下仅展示部分)。 NASA 2022年最新「航天增材制造技术」应用经验总结(中文) NASA:金属增材制造在火箭推进领域的应用进展——工艺和材料 NASA:航空航天领域常用的金属3D打印材料及特点 NASA:航空航天金属3D打印的工艺种类、技术成熟度及流程差异 10.航空航天领域当前能否接受金属3D打印零件的批量应用 文章亮点:本文内容放在最后但并不做重点推荐,仍将其总结在内是为了阐明金属3D打印技术确实正在被批量使用,现在是时候放弃金属3D打印无法批量应用的固有观点了。当前,本技术领域对零件安全性、制造稳定性、产品一致性问题的解决已经发展到了新的发展阶段。 END 技术文章的总结较为不易,非常多的内容需要花很多的时间、查阅大量资料来完备文章结构并保障内容无误。但受限于眼界与知识所能探查的范围,在已经书写的内容中仍旧可能存在一些明显的错误,希望读者能够指正;一些观点也受限于笔者自身的经历、经验等,可能存在偏颇,因此仅能算作一家之言,也仅可作为一个思考的角度,希望获得读者的理解与指正。 愿有兴趣的读者可以加入我们,共同努力,在2023年贡献更多的优秀技术文章。 注:本文内容由3D打印技术参考整理编辑,转载请点击转载须知。欢迎转发 主编微信:2396747576;硕博千人交流Q群:248112776;网址: 延伸阅读: 1.盘点:2022年值得关注的3D打印新材料、新工艺和新应用突破 2.2022年国内3D打印领域被广泛关注的十大重要事件 3.2022年 | 国内外20余款重量级金属3D打印新设备看点 4.应用潜力无限!2022年重量级(准)工业级聚合物3D打印机概览
  • 精彩总结:2022年十项有影响力的3D打印技术研究成果

    精彩总结:2022年十项有影响力的3D打印技术研究成果

    本期,3D打印技术参考总结2022年3D打印技术值得关注的十项重要科研成果,涉及金属3D打印过程精益控制、缺陷类型及造成的影响和如何消除、金属3D打印的关键机理、通过新手段开发超高性能材料,以及体积3D打印和新的具有更高效率的树脂3D打印工艺。关于金属3D打印的研究甚至可以构成一个体系,来深入理解这项工艺。同时需要注意的是,这些研究中有很多国内研究机构的身影,每篇都值得深入学习与思考。 1. 精益控制金属3D打印的过程不稳定性,获得高一致性和增强机械性能 在激光粉末床熔融3D打印工艺中,激光与粉末相互作用的不稳定性导致了各种缺陷的产生,特别是较大的飞溅,容易造成夹杂、形成大的颗粒,甚至出现卡刀的情况。工艺人员一直在通过调整参数的方式减少飞溅的产生,但改变材料却是另一种行之有效的途径。 https://www.nature.com/articles/s41467-022-28649-2 2月,来自威斯康星大学麦迪逊分校的研究人员发表了题为《Controlling process instability for defect lean metal additive manufacturing》的文章,报道了一种通过使用纳米粒子来控制激光-粉末床相互作用的不稳定性从而消除大飞溅物的方法。研究人员揭示了两种机制协同工作以消除所有类型的大飞溅:(1)纳米粒子对熔池波动的控制消除了液体破裂引起的大飞溅;(2) 纳米粒子对液滴聚结的控制消除了液滴碰撞引起的大飞溅。同时得出结论,纳米粒子能够同时稳定熔池波动和防止液滴聚结,为减少金属增材制造中的缺陷提供了一种潜在方法。 2.顶刊综述:金属增材制造过程中的缺陷种类、产生原因、对性能的影响及控制方法 金属增材制造技术按照其送料方式不同可分为粉床熔融式(PBF)和直接能量沉积式(DED)增材制造。PBF技术主要代表有激光选区熔化成形(SLM)及电子束选区熔化成形(EBM)。DED技术主要可分为激光近净成形(LENS)、送丝激光(WLAM)/电子束(WEBAM)增材制造。其中,DED技术直接将熔融金属沉积在下层已凝固金属表面,不受成形尺寸限制,在成形大尺寸构件方面具有独特优势,但成形精度、表面质量均较差,需二次后续加工。PBF技术因其具有较高的精度和表面质量常用来成形具有较高质量要求的复杂异形结构部件,是目前主流金属增材制造技术。 ‍‍ https://doi.org/10.1016/j.jmst.2022.02.015 3月,香港理工大学、西北工业大学和香港中文大学的研究人员提出了粉末基增材制造金属和合金中多尺度缺陷的类型、形成机制、危害以及控制方法。PBF金属部件内部缺陷可根据尺寸分为三类:(1) 尺寸缺陷;(2) 表面质量缺陷;(3) 显微组织缺陷;(4) 成分缺陷。为进一步提升PBF金属部件机械性能及表面质量,需对缺陷形成机理及缺陷对成形部件性能影响进行深入探究。相关研究以《Multi-scale defects in powder-based additively manufactured metals and alloys》为题发表。 3. 体积3D打印再次登上《Science》封面 源于从微光学器件到用于化学合成和生物分析的微流体系统对玻璃的尺寸、几何形状、表面粗糙度和机械强度要求的发展,传统的加工方法受到挑战。4月,来自美国加州大学伯克利分校、劳伦斯利弗莫尔国家实验室以及德国弗莱堡大学的研究人员以《Volumetric additive manufacturing of silica glass with microscale computed axial lithography》《Science》以封面文章发表采用轴向光刻3D打印石英玻璃的研究,这是体积3D打印技术至少第二次发表在该期刊,此前还有研究发表于《Nature》。 https://www.science.org/doi/10.1126/science.abm6459 基于全息曝光、正交叠加、层析照相以及后烧结,研究人员制造了内径150μm的三维微流体、表面粗糙度仅6nm的复杂形状微光学元件,以及最小特征尺寸为50μm的复杂高强度桁架和晶格结构。作为一种高速、无层纹数字光制造工艺,轴向光刻3D打印可加工具有高固含量和高几何自由度的纳米复合材料,从而为新的设备制造提供空间。 4. 科学家对金属3D打印中的缺陷形成有了新认识,能充分控制熔池稳定性 对于激光粉末床熔融工艺(LPBF),深入了解激光与材料之间的相互作用对于开发该工艺的潜力至关重要。然而,高功率激光束产生的热量通常会导致部件中形成气孔,这些缺陷对零件的密度有害,并导致结构的整体机械性能较差。在零件性能至关重要的关键行业中,孔隙还可能限制可打印的零件类型。因此,需要开发更好的缺陷检测技术,并避免在打印过程中产生缺陷。 https://www.nature.com/articles/s41467-022-30667-z 5月,赫瑞瓦特大学、清华大学(赵沧教授)、弗吉尼亚大学和阿贡国家实验室的科学家组成的团队使用先进的成像技术,研究了金属3D打印过程中的材料状态,使激光与金属粒子相互作用时存在的所有物质状态之间的相互作用实现了可视化,从而为缺陷形成的方式和原因提供了新的见解。相关研究以《The interplay between vapour, liquid, and solid phases in laser powder bed fusion》发表。 5. 热力学指导增材制造合金成分及工艺设计,获得无缺陷零件 3D打印的许多合金和工艺开发仅考虑材料的整体成分。这些研究通常涉及大成分和工艺参数集的实验筛选。一些研究已经报告了凝固过程中局部成分变化对整体材料性能的重要性。然而,很少有研究遵循与分离和分配现象相关的清晰的热力学和动力学规则。因此,迫切需要为3D打印工艺制定考虑非平衡溶质分配特征材料开发指南。 https://www.nature.com/articles/s41467-022-31969-y 7月,来自德国马普所的研究人员近日发表了一项题为《Thermodynamics-guided alloy and process design for additive manufacturing》的研究,通过整合、计算和利用元素分配,提出了一种热力学指导的3D打印合金设计的方法。研究结果可用于指导在相同基础合金上进行进一步的3D打印试验,经过适当的成分和工艺调整,可以获得无缺陷的零件。…