航空航天 – 3D打印技术参考-(第28页)    
  • 总结160余篇论文| 西工大综述面向增材制造的拓扑优化研究现状与挑战

    总结160余篇论文| 西工大综述面向增材制造的拓扑优化研究现状与挑战

    拓扑优化与增材制造分别是新型高效结构的先进设计与制造技术,二者有效融合充分发挥了各自优势和潜力,在航空航天和高端装备领域展现出广阔应用前景。 西北工业大学张卫红教授研究团队对近年来国内外160余篇相关研究论文进行了详细综述,分析了面向增材制造的拓扑优化技术研究热点、亟待解决的关键问题以及面临的挑战,为未来相关研究工作和航空航天应用提供参考。相关成果以"A Review of Topology Optimization for Additive Manufacturing: Status and Challenges"为题受邀发表在Chinese Journal of Aeronautics 2021年第一期。 研究热点 将拓扑优化设计方案按照工艺要求快速重构并直接增材制造是当前工业界实现快速优化设计与制造的重要发展方向。为促进拓扑优化与增材制造融合应用,当前研究工作主要从材料结构一体化和结构工艺一体化两个方向展开。 材料结构一体化充分发挥增材制造强大的个性化制造能力,以多尺度结构设计为代表,如图1所示。微小的点阵结构不仅表现出轻质高强的高承载特性,还表现出优异的隔热、抗冲击、减震降噪等多功能特性,在功能结构中发挥重要作用。多尺度结构可以从宏观-细观-微观多个尺度合理设计材料布局,充分发挥材料潜力实现轻量化。 目前多尺度结构拓扑优化方法主要有三类:1)”退化”的拓扑优化,通过降低和取消密度惩罚得到连续化和梯度化的密度分布,并依据密度投影关系填充不同密度的点阵,该方法简便易行但难以直接优化点阵构型;2)基于梁参数优化的多层级结构设计,以构成点阵的梁为基本单元,优化梁截面直径实现梯度变化的多层级结构;3)以均匀化理论为桥梁关联微观构型与宏观等效性能,同时对宏观结构和微观构型进行协同优化实现材料效率最大化。 图1. 典型的多层级结构:(a)金属多层级点阵结构,(b)卫星支架结构,(c)发动机支架结构,(d)点阵填充的薄壳结构 将增材制造工艺约束如特征尺寸限制、连通性要求、悬空角约束(图2)融入拓扑优化设计方法是另一类研究热点,即结构工艺一体化设计。受增材制造设备成形精度的限制,需对拓扑优化生成的细小分支结构进行控制,针对基于密度法和水平集法的拓扑优化方法,研究人员分别提出了密度过滤技术和显式尺寸控制技术来实现特征尺寸约束。 由于增材制造成形后需依据不同工艺去除残余的未固化树脂、未熔融粉末和辅助支撑,要求结构内部不能含有封闭空腔,研究人员分别提出了虚拟温度场法、选择性生成通道法和特征空洞中心外置法来消除封闭空腔。最后,为了降低甚至消除辅助支撑结构,自支撑结构的设计作为当前的研究热点受到广泛关注,研究人员一方面对支撑结构形式和打印方向进行优化,另一方面将悬空角约束引入拓扑优化从根本上消除支撑结构。 图2. 增材制造成形质量随悬空角减少而降低 研究挑战 随着面向增材制造拓扑优化技术的深入,一些新的问题与挑战也随之出现,如点阵结构性能表征及其尺度关联效应、增材制造材料性能各向异性、增材制造材料与结构疲劳特性以及功能梯度材料的设计与制造。在多尺度点阵结构设计过程中,均匀化理论通常用于表征微观结构与宏观性能之间的关系。但基于尺度分离假设构建的均匀化理论难以准确描述增材制造点阵结构力学性能,因此需要构建能够描述尺度关联效应(图3)的表征方法,如子结构法和多尺度有限元法。另外,基于梁单元建模虽然能体现尺度关联效应,但梁节点位置通常会产生材料体积和刚度误差,因此建立普适性的补偿方法是提升梁单元点阵分析精度重要方法。 图3. 点阵结构尺度因子对体积模量的影响 增材制造叠加成形过程中散热不均使材料在不同方向上的固化/结晶/粘接速度不同,产生了非均匀微观结构与材料力学性能(图4a),对结构拓扑优化设计和应用提出了新的挑战。一方面需要精确表征成形材料力学行为,另一方面可以基于横观各向同性材料模型,充分利用不均匀性设计出性能更优异的结构。 此外,增材制造过程中大量存在得到未熔融区域和气孔缺陷(图4b)导致增材制造结构件的疲劳性能通常弱于相应锻件(图4c),除了采用热处理(如热等静压)改善疲劳性能外,还应将疲劳性能指标引入结构设计中,发展面向疲劳性能的拓扑优化方法。 图4. 增材制造17-4 PH不锈钢的力学性能:(a)微观结构,(b)气孔缺陷,(c)疲劳性能 最后,功能梯度材料与多材料结构功能一体化系统在工程上有广泛的应用前景,但其优化设计与增材制造仍是一个富有挑战性的课题。一方面,多材料拓扑优化技术的发展为功能梯度材料的设计提供了新的内容,使不同材料可以根据外载条件得到最优布局。另一方面,多材料增材制造是功能梯度材料最理想的制备方法,但不同材料融合机理、材料性能、成形工艺约束等问题仍需进一步深入研究以适应制造功能梯度材料的需求。 近期Nano Dimension发展了首项增材制造PCB板的侧装技术,生产的Dragonfly精密增材制造系统(图5)可以显著提升PCB板性能,促进了多材料增材制造系统的发展。但是如何在多材料结构系统设计与成形过程中综合考虑系统承载力学行为、功能行为、承载性能与系统功能相互影响机制、系统可靠性、可维护和可修复性等,仍然是亟待解决的问题。 图5. 增材制造复杂PCB板 总结展望 本文回顾了近年来面向增材制造的结构优化设计方法主要研究内容和目前存在的问题与挑战。虽然拓扑优化和增材制造均有三十余年的发展历史,形成了各自比较完善的研究体系,但将两者深度融合从而充分发挥出各自优势仍是比较新的研究领域,在设计方法理论与制造工艺技术方面依然存在诸多挑战。尤其是在精确表征复杂点阵构型力学性能,发展先进制造技术如多轴增材制造系统、材料结构工艺一体化融合、复杂多材料结构功能一体化系统设计制造仍需深入研究。 欢迎转发 主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.顶刊综述:3D打印金属材料的缺陷种类及其对疲劳性能的影响 2.3D打印点阵结构:材料疲劳容限设计与制造的力学性能综述 3.装备:实现新型仿生/梯度结构设计,催生新概念武器装备 4.赛峰与SLM Solutions合作3D打印大尺寸商用飞机前起落架组件
  • 6激光+移动式扫描系统,国产2×2×0.65m金属3D打印机重磅发布

    6激光+移动式扫描系统,国产2×2×0.65m金属3D打印机重磅发布

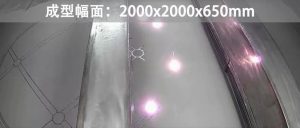
    当前主流SLM设备均采用多激光、多振镜实现更大尺寸打印,但由于单个振镜扫描面积有限,数量的增加并不能完全解决尺寸的限制。2020年,弗劳恩霍夫激光技术研究所推出了基于粉末床的下一代金属3D打印技术新型解决方案,推出了成型尺寸达1×0.8×0.5m的大尺寸金属3D打印机。其技术的核心在于采用可移动式扫描系统,可实现打印尺寸的扩展。而同样基于类似技术,国内苏州西帝摩2×2×0.65m超大型金属3D打印机将于TCT 3D打印展重磅发布! 6激光+可移动式扫描系统,全球最大SLM金属3D打印机 苏州西帝摩公司于2015年获得外置可移动扫描系统专利,并于2017年推出了基于该技术、成型尺寸达750*750*500mm的XDM750,在航空航天等行业获得应用。面向更大尺寸的制造需要,西帝摩公司根据多激光SLM技术的发展趋势及公司可移动扫描系统的技术储备,于2020年推出新一代超大型金属3D打印机XDM2000。 XDM2000设备仓内 这一超大型3D打印机采用了单列6振镜6工位并行移动扫描方案,将2000×2000mm的加工台面分成大小相等的6×6个区域,单列6个区域分布6套振镜系统,在开始加工时6套振镜同时工作,当前工位扫描完成后移动振镜平台到下一工位,然后6套振镜同步扫描,依次扫描完成6个工位的加工后结束本层扫描,等待铺粉完成后接着进入下一循环,直至整个零件加工结束。这样,6套并行的同步扫描方法即能实现加工的高效性,也大幅减低了成本。同时值得注意的是,可移动扫描系统对打印尺寸的贡献是巨大的,其直接导致了打印幅面的可扩展性,只要有需求,完全可以进一步优化设备设计,这也是弗劳恩霍夫激光技术研究所强调可扩展性的原因。 除此之外,这一超大型3D打印机采用上送粉的供粉方式,铺粉装置包括多个向下延伸呈放射状的粉末流道,各粉末流道底部连接于储粉仓顶部与其内腔贯通,各个粉末流道底部沿储粉仓长度方向等间距排列,储粉仓底部的落粉板通过驱动组件控制开启或关闭落粉槽。对于如此大型的3D打印设备,上送粉的设计将大大节省设备运行所需要的材料成本。 移动式烟尘处理装置,将“大”化小,保证打印过程稳定可靠 西帝摩公司设计了一种可移动式的吹吸烟装置,该装置随着振镜的位置同步移动。吹吸烟装置与激光振镜一样,在移动过程中具有六个工位,因此在成型仓两侧分别设计了6个管道接口,用于各个工位吹吸烟的气体对流,当吹吸烟装置移动至该位置时,管道接口处的电磁铁启动将吹吸烟管道结合,形成循环的气体对流环境,然后激光振镜开始扫描,加工中产生的烟尘便能在这样的气体对流环境下得到有效处理。将2000mm跨距烟尘处理问题转化为350mm跨距。 这种移动式的烟尘处理装置相比传统全跨距吹吸方式更能有效解决因打印幅面过大所导致的烟尘处理难题 从打印过程可以看出,整个打印区域内未显示任何烟尘,6激光系统根据零件切片数据,首先协同打印一个区域,之后振镜组移动至下一区域继续加工,直到整个片层打印完毕;同时可以看出,激光扫描区具有较好的金属光泽,周围未发现飞溅物,打印过程稳定,可见打印工艺较为成熟。 面向航空航天大型结构件增材制造 多激光系统是大尺寸、高效率增材制造的重要解决方案,然而单纯增加激光器数量,打印幅面仍然受制于振镜扫描区域。移动式扫描系统是解决这一问题的关键,以弗劳恩霍夫以及苏州西帝摩为代表的研究组织和企业,推动了该技术的实现和商业化,突破了选择性激光熔融技术对3D打印尺寸的最大限制。 XDM 2000设备打印的Ti6Al4V零件,直径1110mm、高度15mm 如此大型的金属3D打印机无疑将专注于大尺寸零件生产,为航空航天等行业新应用带来更多可能。针对航空航天大型薄壁复杂结构件及大型精密复杂功能件等钛合金零件难加工问题,西帝摩成功研制了适合钛合金零件直接成形的高效、高精度大型选择性激光熔化成形装备,形成了集优化设计、分析与直接制造的成套技术,可实现加工幅面2000mm×2000mm、制件尺寸精度±0.1%以内的零件打印,并在航天薄壁复杂结构件和大型精密复杂功能件等航天产品中进行了验证。 除超大型XDM2000将亮相TCT 3D打印展之外,西帝摩还将在本次展会展示其新一代高效智能XDM 750大型激光选区熔化设备、用于高效高品质零件批量制造的XDM 300以及全流程的质量管理体系等解决方案。 XDM 750 3D打印过程 与上一代2017年发布的750相比,新一代设备采用了全新的除尘系统,使不同激光扫描区域之间流场一致性更好,更避免了上下游扫描烟尘对激光的相互影响。经过升级的软件系统,在人机交互、性能、智能化程度也有明显提升。质量管理体系则涉及数据保护、粉末质量控制、过程监控、成品检验等,是一套全流程可追溯的解决方案。 END 本次TCT 3D打印展将是本行业先进技术争奇斗艳的一场盛宴,多激光、大尺寸选择性激光熔融技术无疑会成为这场盛宴的主角。未来,大尺寸的钛合金风扇叶片、发动机机匣以及火箭发动机燃烧室,这些形状和结构复杂的部件都将可以采用选择性激光熔融技术实现高精度一体化成型。增材制造新的时代,无疑已经到来。 注:本文内容来自3D打印技术参考。欢迎转发主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.专题:2021,多激光、超大型金属3D打印的时代已经到来 2.专题:金属3D打印企业(产品)差异化竞争的六个实例 3.华南理工杨永强教授团队在新一代SLM技术领域的研究进展 4.多激光无缝拼接的大尺寸粉末床激光熔化自动化设备是怎么工作的?
  • 天问一号变推力发动机等采用3D打印零件,减重、减体积是关键

    天问一号变推力发动机等采用3D打印零件,减重、减体积是关键

    在天问一号探测器上,航天六院研制交付了着陆巡视器和环绕器的推进分系统,共计48台大大小小的发动机。它们分别为着陆器着陆过程悬停、避障及缓速下降过程提供可靠动力,为环绕器系统提供轨道转移、制动捕获、轨道调整以及姿态控制所需的精准动力。当进入合适的着陆时机,天问一号在3000N发动机作用下,下降到距离火星100km的高度,实现环绕器和着陆器分离。为使着陆巡视器降低运行速度达到着陆要求,作为着陆巡视器主发动机的7500N变推力发动机接续发挥关键作用,为着陆巡视器动力减速、悬停避障和缓速下降等软着陆任务提供轨控推力。祝融号探测器着陆该型发动机是六院研制团队在借鉴探月任务中7500N变推力发动机工程经验基础上,根据火星探测任务全新设计制造的发动机。并且相较之前探月任务中同样推力的7500N发动机,为了满足火星探测器安装结构要求和减重需求,并提升发动机性能,研制团队首次在我国开展深空探测的航天器上将推进分系统发动机燃烧室从以往的低室压方案改进为中室压方案,从而保证了相同推力情况下,发动机体积更小、性能更高。制造过程中,改进型7500N变推力发动机与以往7500N发动机的性能和推力一样,但重量和体积只有以前发动机的三分之一,结构也更加优化、紧凑。发动机的对接法兰框还首次采用3D打印技术,“一次打印成型”避免大余量去除原实心棒材或锻件引起的变形,也保证了发动机与总体对接的质量稳定性。 祝融号火星车 “天问一号”探测器由航天五院抓总研制。在 “天问一号”的研制过程中鑫精合作为增材制造解决方案提供商,采用激光选区熔化成形技术(SLM)制造交付产品 30 余项,激光沉积技术(LDM)制造交付产品 9 项。在减重、特殊功能实现等多个维度解决火星登陆项目研制工艺技术难题。减重、减体积为关键指标——材料和结构是关键在以上报道中,减重、减体积属于关键指标。3D打印在复杂结构制造方面的优势无疑能够帮助这两个指标更容易实现。减重即为轻量化。轻量化的实现途径主要有三大方面:一是材料的优化设计和应用;二是产品结构的优化设计;三是先进制造技术的开发应用。三者相辅相成不仅可以实现最终产品减重,同时也将减少构件体积。轻量化材料就是可以用来减轻产品自重且可以提高产品综合性能的材料。材料轻量化,指的是在满足机械性能要求的前提下,通过采用轻量化的金属和非金属材料实现重量减轻的方法。在当前的轻量化材料中,钢铁仍然保持主导地位,但在天问一号上面使用钢铁减重,这显然不可能。而当前3D打印领域最主要的轻量化材料无非就是铝合金和钛合金,因此,这两类材料很可能被天问一号探测器使用。并且,关于铝合金和钛合金,及其特殊结构的应用已经不乏案例。2018年5月21日,嫦娥四号中继星“鹊桥”在西昌卫星发射中心成功发射,这是航天529厂首次实现3D打印产品的在轨应用。该星上面的斜动量轮支架便是采用铝合金3D打印生产和制造。 动量轮支架打印成品及在中继星上的装配图(来源:altair) 2019年发射的千乘一号整星结构采用面向增材制造的轻量化三维点阵结构设计方法进行设计,并通过铝合金增材制造技术一体化制备;在其他卫星产品上,铝合金点阵和拓扑优化结构产品、钛合金激光送粉3D打印产品、钛合金激光铺粉3D打印产品也已实现在轨应用。2020年,我国新一代载人飞船实验船成功验证。此次试验船搭载了星驰恒动公司研制的60余件金属3D打印产品,涉及三维点阵类轻质材料结构产品、热管理功能类产品、复杂形状直属件产品等多种类型。与此同时,新一代载人飞船直径达4米的超大尺寸整体钛框架也由3D打印工艺制造,成功实现了减轻重量、缩短周期、降低成本等目标。新一代载人飞船试验船的成功返回也标志着超大尺寸关键结构件整体3D打印技术通过大考。 新一代载人飞船试验船返回舱及采用激光沉积3D打印制造的返回舱防热大底框架实物 除此之外,与天问一号当前同在火星的毅力号上面同样也包含3D打印产品,公开报道共有11件,其中5件为钛合金的精密X射线光谱仪外壳。钛合金的高强度质量比使其重量比常规生产的零件少了3到4倍。从以上应用案例不难看出,钛合金和铝合金是当前卫星、探测器3D打印应用的重要材料,而点阵和拓扑优化结构为减重、减体积进一步贡献作用。火星探测器的着陆成功,标志着增材制造技术在航天深空探测领域应用迈出开拓性的重要一步。 这些材料和结构助力“天问一号”成功落火 在天问一号着陆火星的过程中,面临被烧毁或者坠毁的风险。任务能否成功,取决于“天问一号”的结构和采用的材料,对此官媒对此进行了介绍。以下便是为保障探测器顺利着陆和正常工作发挥作用的先进材料和结构(内容来源于《中国航天报》等媒体): 1. 超轻质的蜂窝增强低密度烧蚀防热材料:应用于火星探测器上气动加热最严重的大底结构及大底拐角部位。 作用:在探测器着陆的阶段,该材料表面与火星大气摩擦并发生复杂的物理化学反应,带走大量的热量;同时该材料还具有良好的保温隔热性能,将热浪排除在探测器之外,有效保护探测器不被烧坏。 研究团队:中国运载火箭技术研究院所属航天材料及工艺研究所。 2. 连续纤维增强中密度防热材料:应用在需要维持探测器整体形状的上下边缘和结构的支撑部位以及背罩防热结构的舱盖、封边环、埋件、螺塞等零部件。 作用:该材料相比低密度材料强度更高,密度为0.9g/cm3,兼顾了耐烧蚀和承载能力。 研究团队:中国运载火箭技术研究院所属航天材料及工艺研究所。 3. 超轻质的烧蚀防热涂层材料:应用在气动加热较为缓和的背景部位。 作用:涂层密度为0.28g/cm3,热导率为0.06W/(m k),隔热性能优良,对着陆器的减重也起到重要作用。 研究团队:中国运载火箭技术研究院所属航天材料及工艺研究所。 4.特种吸能合金:应用于着陆机构。 作用:该合金具有突出的强韧性、轻质性和吸能性,可吸收探测器着陆的冲击能。 研究团队:中国科学院合肥物质科学研究院固物理研究体所。 5. 高性能碳化硅基增强铝基复合材料:应用于探测器高精密仪器。 作用:重量轻、强度高、刚性好、宽温度范围下尺寸稳定,满足“天问一号”长时间运行时对关键机构的材料需求。 研究团队:上海交通大学金属基复合材料国家重点实验室团队。 6.铝硅封装外壳:应用于探测器着陆系统的TR组件等核心元器件封装解决方案。 作用:保障探测器着陆系统电路的安全,为器件内部电路穿上安全可靠的保护衣,保障探测器在火星的安全平稳着陆。 研究团队:合肥圣达电子科技实业有限公司。 7. 新型铝基碳化硅复合材料:用于火星车结构、机构、仪器等几十种零部件。 作用:火星车要在工况复杂的火星表面长距离行走,这对火星车材料的轻量化、高强韧性、高尺寸稳定性、耐冲击性提出了极高的要求,传统铝、钛合金难以兼顾综合要求,新型铝基碳化硅复合材料可胜任。 研究团队:中国科学院金属研究所团队。 8. 新型镁锂合金:用于探测器结构。 作用:目前世界上最轻的金属结构材料之一,可实现探测器轻量化。 研究团队:西安交通大学团队。 9. 高精尖铝材(蒙皮板、自由锻件、超大规格板、锻环、铝锂合金):应用于探测器。 作用:保障天问一号火星探测器长期的太空行驶及完成着陆。 研究团队:西南铝业(集团)有限责任公司。 10. 有机热控涂层:航天器外表面及仪器表面。 作用:探测器在进入轨道后,处于地球大气层以外的超高真空空间环境,朝向太阳的部分表面温度非常高,而背向太阳的部分表面温度非常低,导致航天器“冰火两重天”。该材料可以保证探测器能够在极端复杂的温度下保持正常工作,通过调控温度达到热控需求。 研究团队:中国科学院上海有机化学研究所有机热控涂层研制组。 11. 纳米气凝胶:用于火星车。 作用:很轻、隔热性能好,在探测器“落”与“巡”两项任务中发挥作用。 研究团队:中国航天科工三院306所。 12. 聚合物智能复合材料:用于可展开柔性太阳能电池系统。 作用:实现柔性太阳能电池的锁紧、释放和展开,以及展开后高刚度可承载等功能。 研究团队:哈尔滨工业大学团队。 欢迎转发主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.“天问”携“祝融”成功落火,航天五院529厂积极开展3D打印技术的研究与应用 2.含钛合金和超级合金3D打印组件,毅力号今日成功着陆火星 3.关键结构件3D打印技术在新一代载人飞船中的应用 4.从嫦娥四号登月,看航天529厂如何实现3D打印在轨应用
  • “天问”携“祝融”成功落火,航天五院529厂积极开展3D打印技术的研究与应用

    “天问”携“祝融”成功落火,航天五院529厂积极开展3D打印技术的研究与应用

    北京时间2021年5月15日8时20分左右,中国首枚火星探测器“天问”一号成功着陆火星北半球的乌托邦平原。 中国航天器首次奔赴火星,“毫发未损”地顺利出现在遥远的红色星球上,完成了人类航天史上的一次壮举,实现了我国首次地外行星着陆。 着陆后,“祝融号”火星车成功传回了遥测信号。 凌晨1时许,天问一号探测器在停泊轨道实施降轨,机动至火星进入轨道。 4时许,着陆巡视器与环绕器分离。历经约3小时飞行后,进入火星大气,经过约9分钟的减速、悬停避障和缓冲,成功软着陆于火星乌托邦平原南部预选着陆区。 从进入火星大气到着陆火星表面是整个火星着陆过程中最为惊险的时刻。我国天问一号任务火星着陆分为气动减速、伞系减速、动力减速、悬停避障与缓速下降四个阶段,历时“惊魂九分钟”。 两器分离约30分钟后,环绕器进行升轨,返回停泊轨道,为着陆巡视器的后续探测任务提供中继通信,搭建起地球和火星之间的通信桥梁。 后续,“祝融号”火星车将依次对着陆点全局成像、自检、驶离着陆平台并开展巡视探测。 祝融号着陆过程 祝融号火星车 我国首次火星探测任务—天问一号任务于2016年正式批复立项,计划通过一次任务实现火星环绕、着陆和巡视探测。 中国航天科技集团公司下属中国空间技术研究院(航天五院)是天问一号探测器的总研制单位,负责执行中国第一次自主火星探测任务。据报道,“天问一号”火星探测器安装使用了超过100个3D打印定制的零部件,其中包含相当一部分的金属3D打印零件(如钛合金等),具有高强度耐高温耐辐射等各种高性能特征,可以满足在火星恶劣环境中正常工作运行的要求。高能离子浮尘、空间碎片,要考虑结构的性能和特点,深空探测器结构包括高刚度、轻量化、尺寸稳定性、拓扑优化等等需求。 天问一号火星探测器标注图(来自微博网友WLR2678,强调非官方,为个人作品) 而根据中国航天科技集团的消息,航天五院529厂针对“嫦娥”系列、火星探测器等新一代轻量化航天器发展需求,积极开展3D打印技术的研究与应用,取得了较好的效果。 “相比于传统铸件或者锻造产品,3D打印的产品研制周期明显缩短,力学性能得到提升。”该厂研究人员介绍道,“不仅可以打印薄壁结构,还可以完成‘外部蒙皮+内部三维点阵’、变密度、内部含有流道等特殊复杂构型,在突破瓶颈、减重/提升性能、缩短周期、降低成本等方面产生较大的综合效益。” 该厂采用3D打印技术制备的星敏支架、斜撑支架、主承力大底结构等产品,如今已经通过了地面测试和各项环境考核,逐步应用于空间站、深空探测航天器、运载火箭。利用3D打印技术,该厂已经完成20多个型号共计500余件产品的交付使用,有力地支撑了型号复杂形状结构产品的快速研制。 天问一号探测器由环绕器和着陆巡视器组成,于2020年7月23日由长征五号运载火箭成功发射,至今已飞行295天,距离地球约3.2亿千米。天问一号任务突破了第二宇宙速度发射、行星际飞行和测控通信、地外行星软着陆等关键技术,是我国航天事业发展史上又一具有重大意义的里程碑事件。 关于天问一号更多3D打印技术应用,请关注后续报道。 欢迎转发主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.2020年中国航天领域3D打印8大应用成就和案例 2.关键结构件3D打印技术在新一代载人飞船中的应用 3.含钛合金和超级合金3D打印组件,毅力号今日成功着陆火星 4.从嫦娥四号登月,看航天529厂如何实现3D打印在轨应用
  • 8月,上海将举办中国航空航天增材制造技术发展论坛

    8月,上海将举办中国航空航天增材制造技术发展论坛

    为加强中国航空航天领域在增材制造全产业链和技术链等方面的广泛交流,拓展新需求和应用场景,促进全行业力量应对共性挑战,上海市增材制造协会和中国航发上海商用航空发动机制造有限责任公司牵头举办此次论坛,委托上海翱蒲商务咨询有限公司、上海瑞合文化传播有限公司和上海渥讯智能科技发展有限公司承办,旨在新的形势下进行技术研讨、经验交流、供需对接、推介新产品的应用,探讨行业发展方向,为提升我国航空航天的制造技术水平提供新视角。论坛计划于2021年8月27-28日在上海举办。 论坛背景 航空航天领域是当今世界科技强国竞相发展的重点方向之一,为了获得先进的综合性能,该领域零部件的设计正在向结构功能一体化的复杂形状方向发展,材料方面则趋向于应用更多具有高强度且高温性能优异但难加工特点的合金或复合材料。继续应用传统的等材工艺(如锻造及铸造)和减材工艺(如机械加工)制造高性能航空航天零部件面临周期长、合格率低、成本高甚至根本无法制造出来的难题。增材制造工艺的出现为这些难题的解决开辟了新的途径,因而在国内外航空航天领域的应用得到迅速发展。 航空航天领域已成为增材制造技术主要的应用市场,近几年的产值年平均增长率高达22%,显示出惊人的增长潜力。当前,航空航天应用在增材制造市场中占20%以上的份额,市场规模达到20亿美元。在今后几年,航空航天领域增材制造市场仍将以较快的速度发展,到2025年有望增长至50亿美元。 论坛主要议题 1. 全球增材制造产业发展现状与发展趋势 2. 航空航天产品创新设计、制造及验证需求 3. 增材制造技术在航空航天领域的应用进展 4. 航空航天增材制造工艺鉴定与产品合格认证 5. 增材制造对装备制造与材料技术的影响 6. 增材制造技术在中国商飞的应用及发展 8. 航天大型结构件电弧增材制造技术 9. 增材制造技术在航空航天领域的应用机遇及挑战 10. 增材制造技术在航天领域的应用实践与展望 11. 航天科工集团公司在增材制造技术的探索 12. 先进轻量化结构对结构优化及增材制造技术的需求 13. 增材制造在航空发动机领域的应用进展 论坛组织架构 主办单位: 上海市增材制造协会 中国航发上海商用航空发动机制造有限责任公司 协办单位: 中国航天科技集团增材制造工艺技术中心 中国航天科工集团增材制造创新中心 中国商飞增材制造技术应用研究中心 中国航发增材制造技术创新中心 国家增材制造创新中心 上海航天设备制造总厂有限公司 西安铂力特增材技术股份有限公司 承办单位: 上海翱蒲商务咨询有限公司 上海瑞合文化传播有限公司 上海渥讯智能科技发展有限公司 论坛部分拟邀演讲嘉宾 林宗棠,原航空航天工业部部长、上海市增材制造协会首席顾问 卢秉恒,中国工程院院士、国家增材制造创新中心主任 王华明,中国工程院院士、北京航空航天大学教授 戴尅戎,中国工程院院士、上海市增材制造协会名誉会长 李应红,中国科学院院士、空军工程大学教授 单忠德,中国工程院院士、南京航空航天大学校长 张 渝,上海市增材制造协会会长、中国航发上海商用航空发动机制造有限责任公司总经理 郭立杰,中国航天科技集团增材制造工艺技术中心理事长 黄卫东,西北工业大学教授 廖文和,南京理工大学副校长、教授 雷力明,中国航发商发设计研发中心副主任 严 彪,上海市增材制造制造业创新中心主任,同济大学教授 顾冬冬,南京航空航天大学教授、德国洪堡学者 张嘉振,中国商飞增材制造中心主任、北研中心副总师 王福德,航天一院211厂总工艺研究师,中国航天科技集团增材制造工艺技术中心副理事长 唐晔,中国航天科工集团二院3D打印中心首席专家 仵凤勇,航天科工三院159厂副总经理 更多嘉宾邀请中..... 邀请函 更多论坛信息,请联系: 联系人:章薇,会议经理 电话:021-50589600*8030 手机:13501902160 邮箱:vivi_z@opplandcorp.com 网站链接:http://www.opplandcorp.com/casam2021 欢迎转发关注主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.航空航天领域增材制造四类典型结构及发展趋势…
  • GE公司的新尝试:采用金属3D打印代替铸造,发现成本更加经济

    GE公司的新尝试:采用金属3D打印代替铸造,发现成本更加经济

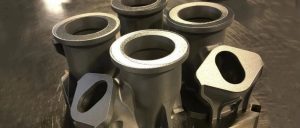
    继创新的发动机燃油喷嘴,以及GE9X和Catalyst涡桨发动机大规模使用3D打印零件之后,GE公司似乎已经很久没有大的3D打印新闻发布。然而对于这家世界领先的新技术领袖来说,创新总是在路上。近日,GE公司旗下航空部门展示了金属3D打印如何低成本代替铸造工艺、生产传统无创新设计部件的案例。即便已为铸模付出了巨大成本,但选择金属3D打印依旧经济可行。 第一次发现金属3D打印比铸造要便宜 大多数制造商都难以在支付了铸模费用的情况下,放弃使用铸造而选择金属3D打印,主观上的成本考量都不会将两者相提并论。然而,GE Aviation(GE航空)和GE Additive(GE增材)的合作证明,金属增材制造可以与传统铸件的价格持平。其成功制造的四个3D打印部件将削减多达35%的成本,这足以让管理部门淘汰旧的铸模。 同样重要的是,GE Additive的工程师从识别目标零件到3D打印最终原型,总用时仅10个月,而使用铸造工艺生产这些零件则需要12到18个月甚至更长时间。GE Aviation的增材制造部门负责人表示,这是他们第一次发现金属3D打印比铸造还要便宜,即便在有外部供应商报价的情况下,金属3D打印仍然具有成本优势。 与以往利用零件合并来减少组装从而降低大量成本不同,此次3D打印的零件完全基于铸造模型,没有任何的设计更改。这一发现让GE Aviation着手寻找其他发动机上更多的零件,并采用金属3D打印来降低成本。 零件审查,减少外部依赖,探索金属增材制造与铸造的成本差距 GE Aviation对铸件的年度审核始于2020年初,力求降低现有产品的生产成本,包括外部委托生产的数百种铸件。对于GE Aviation来说,只有少数供应商可以为航空业进行铸造,因此必须确保公司不会过分依赖于特定供应商。如果能够以更少的成本自行制造部件,这无论对于快速生产备件还是降低生产成本,都至关重要。 零件审查的过程需要考虑多种因素,包括零件的尺寸、形状、功能,以及打印材料、工艺是否成熟可靠,还需要考虑后处理步骤的便捷性,例如能否通过机械加工消除表面缺陷以及能否通过钎焊为零件增加配件等等。在零件甄别的过程中,工程师须不断自问,有没有哪些事情一年前做不到而现在在技术上是可行的。 3D打印不仅适合制作复杂零件,对于具有简单形状的零件也易于从现有模型进行打印,从而节省时间并减少铸造所需的模具支出。因此,零件审核同时检查了各种批量生产的零件。到2020年2月,GE Aviation已经确定了180种铸件通过3D打印可以节省成本。为了确保结论的准确性,由GE Aviation和GE Additive工程师组成的团队分别使用各自的生产和财务模型,将其分为几个小组,核算了每个零件的3D打印投资回报率。 最终有几十个零件通过了初步筛选,补充分析选定了其中九个,包括船用燃气轮机、涡扇发动机和一些军事项目的零件。这些零件的材料均是CoCr合金或者Ti-64。在考虑能够使用工厂内部的Concept Laser M2打印的前提下,可选择的零件范围进一步缩小,在优先考虑了基于零件工程资源以及节省成本对发动机计划重要性的因素下,项目团队确定了引气系统适配器盖成为计划的重点。 四个零件的尺寸一致,直径约89mm,高约152mm,均由CoCr合金制成,其作用是处理来自涡轮压缩机部分的热压缩空气。从制造的角度来看,这些零件具有近似的几何形状和相似的功能。项目团队认为M2一次可以打印三个部分,但工程师们很快重新设计了版面,将其增加到四个,这立即提高了生产率,因为打印四个部分和打印三个部分所需的时间大致相同。 该项目的3D打印工程师通过仿真和分析,证明了这些零件的性能与替换的铸件相同。在每一版的打印任务中还增加了测试样条,其中一些位于零件的开口腔中,技术人员因此可以测量每次生产运行的完整性。 END 该项目的意义在于, GE Aviation首次严格按照成本将生产从精密铸造转变为增材制造。这些零件均是一对一的替换,没有进行任何重新设计或零件合并。而采用铸件的设计进行3D打印,不仅在质量上有保证,在生产速度上更是超越铸造。该项目因此可以作为未来工作的参考案例。GE Additive的高级技术负责人也表示,GE Aviation及其增材制造工厂从业务的角度展示了他们所不具备的实力。然而笔者认为,该项目只适于特定情景。 值得玩味的是,该项目能够推进到采用3D打印进行验证的地步却是要归因于疫情。由于去年美国在病毒控制方面持续不力,GE Aviation的奥本增材制造工厂的工作也变得不饱和,增材团队因此有更多精力专注于其他项目。该项目的推进,很大程度上就是为了利用那些闲置的打印机。 注:本文内容来自3D打印技术参考。欢迎转发主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.大型零件增材制造整合设计,看GE增材高级设计工程师如何说 2.GE增材:具有增强后处理和质量控制的金属3D打印 3.304个3D打印零部件的超越 | 世界最大航空发动机GE9X获得FAA认证 4.GE 增材:连续增材生产是一场马拉松,而非短跑冲刺
  • 华南理工杨永强教授团队在新一代SLM技术领域的研究进展

    华南理工杨永强教授团队在新一代SLM技术领域的研究进展

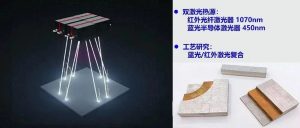
    3D打印技术参考曾撰文指出,新一代SLM技术已经表现出了差异化的竞争趋势,这些差异化围绕着成型效率、制造成本、后处理、质量保证等一直以来备受关注的“痛点”展开,诞生出了一系列的新技术,不仅丰富了产品类型,更给这项发展了20多年的技术带来了新活力。本期,3D打印技术参考介绍华南理工大学杨永强教授团队在新一代SLM技术领域的研究进展。 1. 双波长激光粉末床金属3D打印机 将1070nm的红外光纤激光器与450nm的蓝光半导体激光器相结合,实现红外/蓝光复合,既可以打印钛合金、铝合金、不锈钢等常规材料,也可以打印对红外光具有高反作用的金、银、纯铜等材料,在实际加工过程中只需要根据材料不同切换激光器即可。这是华南理工杨永强教授团队正在承担的一个项目。 此种类型的金属3D打印机目前在市场中还未看到过具体的案例,但却具有较高的应用价值,尤其是对于面向加工服务的平台和科研领域的高校。目前,杨永强教授团队已经在两束不同激光的复合打印研究方面取得了比较好的效果。 以粉末床熔融为代表的金属3D打印机动辄几百万,而传统机型所配备的红外光纤激光在打印纯铜等材料时存在弊端。目前虽已有配备绿光激光器的市售打印机,但对于有多重需求的应用端无疑会增加购机成本。而双波长打印机的研发正是新一代SLM技术差异化的表现,具有现实的应用价值。 3D打印技术参考查询了华南理工大学有关本项研究的专利,相关资料指出,450-560nm波长激光的应用提高了镁、铝、铜合金等高反射金属粉末在激光选区熔化技术中的吸收率,提高了高反射率金属材料的加工质量与加工效率。一种高反射材料蓝绿激光微熔化成型装置,最终实现聚焦光斑直径小于15μm,采用5-10μm的微细粉末,实现了尺寸精度5μm、特征尺寸小于10微米,表面粗糙度Ra小于2μm,致密度大于99%的蓝/绿光激光选区微熔化。 2. 8激光大幅面金属3D打印机 把打印尺寸做大,在保证精度的前提下提高效率,增加振镜和激光的数量在目前是比较有效的办法。通过简单振镜拼接方式来提高打印幅面可以将打印尺寸提高到600mm以上,然而通过2振镜或4振镜协同实现的全幅面打印,尺寸会局限在300-400mm;4振镜拼接打印效率提升有限,不足四倍;9振镜拼接的搭接面太多。 杨永强教授团队与大族激光合作承担了广东省重点研发计划,正在开发8激光器、4个双振镜组动态调焦的大幅面3D打印机。按照杨永强教授的介绍,在该方案中,两个激光负责同一个幅面,8个激光分成了四个区,来实现大幅面打印。 激光和振镜的摆列方式有多重组合,如何更有效的组合好,最关键的是解决协同控制以及多振镜的光学调校等问题。 更大的成型面积,多激光多振镜扫描,更复杂的能量相互作用下,扫描路径的规划,成型腔内气流场的分布中的科学问题是需要投入研究,并总结出结论为工程上的应用提供理论支撑。大尺寸零部件的高效率增材制造研究,通过布局多点吹气,涡旋推进,层流紊流相结合,多股不同流转气流形成压差,实现对烟尘的抬升及带走过程。 该团队目前开发的商业化最大尺寸打印机是四激光四振镜的Dimetal-650,成型尺寸为620*620*1100mm,将亮相TCT 3D打印展。 3. 多材料铺粉式金属3D打印机 华南理工杨永强教授团队开发了基于SLM技术的多材料铺粉式金属3D打印机,采用上送粉方式,可在成型过程中,不间断打印的情况下添加粉末,可实现1-4种材料梯度成型、选区成型,支持单一材料及多种材料转换。通过控制系统,还可以实时监控不同粉末用量数据。 成分梯度合金在航空航天和核领域具有重要的应用价值,部件不同位置可能会根据工作条件的不同选择不同的材料。这些不同的工作条件可能需要某个特定的主要功能,例如一个位置需要抗腐蚀和另一个位置需要抗蠕变,这就需要连接两种或多种不同的合金。同时,成分梯度材料在一些应用中可以显著降低成本,中航工业沈阳飞机设计研究所采用增材制造实现了300M与A-100钢梯度复合设计成型,使飞机起落架的制造成本降低了45%。 使用激光粉末床熔化和直接能量沉积为成分梯度合金制造提供了一种有吸引力的途径,它们的分层送粉机制可以在多个空间维度引入化学成分的梯度。 END 无论聚焦细分领域,还是解决传统SLM技术的制造通病,对原有技术进行创新正在成为趋势,同时也成为产品脱颖而出的关键所在。实际上,这一点已经成为很多传统SLM设备商的共识。 除以上研究方向外,该团队还在开发机器人激光/等离子增减材设备等项目;同时,3D打印技术参考还查询到杨永强教授团队多项关于粘结剂喷射3D打印的专利已经在去年获得授权。 注:本文内容来自3D打印技术参考。欢迎转发主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.专题:金属3D打印企业(产品)差异化竞争的六个实例 2.专题:2021,多激光、超大型金属3D打印的时代已经到来 3.金属3D打印的最佳实践(二):SLM大水平面无支撑工艺探索 4.纯铜3D打印新工艺:采用DLP工艺实现99.99%的材料纯度
  • 从有需求、无设备,到打印全球最大火箭燃烧室,成就航天,也成就3D打印行业

    从有需求、无设备,到打印全球最大火箭燃烧室,成就航天,也成就3D打印行业

    世界上许多性能最高的液体火箭发动机都是在20世纪80年代由俄罗斯和乌克兰的团队设计而成。科学家和工程师在当时的苏联取得如此成绩确实令人震撼,其代表产品RD-180至今仍然用于美国阿特拉斯5号的一级火箭。这也是被部分中国航空航天公司关注的重要原因。 不过,盯上他们的不止中国人,成立于2018年、总部位于纽约的航天技术公司Launcher,不久前任命了前乌克兰海基发射服务公司Yuzhnoye的液体推进部门副总设计师、火箭科学家伊戈尔·尼先科为首席设计师,其在高性能液体火箭发动机开发方面有超过30年的经验,参与了多种运载火箭推进系统的设计和开发。双方都在将增材制造大范围用于火箭重要部件生产方面富有冒险精神。这些努力,不仅成就了航天,也成就了3D打印行业。   3D打印,是新兴航天公司致胜的重要依赖技术 对于火箭开发来说,最具挑战性的任务之一就是制造富含狭窄、复杂形状冷却通道的燃烧室。火箭在发射过程中,燃烧室的温度达到3000-4000℃,这足以熔化任何金属。导致它不会立即熔化的唯一原因,就是一侧散失的热量要比另一侧吸收的热量更多更快,大约1mm壁厚的冷却通道发挥了重要作用。而它的机械加工,尤其是随后的封闭,都是一项困难的技术挑战。 通过3D打印,可以在燃烧室中创造出最优形状的冷却通道,将高传热和低水力损失结合起来。使用传统技术创建这样的通道,将会产生极高的机械加工和钎焊成本。对于新兴航天技术公司来说,3D打印则是他们致胜的关键。Launcher 3D打印的全尺寸E-2液体火箭发动机 2020年10月, Launcher开始测试其全尺寸的E-2液体火箭发动机,旨在以最低的成本为小型航天运载火箭提供最高的性能。因为采用了一米高的3D打印单件铜合金燃烧室,这家只有不到20名员工的公司,得以在最短的时间以相对较低的预算实现了这一目标。 然而,E-2液体发动机的3D打印零件不只有燃烧室,还有液氧泵、涡轮泵以及喷油器等等。接下来,3D打印技术参考将分别介绍这些零件的制造材料、完成单位以及其他细节。 从有需求、无设备,到打印一体化的全球最大火箭燃烧室 早在2017年,Launcher就指定了E-2发动机的制造路线图。最初是将涡轮泵的开发作为其首要目标,这是因为当时的SLM设备已经具备了这一应用所需的制造体积,然而当时还没有可以打印一米高零件的3D打印机,无法整体制造单件E-2燃烧室。其他航天公司则调整思路,选择生产较小的发动机,或者将零件分成三件或更多件分别打印再组成一个整体。然而,这种方法会降低燃烧/冷却性能,增加发动机重量以及成本。 Launcher一直在推动SLM设备制造商开发更大成型尺寸的金属3D打印机,但当时只有EOS旗下的AMCM公司愿意尝试,并迎合Launcher的开发需求。此外,AMCM看到了更多的潜在应用以及需求,进而加快了开发进程,使其M4K打印机得以提前两年投入使用,这使得Launcher能够在推进涡轮泵研发的同时开发E-2燃烧室。 AMCM M4K打印机 M4K打印机的成型尺寸为450 x 450 x 1000mm,配备4台1000w的激光器。在正式打印之前,AMCM采用AlSi10Mg打印了第一个燃烧室模型。最终全尺寸的燃烧室采用CuCrZr合金打印而成,它是世界上最大的单一组成部分3D打印燃烧室。 2019年以来,AMCM已经为Launcher完成了多个版本的燃烧室制造任务,以供不同的测试需求。2020年10月lanucher开始对E-2进行测试,前两次测试的燃烧室并没有冷却功能,以降低风险并测试3D打印喷油器的性能,两项测试均获成功。第三次测试的燃烧室则具有全部功能,并确保冷却通道的清洁。 3D打印的铜合金燃烧室具有优异的表面质量 镍基合金只是折中方案,铜合金整体打印却不是谁都能做 在开发全尺寸的E-2发动机之前,E-1已经是一款功能齐全的小型原型机,用于全面评估和测试发动机设计的各个方面。最初计划采用镍基合金制造这两款发动机。但在项目的早期阶段,Launcher发现英国3T Additive Manufacturing 公司正在采用SLM技术打印铜合金。双方接洽后,开始测试标准的C18150 CuCrZr合金作为燃烧室材料的性能,结果发现该材料具有高效的热传导性和冷却效果,且传导性能达到了镍基合金的20倍,不仅提高了燃烧室的寿命更降低了成本。 如今,铜合金被广泛认为是冷却液体火箭发动机的最高性能材料,而镍基合金则是一种折衷方案。然而,在当时则鲜有能够完整打印整件铜合金燃烧室的服务提供商。通过与3T的合作,Launcher在不到8周的时间里完成了从报价、制造到试车的过程。 3D打印燃烧室剖面图可看到复杂的流道 从E-1到E-2,更大的内部冷却通道更容易打印和清洁粉末,但制造具有必要强度的壁和歧管则较为困难。这一阶段的关键除了设计优化之外,还需要在打印机上开发能够制造一米高铜合金燃烧室的工艺参数,这成为该项目成功的关键因素之一。 工艺开发分为两个阶段,首先是在AMCM M290 1KW打印机上开发,之后将其移植到M4K上,它们具有类似的光学配置。在生产完第一批样品并确认材料质量后才进行燃烧室的打印。2018年和2019年,launcher对E-1发动机的各种原型进行了试车,包括研究不同制造参数(如粉末层厚度)的性能,以及制造速度和制造成本等。 3D打印的燃烧室在进行热等静压 热处理也是项目成功的关键因素,E-2的最终热处理和热等静压(HIP)由Launcher定制开发,Quintus Technologies的设备完成,以达到其特定的材料性能目标。 除燃烧室、喷油器采用3D打印制造外,E-2火箭发动机的液氧泵、涡轮泵也是3D打印而成。前者是火箭发动机的核心部件,用于液氧的输送与增压,由EOS M290采用镍基合金和铝合金材料3D打印;后者又被称作是火箭发动机的心脏,用于给发动机增压,它由Protolabs采用Velo3D的设备和In718镍基合金打印而成。可以明确的是,这两个零件都经过了热处理,并留下了经过加工的表面。截至2020年7月,3D打印的涡轮泵已完成70多次验证。 3D打印的E-2火箭发动机液氧泵 3D打印的E-2火箭发动机涡轮泵 将3D打印的优势、缺点,统统转化为优势 Launcher首席设计师伊戈尔·尼先科列举了增材制造技术的优势,包括实现独特形状(包括内部通道等)的设计自由度的能力、相比传统技术在进行更大和更复杂项目方面的处理速度以及将多个组件整合到一个零件中的能力等,均被用到了E-2燃烧室的设计和制造中。然而,3D打印也有固有的不足之处,即表面粗糙度较大。然而,在燃烧室的设计中它也起到了积极作用:通道中的粗糙表面可以显著增加冷却液的传热。在一些传统制造的发动机中,燃烧室通道也会以特殊方式加工来获得人工粗糙度。3D打印在此方面的不足,反而变成了优势,从而减少了后续加工。 燃烧室已连接管道准备试车 任何传统技术,包括冲压、机加工、钎焊、焊接和再次机加工的许多阶段,都不可能在两周内从零开始制造出一个几乎完工的燃烧室,即使拥有这方面所需的所有机械,而增材制造却将此变成了现实。 END 航天领域将成为金属增材制造越来越重要的市场。Launcher和AMCM之间的合作,使由此产生的材料和工艺技术向更为宽广的应用范围扩展。作为一项加工技术,它不仅被行业巨头开放,私营企业和小型组织也完全可以获取。 金属3D打印是促成Launcher等私人航天快速发展的创新技术之一,它以相比过去极低的成本开发和制造火箭发动机,大大加快了开发时间,并取得了燃烧效率的提高。而在此前,火箭发动机的高昂成本只有超级大国才能负担得起。如果没有3D打印,像Launcher这样的小公司则不可能以如此小的代价取得如此大的成功,而没有这些应用的推动,3D打印技术的发展则可能不会这么迅速。 注:本文内容来自3D打印技术参考。欢迎转发主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.兵器:3D打印助力巡航导弹等高超声速武器制造 2.国家增材中心10m级高强铝合金重型运载火箭连接环实现一体化制造 3.大型零件增材制造整合设计,看GE增材高级设计工程师如何说 4.从143到304,多材料3D打印为汽(赛)车提速、增效、降本
  • 案例:3D打印助力SpaceX回收火箭翻修,使再发射提速

    案例:3D打印助力SpaceX回收火箭翻修,使再发射提速

    引言:北京时间2021年4月8日0点34分,SpaceX 使用猎鹰九号成功发射第23批60颗星链卫星。至此,SpaceX已成功实现79次火箭回收。有人评价埃隆·马斯克是继乔布斯之后当代最伟大的企业家,SpaceX则是其创立的所有企业中最璀璨的明珠。相比其他国家级以及商业航天机构,SpaceX的制胜之道究竟是什么? 2021年SpaceX第十次猎鹰9号发射任务,也是猎鹰火箭的第79次回收 频繁的航天发射次数 SpaceX的发射有多频繁?2020年,SpaceX共发射火箭26次,成功26次,从发射总量而言,占全球商业航天的70%。 数据来源:航天爱好者网 不过相比发射数量而言,更让人震惊的是,2020年SpaceX的发射全部使用的是“猎鹰-9”火箭(Falcon 9)。 图 | 猎鹰-9号火箭家族 猎鹰-9是仅次于重型猎鹰的大载重运载火箭。到达全动力后,9台发动机每秒耗费燃料和液氧3200 lbs,产生约850,000磅(38.55吨)的动力,近地轨道有效载荷质量22.8吨。 这使得SpaceX的火箭可以实现“一箭多星”甚至“一箭百星”,也造就了入轨航天器发射数量遥遥领先。 图 | SpaceX Starlink“星链”一箭多星示意图 下面的全球统计口径我们可以相对比较清晰地了解SpaceX的发射次数和入轨航天器数量——SpaceX承担了美国90%的入轨航天器发射量。如果把SpaceX以外的全球所有其他机构计入在内,其发射入轨的航天器总量也仅仅为SpaceX的一半。要知道,这都是在2020年美国疫情下完成的,到今年一月开始,SpaceX平均每10天就进行一次发射,而这种效率的基础,就是SpaceX火箭的模块化组装和回收能力。 回收、翻修、迭代——挑战人类工程技术的极限 SpaceX火箭一级回收技术是它被人熟知的开始,自2015年首次成功以来,媒体和大众早就习以为常。2017年更是实现了14次尝试,全部成功,其中4次实现了发射“二手火箭”。2018年4月首次试射成功的猎鹰重型火箭,左右两个“捆绑”的助推器其实就是之前成功回收的火箭一级助推器,中间的为崭新的火箭一级助推器。一个新的猎鹰9号火箭相当于一枚崭新的猎鹰9号火箭和两枚被回收的火箭一级助推器组合而来。 图 | 降落中的重型猎鹰火箭 一枚崭新的猎鹰9号(Falcon 9)火箭报价在5500-6200万美元之间,远低于同类的宇宙神5(Atlas-5)和德尔塔4(Delta-4)1-4亿美元不等的报价。得益于可回收火箭这项独门绝技,经过维修后的“二手火箭”再次登场时,相比新火箭,报价将打七折左右,但运力没有区别,这使得它的竞争力进一步上升。 同时通过回收火箭,工程师可以更加了解火箭的配重、燃料并且进行结构优化。同样以猎鹰9火箭为例,从v1.1到FT的版本提升中,F9 FT比F9 v1.1仅仅增重不到10%,9个Merlin 1-D的推进能力被从588吨提到了761吨,提高了30%,低地球轨道运载能力增加了9吨, 近之前版本荷载的70%。 3D打印如何助力SpaceX火箭翻修 作为SpaceX的重要供应商之一,Elite Aerospace负责承担SpaceX部分航天部件的翻修工作。如何满足SpaceX回收后快速重复发射的商业模式,以及应付马斯克本人隔三差五邮件要求的“速度越快越好”成为了Elite Aerospace公司工作的重中之重。 图 | 图中的猎鹰一级助推器已经是第六次使用 在翻新使用的猎鹰火箭时候,首先要确定哪些零件需要更换或者维修,然后确定好维修的加工工艺,接着是针对加工工艺开发定制夹具。 由于每次发射的火箭都有迭代,且实际损耗的部位不同,无法提前预知。因此如何快速地定制开发出夹具成为了Elite Aerospace在承接SpaceX的猎鹰火箭翻修任务中最大的挑战之一。就在不知道如何应对马斯克的下一封邮件的时候,SpaceX的研发人员在和Elite Aerospace的交流过程中,向他们推荐可以尝试使用Raise3D的3D打印机来制作夹具。 NASA很早就使用Raise3D的打印机进行创新开发 来源:NASA空间技术转化项目报告Bring NASA Technology Down to Earth这一想法被很快验证可行,大尺寸、打印精度、打印效率、可兼容的耗材、可控设备成本——Elite Aerospace公司在使用过Raise3D打印机之后,立刻和其他航空航天企业一样成为了Raise3D的忠实拥趸。并在之后采购了多款机型。通过使用这一技术除了解决了SpaceX的交付时间要求,同时也为整个项目节省了数百万美元的经费。 航空航天工程是人类工程科技的集大成者,每一个部件的生产和装配的设计都需要专业的分工和加工链支持。如今,3D打印已经是如此复杂工程网络中不可或缺的一员。Raise3D帮助NASA、SpaceX的研发和工程人员压缩时间(TIME COMPERSSION),为人类可见未来的火星移民增添一份绵薄之力。   展会预告:与SpaceX同款设备零距离接触 Raise3D(上海复志)将于5月26-28日参加在国家会展中心(上海虹桥)举办的2021年亚洲3D打印、增材制造展览会(TCT亚洲展),我们将在此次的展会上全球首发包括间接金属、大尺寸增强碳纤维和内嵌人工智能维护的多款全新一代3D打印设备,NASA的授权复刻版3D打印工具、以及全球领先的工程技术企业的创新案例。 现在起至5月1日通过扫描上方Raise3D专属展会报名二维码进行预约参观,免50元门票外,还将获得BASF Ultrafuse ABS Fusion+或雷孚斯LUVOCOM 3F PAHT限量定制款展会胸卡挂钩纪念品一个,数量有限(各300个),先注册先得。
  • 赛峰与SLM Solutions合作3D打印大尺寸商用飞机前起落架组件

    赛峰与SLM Solutions合作3D打印大尺寸商用飞机前起落架组件

      在赛峰集团与SLM Solutions的一个联合项目中,双方采用选区激光熔化技术制作了一款商务喷气式飞机的前起落架组件,采用SLM技术来3D打印制作如此大尺寸的飞机部件,尚属世界首次。 该项目的目标是证明通过SLM3D打印技术生产主要配件的可行性。传统起落架零件,通常是通过5轴加工和三个锻造零件组装而成,为适应3D打印逐层制造的工艺特点,需要将组件进行重新设计,这不仅节省了整个制造过程的时间,最终还将原来的三个零件组合为一个整体,重量减少了约15%。 作为将载荷从车轮传递到飞机结构并在起飞后缩回的部件之一,赛峰对该零件的性能有严格的要求,因此材料选择了钛合金,它不仅强度高、耐腐蚀,打印后的表面质量也能够达到使用要求,仅需对功能表面进行机械加工。相比能量沉积技术,后者虽也能制造大尺寸零件,但仍需大量的后期加工才能满足使用要求,这无疑会耗费更多时间并增加成本。 赛峰着陆系统增材制造项目负责人表示,之所以选择SLM Solutions,不仅在于激光粉末床技术相比粉末沉积技术的优势,还在于该公司具有足够的专业知识,且其SLM®800设备能够满足赛峰在机器尺寸和可靠性方面的要求。 SLM®800仍然是目前世界上最大的金属3D打印系统之一,它具有垂直延伸的结构外壳,非常适合生产大型部件。该机器配备了SLM Solutions经过验证的四激光技术和创新功能,例如获得专利的气流和永久性过滤器,可确保最高的可靠性。 SLM Solutions全球服务与解决方案执行副总裁解释:“增材制造能够快速制造测试零件,这有助于在鉴定和认证阶段节省时间。采用大型工业级增材制造设备可以在几天内生产主要配件,而锻造过程则需要几个月。” 赛峰对着陆部件的新设计已实现了在零件性能和减重方面的双重目标,目前已经申请了专利。 欢迎转发主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.国内外采用3D打印直接制造飞机起落架的技术和材料 2.年消耗5.4吨钛合金,成功用于陆、海、空、太空的金属3D打印解决方案 3.大型零件增材制造整合设计,看GE增材高级设计工程师如何说 4.多激光无缝拼接的大尺寸粉末床激光熔化自动化设备是怎么工作的?