工业聚合物3D打印工艺对比:HSS高速烧结、MJF多射流熔融和SLS激光烧结
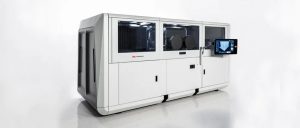
聚合物3D打印市场正在快速增长,《Wohlers Report2022》指出,聚合物粉末的消耗量在2021年超过了光敏树脂,全年增长43.3%,成为使用最多的3D打印材料。工业3D打印机OEM之间的竞争比以往任何时候都更加激烈,高速烧结(HSS)、多射流熔融(MJF)和选择性激光烧结(SLS)是当前聚合物粉末床3D打印的主要工艺。 HSS最初由拉夫堡大学和赢创在2000年代初同时发明,是一种类似于粘结剂喷射的基于粉末的3D打印工艺,具有快速打印和制造大型零件的特点。自2016年商业化以来,voxeljet开发了自己的HSS装备,并于2017年推出了其第一台HSS 高速烧结3D打印机。随后几年该公司又推出多款设备,2020年发布的VX1000 HSS成型尺寸达到了1000 x 540 mm,具有很高的自动化和高生产率,适用于大批量塑料零件的工业增材制造,是传统注塑成型经济可行的替代方案。 The voxeljet VX1000 HSS(图片来源voxeljet) 实际上,MJF技术与HSS类似,也采用喷墨+熔融成型。惠普为功能性原型设计和最终用途生产提供工程级塑料部件,在汽车和消费品等行业中得到应用。 与基于喷墨的HSS和MJF工艺不同,SLS采用激光实现粉末床熔融。传统上采用10.6μm激光配合扫描振镜实现粉末烧结。但近些年来,3D打印技术参考观察到该技术的代表企业开发了一些新形势,如华曙高科通过对材料进行调配,能够使用1.06μm的光纤激光进行烧结,而EOS也在开发基于百万二极管激光器的LaserProFusion多点同时烧结结技术。 由于所有工艺都具有相似的特性和表面质量,因此这些聚合物3D打印技术被视为竞争对手的情况并不少见。国外3D Printing Industry的工程师对这三种技术进行了详细对比,本期,3D打印技术参考就来介绍这些技术的异同点。 喷墨之战:HSS vs MJF HSS高速设计是如何工作的呢?它首先在加热的构建平台上铺上一层薄薄的聚合物粉末,然后,喷墨打印头在平台上移动并喷射红外反应墨水以选择粉末床的区域。在红外光的照射下,注入墨水的粉末会吸收热量,将其烧结并熔化成固体层,未喷墨的部位因未能吸收足够的热量而保持松散。以此逐层打印,直到打印出整个部件。 MJF在许多方面与HSS相似。MJF也是将吸收辐射的流体(又称融合剂)喷射到聚合物粉末床的零件截面区域,并在零件边界喷射细化剂以防止零件截面外的粉末固化。喷射完成后,使用红外灯照射整个构建区域,浸入墨水的部分熔化,细化剂喷射的边界保持未融合。 这两种技术的主要区别在于使用的墨水数量。HSS不需要第二种冷却剂,因为voxeljet的3D打印机可以相互独立地控制结合和未结合粉末材料的温度。他们通过使用两个具有不同波长的红外发射器来实现这一点,这意味着不需要细节处理剂来实现精确的边缘。 两种控制手段带来的结果也不同,MJF拥有1200dpi的分辨率,而HSS仅能达到360dpi。但决定零件分辨率的关键因素仍然是粉末的粒度,因此在这种情况下,更高的打印头分辨率并不一定意味着更精确的零件。事实上,由于HSS液滴略大于单个聚合物颗粒(通常约为55μm宽),它们能够完全覆盖颗粒之间的交叉点,这对于烧结来说至关重要。 HSS和MJF的分辨率比较(图片来自voxeljet) 3D打印技术参考查询到,MJF系统的最大构建体积为380 x 284 x 380mm,而voxeljet VX 1000 HSS的最大构建体积为1000 x 540 x mm(用于PA12)。VX 1000 HSS在打印速度方面也独树一帜,高达7300cm³/h。另一方面, MJF最高效的3D打印机的打印速度为5058cm³/h。 这两种工艺的另一个主要区别是HSS的3D打印开源策略。voxeljet客户能够自由地访问他们机器的所有工艺参数,毫无阻碍地根据自己的材料调整打印参数。这可以显著节省成本,因为用户直接与材料供应商协商自己的粉末价格。用户可尝试的聚合物种类可以很多,包括PA12、TPU和PP,这些材料有的已上市,有的即将上市。此外,成功的概念验证包括PA613、PEBA和EVA。 相比之下,MJF 3D打印机能够打印PA12、PA11和PP。这两种技术都允许对未打印的粉末材料进行回收和再加工。 MJF3D打印机的构建室(图片来源Protolabs) 聚合物粉末床3D打印的传统工艺——SLS激光烧结 对于SLS 3D打印工艺,在高温预热条件下,激光扫描到粉末床中,粉末并没有完全熔化,而是将其烧结到足以融合在一起形成固体层的程度。最大的SLS系统可以打印米级范围内的零件,Z高度打印速度约为48mm/小时(取决于空间利用率)。 粉末床烧结系统是工业聚合物3D打印的主流工艺,可与各种聚合物粉末兼容,如PA6、PA11、PA12、TPU、PP、PAEK、PEEK等等。 EOS工业聚合物3D打印机的构建室(图片来源EOS) HSS vs MJF vs SLS:机械性能对比 为了评估每种3D打印技术的机械性能,工程师查看了一系列供应商提供的一些拉伸测试数据。数据涵盖每种技术的总共15个拉伸测试试样(沿X、Y、Z轴各打印5个),所采用的的材料为PA12,并根据ISO527标准进行测试。 首先,为了确定哪种技术可以生产出强度最高的部件,工程师查看了平均极限拉伸强度(UTS)。这是零件在断裂前可以承受的最大拉应力。在这一轮中,平均打印强度最高的试样是SLS(45.17MPa),其次是MJF(43.10MPa),然后是HSS(40.60MPa)。三种技术对应的最大断裂负载分别为1885.01N、1782.7N和1659.1N。 有趣的是,在voxeljet的官方PA12数据表中,XY的UTS值为52±1MPa,Z的UTS值为46±1MPa。差异的原因是材料数据表是指具有针对机械数据优化的工艺参数的打印件。相比之下,为这项研究打印的试样所选用的参数优先侧重了精度和细节。因此,客户可以选择打印具有针对他们自己的应用优化的参数。 接下来是杨氏模量,它可以显示拉伸刚度。较高的杨氏模量意味着较硬的部件在弹性载荷下仅略微变形,而较低的杨氏模量对应于在载荷下具有柔韧性的弹性较大的部件。这一次,HSS零件最佳,达到1.82GPa,其次是SLS 1.73Gpa和MJF 1.43Gpa。 最后测试了断裂伸长率,它可以显示材料的延展性。测量显示零件在断裂之前可以拉伸多少,以原始长度的百分比表示。有趣的是,在XY平面上,SLS打印的延展性最高(17.53%),其次是MJF(16.87%)和HSS(8.88%)。然而,在Z平面上,MJF生产的延展性零件最多(14.40%),其次是SLS(9.32%)和HSS(6.36%)。 HSS vs MJF vs SLS:尺寸精度对比 接下来,工程师比较了每种3D打印技术的尺寸精度。对四种不同的零件几何形状进行了三次扫描。将零件的这12次扫描与原始STL文件进行了比较,能够计算打印件表面各个点的偏差和不准确性。使用的3D扫描仪的精度为±30μm。 对比发现,整体最精确的是四个SLS打印部件,它们的尺寸最接近STL模型的预期尺寸,平均偏移仅为0.0084mm。HSS的平均偏差0.0527mm,而MJF则进一步靠后,为0.0603mm。 然而,仅靠平均值并不能说明全部情况。从尺寸误差的标准偏差值来看,SLS实际上具有最高的扩散度,为0.1232mm。紧随其后的是0.1074mm的MJF,而HSS的扫描误差之间的分布最小,仅为0.0925mm。因此,虽然SLS打印部件的尺寸通常更符合尺寸,但实际上是HSS工艺提供了最大的一致性和可重复性。 计量测试结果(图片来自3D Printing Industry) 工程师仔细研究了四个几何形状之一的支架。钟形曲线的边界定义了99.6%的点所在的区域。例如,通过SLS 3D打印的99.6%的尺寸在其预期值的-0.366mm和0.388mm范围内。对于MJF,这些数字是-0.402mm和0.154mm。最后,对于HSS,99.6%的打印尺寸在其预期值的-0.313mm和0.155mm范围内。 有趣的是,绝大多数HSS和MJF零件的尺寸都小于其预期值,而不是更大。这可以归因于这些3D打印方法固有的加热步骤,其中聚合物部件使用红外烧结和熔合以增加密度和强度。然而,这也会导致零件尺寸缩小,因此最好在打印准备期间缩放零件的尺寸以抵消这种情况。 HSS…
2022年5月3日
5.98K