航空航天 – 3D打印技术参考-(第5页)    
  • 3D打印引擎革命!知名高超音速客机开发商分享应用增材制造技术的经验

    3D打印引擎革命!知名高超音速客机开发商分享应用增材制造技术的经验

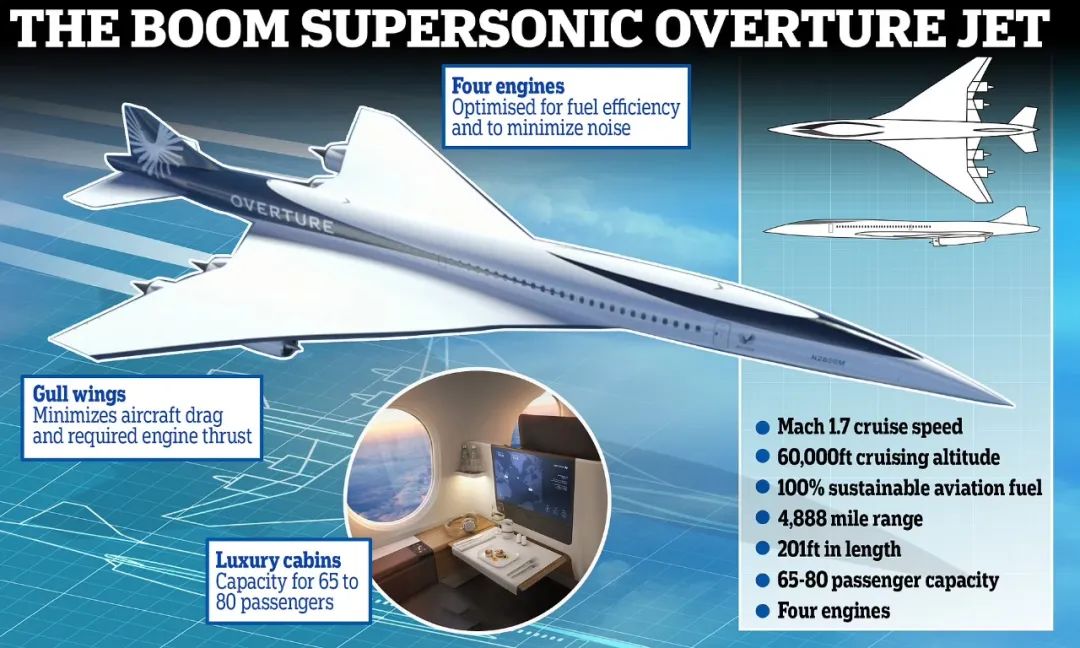
    Boom Supersonic是一家以3D打印技术为核心,致力于通过创新引擎设计与增材制造重塑超音速飞行未来的航空先锋企业。该公司正在用粉末和激光改写规则。从大量使用聚合物3D打印技术制造夹具和固定装置,到全面进军发动机创新领域,该公司充分证明了增材制造的潜力。对于Boom的增材制造工程师Ruslan Pshichenko来说,3D打印不仅仅是制造零件,更是一层一层地打造一场飞行革命。 Boom与3D打印的渊源始于XB-1的早期阶段,XB-1是Boom首款极其成功的超音速演示飞机。Pshichenko回忆道:“我们有机器,也知道会用到它们,但直到遇到障碍时才意识到,我们可以使用3D打印。”在Stratasys FDM打印机的帮助下,团队打印了近350个飞行级热塑性部件和超过750个钻孔导轨。 这仅仅是个开始。如今,Boom正着手打造其首款商用客机Overture,并从热塑性塑料转向金属,为其下一次飞跃——商用超音速喷气式飞机Overture的专有发动机Symphony铺平道路。Symphony发动机正在分阶段进行验证,其核心部件(称为SprintCore)经过多次迭代。作为独立的测试件打造,可以使用增材制造零件快速进行多次迭代。Pshichenko解释说,“它包括高压压气机、燃烧室和高压涡轮。只需测试核心部件,我们就能收集燃烧数据。” Boom与EOS的合作始于EOS AM Turnkey计划,这是一项全面的北美咨询解决方案,旨在通过将专家指导与实践学习相结合来加快工业3D打印的采用。 该端到端项目与Additive Minds团队紧密合作,在位于德克萨斯州的EOS技术中心内,为企业提供从项目规划、组件重新设计到系统配置、培训和全面量产的各个阶段的支持。通过结合实时支持、定制应用开发和丰富的行业洞察,AM Turnkey帮助Boom等企业避免代价高昂的失误,高效扩展规模,并打造一支能力全面的内部增材制造团队。 凭借EOS M400-4及其四激光系统和大尺寸制造能力,Boom实现了快速的构建速度。根据Boom的协议,该公司购买了一台3D打印机,并在EOS位于德克萨斯州的工厂内进行初步运行,并得到了EOS工程师的支持。现在,这台打印机将被转移到Boom自己的研发实验室——这标志着双方合作的开始。 Pshichenko说道,“当我们急需零件时,它帮我们避免了金属3D打印带来的高难度学习曲线。EOS让我们在他们的工厂使用机器几个月,让他们的技术人员处理首批生产批次。他们的专业知识确实帮助我们快速获得了所需的零件。” 一整套涡轮叶片、导向叶片和密封件正应运而生。当前正在生产的193个零部件,每个都支撑着Symphony的“热段”,尤其是高压涡轮(HPT)区域,这里的温度和应力将材料推向极限。Boom使用Haynes282,这是一种针对高温高应力环境优化的镍基高温合金,非常适合制造涡轮叶片和轮叶等部件。 Pshichenko表示,“这些部件是发动机的核心。它们不是装饰品——而是功能性的,是真实的,它们帮助我们验证引擎性能的方方面面。这些都是真正可用的部件,用于提供真实测试数据。” Boom使用EOS M400-4实现了快速的打印速度,这得益于该机器的四激光系统和巨大的打印体积(400毫米)。单个打印包含三个大型涡轮叶片,耗时约四天半,消耗约50公斤金属粉末,彰显了该机器的工业级产能和可靠性。 Boom增材制造的优势远不止速度。据Pshichenko所说,它能让工程师拥有不同的思维方式:“我们的一位工程师需要一种工具,能够在20英尺长的碳粘合线上均匀涂抹粘合剂。因此,我们连夜打印了一个定制的试用工具。这种灵活性是机械加工无法比拟的。” 这种创造思维的敏捷性如今正扩展到金属领域。“Boom的工程师们已经开始提出各种想法——热交换器、冲击管、密封件,”他解释道。“拥有EOS机器开始改变我们的思维方式。我们会想,我们还能打印什么呢?” 但这并非没有挑战。金属打印涉及复杂的支撑结构设计、精准的清粉处理以及诸如热等静压(HIP)、热处理和电火花加工(EDM)等细致的后处理工艺。不过,Pshichenko认为这些挑战是可以克服的,尤其是在采用合适的技术的情况下。“EOS是金属增材制造领域的领导者,对于像涡轮叶片这样复杂的部件,需要尽可能可靠的系统。” 展望未来,Boom的目标非常明确。“我们正在超级工厂里设计一个增材制造车间,不仅用于制造冲刺阶段的核心部件,还将用于生产飞行硬件、工装模具,以及任何增材制造能让我们占据优势的领域。” Boom为其原型发动机打印的部件旨在用于测试,而非飞行。然而,他们正在密切关注航空航天业如何向FAA认证的3D打印发动机部件迈进。但这只是时间问题。正如Pshichenko所说:“我们正在与FAA密切合作。验证是关键。但道路已经在那里——我们并非孤军奋战。像通用电气这样的公司已经在试飞3D打印的喷嘴,但还没有人试验旋转部件,这是下一个挑战。” Boom预计Overture将于2029年投入运营,届时其许多系统(尤其是非结构部件和客舱部件)都可以通过3D打印技术实现。Boom的故事是关于重新思考一切可能。“不用增材制造,能做到吗?也许可以,但难度会大得多。增材制造让我们行动更快,制造更智能,设计也不受限制。”#增材制造# #高超音速# 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。
  • 欧瑞康验证光束整形技术,对金属3D打印具有真正的变革潜力!

    欧瑞康验证光束整形技术,对金属3D打印具有真正的变革潜力!

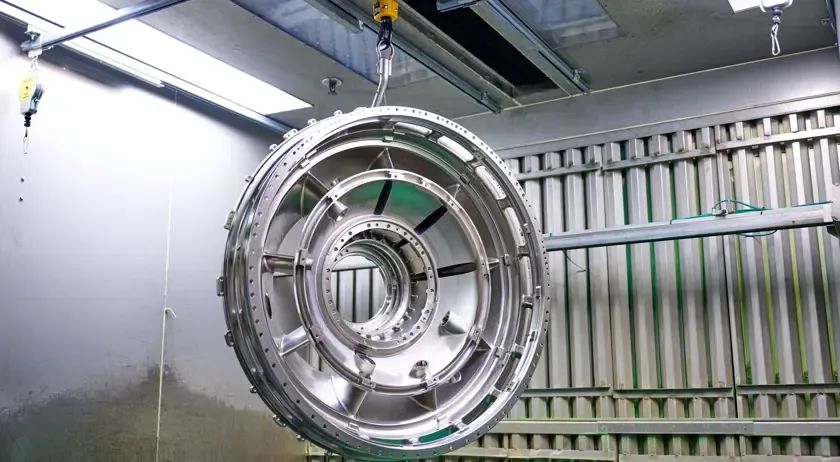
    上周,3D打印技术参考重点介绍了由多家欧洲知名企业和高校发起的,欧瑞康作为重要参与方,展示了光束整形3D打印技术在其关键应用之一——叶轮制造中所发挥的作用。 叶轮在工业压缩机、石油天然气以及航空航天等多个行业中发挥着至关重要的作用。封闭式叶轮可提高效率、增强结构完整性,并提升挥发性液体的处理性能。制造这些叶轮面临诸多挑战:传统的铸造方法存在内部缺陷和表面质量受限的风险;而机械加工需要将单独的零件焊接在一起,增加成本和复杂性。为了克服这些限制,欧瑞康开始使用LPBF 3D打印工艺,通过一体式生产封闭式叶轮,消除装配问题,并能够制造复杂的内部几何形状。 欧瑞康用于空间应用的叶轮(渲染图) IN718是高性能航空航天部件的首选材料,因为它在高温下具有出色的强度和优越的耐腐蚀性。这些特性使其成为对耐用性和可靠性至关重要的严苛环境的理想选择。在InShaPe项目中,采用了欧瑞康专为增材制造开发的优质气雾化 粉末MetcoAdd™ 718C,其具有优秀的流动性、可控的化学性质和一致的粒度分布,确保航空航天和其他高端应用所需的工艺稳定性和材料性能。 测试样品超过500个获得最佳工艺参数 欧瑞康的主要目标是实现40cm³/h的成型速度(目前最先进的技术已达到15.1cm³/h),同时确保相对密度超过99.8%。为了实现这一目标,项目团队研究了各种环形激光轮廓,其外径范围从350-550μm,且环厚不同。激光功率范围为700-1300w,扫描速度范围为400-3000mm/s,扫描间距范围为0.1-0.4mm。样品制造数量达500多个。(经查询,环厚是指从环形激光的内边缘到外边缘的径向距离) 验证发现,当环形光斑外径350 µm,环厚120µm(后称为 Ring-350-120)可获得最佳效果。所选参数的理论构建速率为93.3cm³/h,同时确保相对密度>99.8%。使用此参数,打印了叶轮的一部分以及测试样品,以确保完整叶轮的可构建性。 打印的叶轮截面和沿试样构建方向的横截面。基于图像分析的相对密度为99.81%。右图展示了所使用的环形激光光斑参数为Ring-350-120,以及光斑尺寸为80µm的高斯光束(Gauss-080) 量化功耗和废料产生评估关键指标是否达到 为了评估InShaPe的要求指标是否达到,项目组打印了两个相同的叶轮(包括支撑结构),打印参数分别选择InShaPe开发的Ring-350-120和此前使用的高斯光束最先进参数。 用于评估InShaPe关键绩效指标的完整叶轮图像。左:使用InShaPe开发的Ring-350-120 打印的叶轮。右:使用高斯光束最佳参数打印的叶轮 在建造过程中,使用A. Eberle PQBox 150进行电力监控,以评估能耗。该设备记录电压和电流,并自动计算功耗,从而精准洞察机器在整个过程中的能耗。通过跟踪建造过程中关键阶段的粉末和零件质量,量化废料的产生量。记录的质量值如下: 1. 粉末被装入机器 2. 筛分前的粉末(构建作业后从构建室收集的粉末,包括溢出粉末、构建板上的粉末和未使用的原料) 3. 筛分后的粉末 4. 最终零件质量 成本计算采用欧瑞康内部的标准会计准则,其中考虑了打印的前后处理、打印过程本身。 从结果可以看出,InShaPe项目在金属增材制造领域取得了显著进步,叶轮的制造效率虽没有达到目标,但仍然提高了6.2倍;由于打印时间是主要的成本因素,生产率的提高导致生产成本降低了57%,超过了该项目50%的目标。尽管使用了1300W的激光功率,但总能耗仍降低了58%,几乎达到了60%的减排目标。这一效率提升主要归功于显著缩短的成型时间。此外,减少废料也取得了显著成效,废料产生量降低了73%。 光束整形对金属增材制造的变革潜力 欧瑞康通过该项目展示了激光光束整形技术在金属增材制造领域的变革潜力。成果不言而喻——生产力、成本效益和可持续性均显著提升。 通过利用光束整形技术,金属3D打印的制造速度提高了六倍,同时降低了能耗、废料产生量和总体生产成本。这些进步不仅有利于航空航天应用,也为更广泛高性能应用奠定了基础,这些应用对精度、可靠性和环保要求更高。 这项突破巩固了欧瑞康致力于推动先进制造创新的承诺,帮助各行各业突破技术界限,同时优先考虑效率和可持续性。InShaPe项目为金属3D打印树立了新的标准,证明了更环保、更高效的金属3D打印不仅仅是一个愿景,而是现实。 欧瑞康在不断发展的过程中,始终致力于将创新转化为影响力。凭借全面的增材制造解决方案,从先进的金属粉末到高质量的打印服务,欧瑞康支持各行各业的客户将可靠、高效、可持续的产品推向市场。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。
  • 西工大采用3D打印开发出红外隐身和电磁屏蔽材料

    西工大采用3D打印开发出红外隐身和电磁屏蔽材料

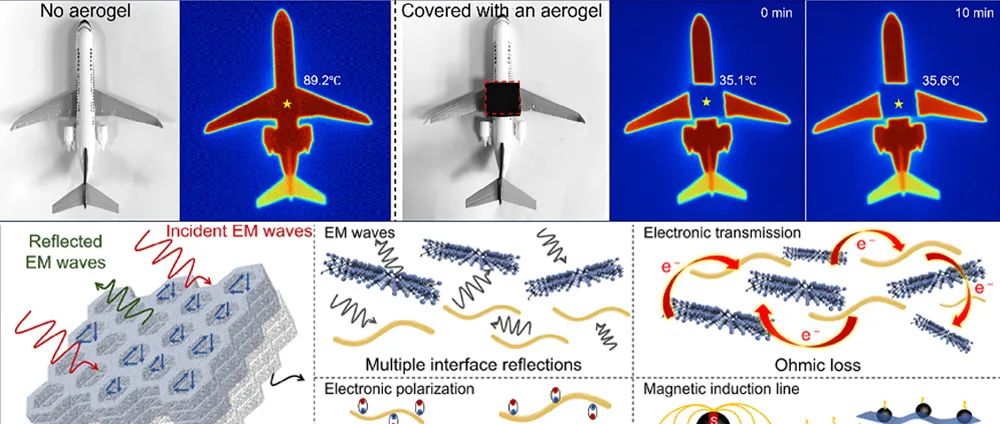
    3D打印技术参考注意到,西北工业大学联合新加坡南洋理工大学近日在抗电磁干扰屏蔽材料的结构精度和性能可调方面取得进展。研究团队采用3D打印技术制备的气凝胶材料表现出可逆的红外隐形和动态可切换的热性能以及抗电磁干扰能力。这项工作为恶劣环境保护、智能热隐形和下一代航空航天与通信技术的自适应屏蔽提供了有前途的应用。 应用背景 如果一种材料能够同时屏蔽电磁波和红外辐射,从而提供全面的隐身能力,那么在航空航天、无人机、船舶等领域将具有很高的战略意义。 首先,红外隐身目前是通过降低目标表面的红外发射率或调节目标的表面温度来实现的,例如加入低发射率涂层和使用气凝胶绝缘材料。然而,单一的调节方法无法满足高温目标长期红外隐身的要求,因此两种方法的结合具有重要意义。 其次,在电磁屏蔽方面,聚合物复合材料因重量轻、耐腐蚀和易于加工正逐渐取代传统的金属材质。虽然聚合物电磁屏蔽复合材料的开发取得了重大进展,但实际上仍存在许多挑战——主要是如何实现电磁屏蔽材料的结构设计可控和性能灵活可调,这两者是确保电磁屏蔽材料广泛适用性的关键。 3D打印技术相比与传统制造方法,具有效率高、易于定制、方便制造复杂结构等的优点。其中,直接墨写(DIW)3D打印技术是一种可行的技术手段,该技术非常适合配制屏蔽材料的微观结构和成分,来实现最佳性能。西工大此次的研究成果,便是借助DIW 3D打印技术制造出的气凝胶材料兼具电磁屏蔽和红外隐身效果。 3D打印制备材料梯度蜂窝结构 研究人员确定了构建气凝胶和实现电磁屏蔽的材料组分以及结构,配制墨水后采用DIW技术进行3D打印。 具体的说,研究人员调配了两种“墨水”——AgNW/CCMC(银纳米线/羧甲基纤维素钠)和Ti₃C₂Tₓ/Fe₃O₄/CCMC(MXene/四氧化三铁/羧甲基纤维素钠),并控制不同的打印参数,将它们层层堆叠打印成规整的蜂窝结构凝胶(上下层材料成分不同)。随后,经过真空冷冻干燥,获得气凝胶。研究人员随之测试了气凝胶的电磁屏蔽性能、红外隐身性能。 电磁屏蔽与红外隐身性能测试 在电磁屏蔽方面,气凝胶在35%的打印填充密度、40wt%的Ti3C2Tx含量和60%的压缩应变下,实现了80dB的最优屏蔽效果。通过改变打印填充密度和Ti3C2Tx含量,可以调节气凝胶的屏蔽性能,显示出良好的可调节性。压缩应变的增加可以进一步提高屏蔽效果,这主要是由于压缩后材料内部的导电/磁性通路更加密集。 在红外隐身方面,气凝胶的上层(Ti3C2Tx/Fe3O4/CCMC)具有较低的红外发射率(约49%),显著降低了红外辐射,增强了红外隐身性能。研究人员通过将制备出的气凝胶覆盖放置在95℃高温台上的飞机模型,进一步验证了气凝胶的红外隐形特性。最初,气凝胶在飞机模型上的表面温度为35.1°C。持续加热10分钟后,气凝胶的表面温度略有上升,分别为35.5和35.6℃,温度上升幅度很小。气凝胶的表面辐射颜色仍为蓝色,与环境温度接近,表现出良好的红外隐身效果。 隔热-导热可转换,热管理能力稳定出色 气凝胶材料具有可逆的热管理功能,即在在炎热潮湿的环境中,它可以起到导热效果;而在干燥寒冷的环境中,却能有效减少热量损失。这对于跨工作环境的应用,如大型船舶发动机、电池等具有重要应用价值。 研究人员进一步验证了3D打印的气凝胶材料的导热/隔热能力。在干燥环境中,所开发的气凝胶的导热系数低至0.08W/(m·K),表现出优异的隔热性能。在潮湿环境中,其导热系数值高达0.67 W/(m·K),增量为8.4 倍,表明其具有良好的导热性。这项测试证明了采用3D打印技术制造的气凝胶具有环境响应性。在循环期间,两个环境中稳定的导热系数也表现出出色的稳定性。 为了进一步验证,研究人员将气凝胶放置在75℃的热台上,使用红外热成像仪记录其表面温度变化。结果显示,在干燥环境中,气凝胶的表面温度在100秒内从37°C微升至38°C。然而,在潮湿的环境中,气凝胶的表面温度能在100秒内从37摄氏度提升到49摄氏度,这说明气凝胶具有非常好的导热性,同时也体现了较好的可逆热管理性能。 总的来说,研究人员制备的蜂窝结构(Ti₃C₂Tx/Fe₃O₄/CCMC)-(AgNW/CCMC)气凝胶,在多条件下表现出较高的电磁屏蔽性能,且可逆的热管理功能使其具有出色的红外#隐身性能。这一技术可在海洋、航空航天以及隐形技术中具有重要应用潜力。 文章参考:Direct-Ink-Writing Printed Aerogels with Dynamically Reversible Thermal Management and Tunable Electromagnetic Interference Shielding 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。
  • GKN航空航天3D打印的大型发动机机匣安装环已交付200批

    GKN航空航天3D打印的大型发动机机匣安装环已交付200批

    GKN航空航天公司在增材制造工业化方面迈出了重要一步,其3D打印的风扇机匣安装环项目预计将于2025年底实现全速率生产。该公司已从其位于瑞典特罗尔海坦的工厂开始批量交付,产量预计将从目前的每月约30台增加到年底的每月40台。 “这是航空航天制造业的转折点,”GKN航空航天公司发动机业务总裁Joakim Andersson表示。“通过工业规模的FCMR项目,我们不仅证明了增材制造的技术能力,还证明了其对可持续性、交付周期和成本的实际影响,并为我们的供应链带来了可预测性。我们最近的成就彰显了GKN航空航天公司在开发和认证下一代发动机先进制造技术方面的领导地位——而这仅仅是这项变革性技术的开始。” 今年早些时候,GKN航空航天公司已向其位于美国纽因顿的工厂交付了第200批3D打印的“热尺寸环”( FCMR的核心结构)用于最终加工。该公司正按计划交付量产产品,来满足空客A220和巴西航空工业公司195-E2 GTF发动机日益增长的市场需求。 随着3D打印风扇机匣安装环投入批量生产,GE航空航天的关键3D打印技术工作也正在进行中,目前的结果表明,与传统制造方法相比,每个零件的材料浪费减少了40%。未来,GKN航空航天预计将节省70%以上的材料,同时将端到端交付周期从9个月缩短至4周。 在过去的12个月中,GKN航空航天公司取得了多项关键的增材制造认证和技术里程碑。其中包括其首个增材制造关键结构部件获得美国联邦航空管理局(FAA)批准,以及成功交付其最大的全增材制造部件:用于CFMI RISE技术演示器的大型钛合金发动机机匣。该结构采用全自动直接能量沉积技术生产,符合铸造质量标准,并充分展示了大型增材制造在设计和建造方面的潜力。 GKN为罗罗3D打印的UltraFan发动机中间压缩机壳 此次产能提升之前,GKN航空航天公司已于2024年投资5000万美元,用于扩展其可持续增材制造能力,重点提升产能并加速其在民用和军用发动机平台上的工业应用。得益于模块化增材制造生产理念,该扩张计划将从2026年开始加速,该理念能够使该技术在全球其他工厂快速部署。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。
  • 欧瑞康巴黎航展展示用于航空航天和国防的3D打印高性能组件

    欧瑞康巴黎航展展示用于航空航天和国防的3D打印高性能组件

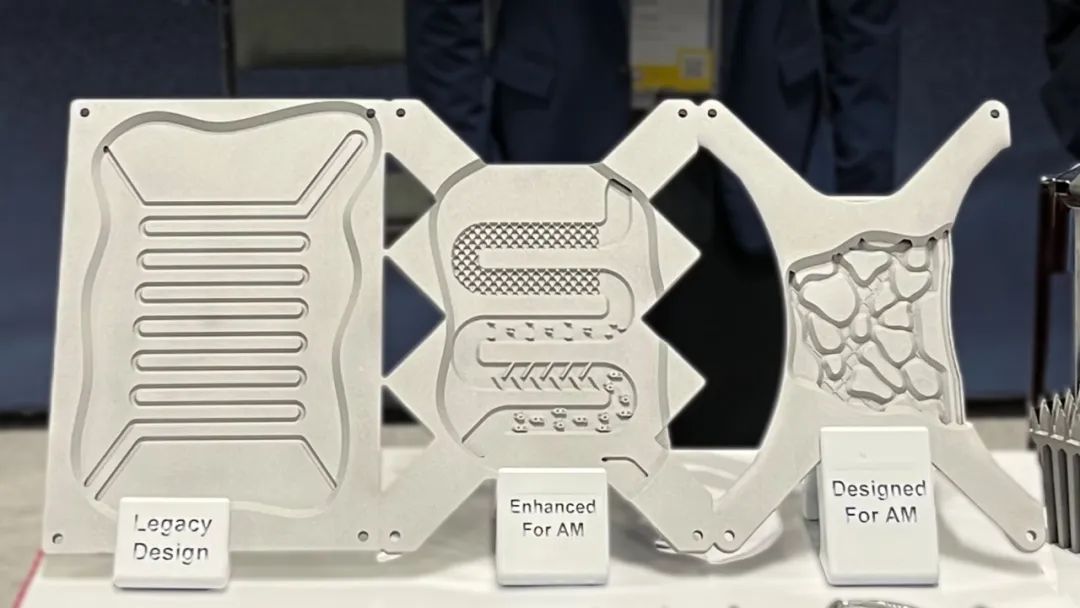
    在上周举办的巴黎航展上,欧瑞康展示了面向航空航天行业的一系列制造技术,尤其关注增材制造和高性能涂层,重点放在民用飞机和军用平台使用的发动机和结构部件上。3D打印技术减轻了部件重量、提升了设计自由度,同时使零件的耐用性也得以提高。 其中一个例子是新开发的3D打印冷却板,未来将用于战斗机。这些部件内置复杂的几何形状,无法通过常规方式生产,或需要耗费大量精力。欧瑞康专门成了生产航空航天和国防领域安全关键部件的增材制造工厂,该冷板即在这所工厂生产。 3D打印技术参考注意到,欧瑞康还引进了高精度七轴3D激光中心,并用于开发火箭推进系统部件。这些部件高度超过一米,壁厚不到一毫米,重量更轻,具有集成冷却通道,结构更复杂,并且能够通过稳健的工艺快速生产。 欧瑞康已经将3D打印技术用于批量制造。2023年,该公司与ArianeGroup(法国阿丽亚娜航天公司),签署了一份价值高达90万欧元的订单,为后者的新型Ariane 6火箭生产3D打印热交换器组件。Oerlikon AM的3D打印铝合金部件将作为机载设备的热管理装置(热交换器),保障火箭发射器达到预期性能要求。 因此,欧瑞康将自身定位为一家技术导向型供应商,不会孤立的看待增材制造,而是将其融入现有的制造和质量流程中。##3D打印##增材制造 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。
  • 赛峰在巴黎航展展示直径1米的3D打印一体化发动机部件,并分享经验!

    赛峰在巴黎航展展示直径1米的3D打印一体化发动机部件,并分享经验!

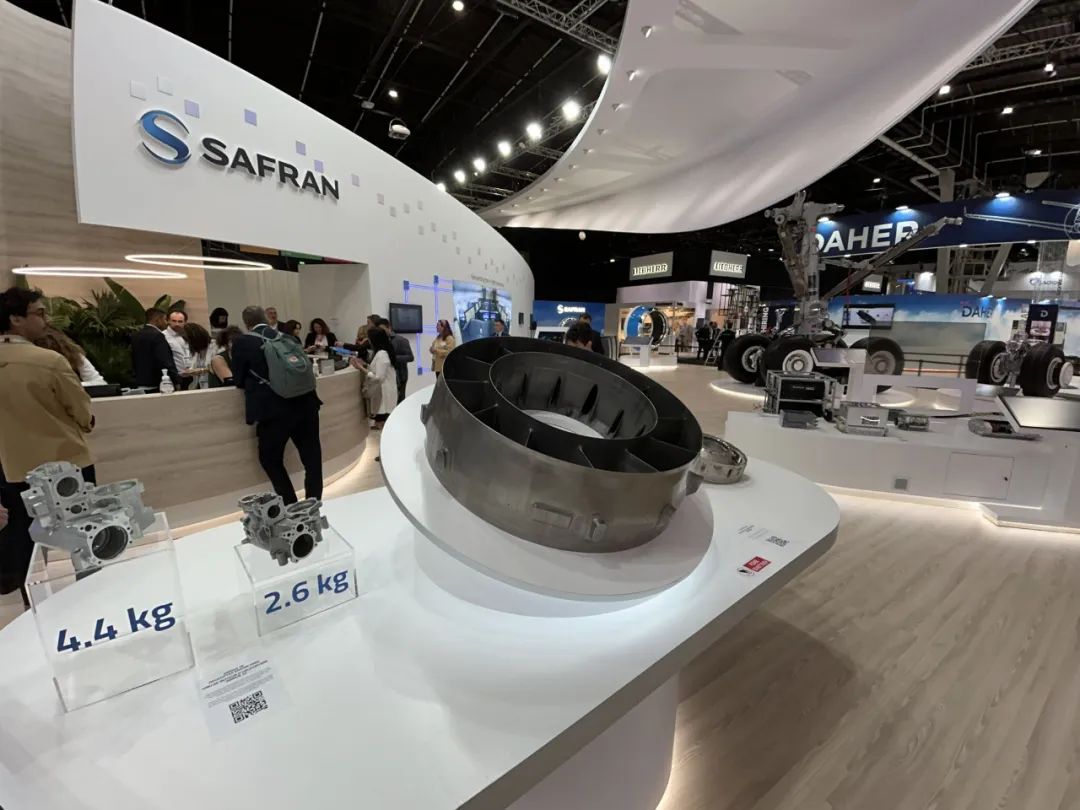
    在6月16日开幕的巴黎航展上,赛峰展示了其新一代发动机Rise的开发进展。Rise发动机与目前空客和波音最畅销机型所搭载的Leap发动机相比,燃油消耗可降低20%,而Leap发动机也是中国商飞C919的主力发动机。 赛峰尤其展示了一个大尺寸无焊缝的一体化3D打印涡轮后框架,该技术的使用节省了大量材料,降低了制造成本,同时减轻了部件重量,有助于降低燃油消耗。 虽然其他3D打印部件尚未披露,但考虑到GE和Safran在之前的发动机平台上对该技术的广泛应用,3D打印很可能将在RISE计划中发挥核心作用。此前,每台leap发动机配备了19个3D打印燃油喷嘴,每个喷嘴比传统部件轻25%,耐用性提高5倍,而GE9X发动机则包含300多个打印部件。因此有理由相信,RISE发动机也将搭载大量3D打印零件。 赛峰飞机发动机公司工程副总裁 Delphine Dijoud 在于近日在赛峰技术中心通报公司进展情况时表示,涡轮后框架比采用传统铸造和加工技术制造的框架轻三分之一。生产周期仅为三周,而非18个月。更短的周期是增材制造的优势之一,因此设计变更可以在开发过程的后期进行。Dijoud表示,对于涡轮机后框架,赛峰集团的目标是最终将生产周期缩短至一周甚至更短。 赛峰工程师选择了镍基高温合金作为适用于发动机热段。赛峰增材制造园区首席执行官Francois-Xavier Foubert指出,增材制造并非制造金属部件最经济的方式。但他解释说,如果消除焊缝能够带来诸多好处(例如显著减轻重量),或者零件形状更复杂,能够集成更多功能,从而减轻整体设计重量,那么增材制造就显得合情合理。 良好的“购买/飞行比”是增材制造技术的另一大优势。Foubert表示,传统技术制造一个1磅重的部件需要3-10磅的金属,而增材制造技术仅需1.5磅。他强调,目前的增材制造技术在完成增材制造工艺后几乎无需任何加工,因此涡轮后框架已达到“净成形”状态。 赛峰集团已在发动机中使用增材制造技术,目前已生产14种零件,包括铝、镍基高温合金和钛合金。Foubert表示,RISE验证机上25%的增材制造技术将用于未来发动机的生产。 增材制造设备能够生产越来越大的零件。Foubert预测,从2030年代初开始,增材制造技术可以制造直径达2米的部件。同时,单台设备上功率更大、数量更多的激光器可以熔化更厚的金属粉末层,从而提高生产效率。尽管增材制造的应用可能会增长,但其他工艺仍将面临竞争。由于铸造工艺成本较低,铸造厂可以保留不太复杂的零件。此外,他们还可以保留复杂的冶金工艺,例如单晶零件。Foubert补充道,锻造工艺可能仍然最适合高负荷部件。 尽管如此,发动机制造商有时可以在这三者之间做出选择。“锻造、铸造或增材制造——只要我们保有自主权,我们就会选择成本最低的工艺,”赛峰集团执行副总裁、战略兼首席技术官Eric Dalbies表示。虽然矿场无法搬迁,但将金属转化为粉末的雾化工艺可以实现在内部完成,或者至少在足够接近的地方完成。他还表示,因此空客和赛峰可以委托合资的金属供应商Aubert & Duval建造一座钛金属雾化设施。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。
  • 3D Systems使用3D打印钛合金和形状记忆合金为NASA开发卫星热管理解决方案

    3D Systems使用3D打印钛合金和形状记忆合金为NASA开发卫星热管理解决方案

    3D打印技术参考注意到,3D Systems正与宾夕法尼亚州立大学和亚利桑那州立大学的研究人员合作,开展由美国国家航空航天局(NASA)赞助的两个项目,希望为当前的热管理解决方案提供突破性的替代方案,来满足下一代卫星和太空探索的需求。 这些研究团队使用3D Systems的金属打印技术和定制材料,并与3DXpert软件相结合,设计了复杂的热管理解决方案,可以帮助卫星和航天器设计下一代热处理系统。 第一项项目由宾夕法尼亚州立大学、亚利桑那州立大学和NASA格伦研究中心牵头,并与3D Systems的应用创新小组(AIG)合作,他们在钛合金3D打印的散热器中构建了嵌入式高温被动热管。 热管在传统上通过复杂的工艺制造形成多孔内部芯结构,这些结构依靠被动循环流体实现高效热传递。研究人员使用3DXpert软件在热管壁内嵌入了一个完整的多孔网络,避免了后续的制造步骤和由此产生的可变性。钛水热管散热器在230°C的温度下可以成功运行,同时重量减轻了50%,能够更有效地为高功率系统散热,满足了NASA的传热效率和降低太空应用发射成本的目标。 (a)增材制造的高温钛散热器原型,带有嵌入式分支热管网络(75×125 和 200×260 毫米面板);(b)散热器的 X 射线 CT 扫描,显示内部多孔芯吸层,用于被动液体循环;(c)宾夕法尼亚州立大学博士生 Tatiana El Dannaoui,在热真空测试设施中安装散热器原型,以模拟空间环境运行;(d)在真空室中运行的热管散热器的热图像 第二项项目由宾夕法尼亚州立大学和NASA格伦研究中心的研究人员牵头,通过3D打印技术生产了镍钛形状记忆合金(SMA),该合金在加热时可以被驱动和展开,可以用来替代太空中使用的电机或执行器。散热器的部署与存放面积之比预计将比目前可用的解决方案大6倍,从而能够在有限体积的立方体卫星中实现未来的高功率通信任务。当SMA部署在卫星等航天器上时,这些散热器可以提高运行功率水平并减少敏感部件的热应力,从而防止故障并延长卫星寿命。 SMA散热器提供同样变革性的效益:重量减轻 70%,部署与存放面积之比为12×。它们的形状记忆行为使它们能够利用内部流体热量激活,从而实现无驱动部署。 另外,SMA散热器也提供了变革性的进步,突破了金属3D打印的界限。SMA可以承受反复的变形循环而不会疲劳,并表现出出色的应力恢复能力。该团队使用3DXpert设计了散热器的可展开辐条结构,然后使用3D Systems的DMP技术用镍钛形状记忆合金镍钛(NiTi)进行3D打印。当安装在卫星等航天器上时,该装置可以在被内部液体加热时被动驱动和展开,从而消除了对太空中电机或其他常规驱动的需求。 (a)增材制造的形状记忆合金 (SMA) 散热器的概念,其径向热管分支从紧凑的收起形式展开;(b)原型 SMA 演示器,带有高度柔顺的波纹管热管臂;(c) SMA 分支波纹管热管的热图像,显示几乎等温运行 增材制造通过生产重量更轻、性能更高的适航部件正在产生重大影响。在过去十年中,3D Systems与航空航天行业领导者合作,生产了2000多种用于太空飞行的钛合金和铝合金部件,以及200多种关键的无源射频飞行部件。目前有超过15颗卫星在轨,搭载了3D Systems生产的零部件。 卫星生产中的金属3D打印量将增长四倍 3D打印技术参考注意到,增材制造研究公司 (AM Research)于上月发布了,题为《卫星增材制造:3D打印市场机遇》的报告。该报告分析了卫星发射的快速扩张以及增材制造行业渗透该市场的潜力。 过去十年,卫星行业取得了显著增长,未来十年甚至有望实现更显著的增长。世界工业化程度最高的几个国家之间的战略竞争——“新太空竞赛”——已导致卫星制造方式发生剧烈变化,而增材制造行业在其中发挥了不小的推动作用。然而,卫星行业要想实现产量目标,就必须展现出与其相匹配甚至超越其持续创新的意愿。 该报告预测,到2033年,已发射卫星上至少一半的部件将采用增材制造技术生产。与此同时,AM Research预测,卫星行业专用金属增材制造硬件市场同期将增长四倍以上。 该报告提及或介绍的公司和组织包括SpaceX、SWISSto12、NASA、美国国防部、Sidus Space、Markforged(Nano Dimension)、Thales Alenia Space、Velo3D 和 Maxar Technologies等。 “三体计算星座”技术创新,全金属3D打印卫星主体结构 国内也已经开展金属3D打印技术在卫星结构制造中的研究。由浙大城市学院与之江实验室推出的3D打印轻量化卫星结构项目备受关注。该项目于2025年获杭州市西湖区2025年一季度重大项目集中推进暨重点招商项目集中签约,将研发全金属3D打印主体结构的卫星,抢占航天科技高地。 在技术原理与创新方面,项目依托轻质高强多孔金属材料,并结合人工智能设计优化结构。传统卫星零件需要通过车铣刨磨等复杂加工工艺,而3D打印技术则通过逐点逐线逐层“生长”的方式,实现复杂结构的一体化成型,显著降低了制造成本、缩短了生产周期,并能够满足个性化生产需求。 3D打印技术在卫星制造中的应用优势显著,不仅能够实现卫星结构的轻量化,提升航天器性能,还能解决传统制造工艺在复杂结构加工中的局限性,同时推动“设计-制造-服务”全链条技术创新。 据悉,“三体计算星座”是之江实验室协同全球合作伙伴共同打造的天基智能计算基础设施,3D打印实验卫星是“三体计算星座”首发星座的一项技术创新,将在我国开创卫星研发和制造先河。
  • 中科院金属所开发出新型3D打印钴基超级合金,性能飙升!

    中科院金属所开发出新型3D打印钴基超级合金,性能飙升!

    3D打印技术参考注意到,《Scripta Materialia》期刊近日发表了中科院金属所关于“一种用于增材制造的新型高性能Co-Al-W基高温合金”的研究成果。研究人员采用激光定向能量沉积(L-DED)技术制备出高γ′含量的钴基高温合金ZGH688,该合金具有优异的抗开裂性和力学性能。 与现有的其他Ni/Co基超合金相比,3D打印制备的新Co-Al-W基高温合金在室温和高温下均表现出优异的力学性能,远高于同类技术制造的GH5188、Co-Ni基高温合金和典型的镍基高温合金。这项工作展示了新型Co-Al-W基高温合金在增材制造中的巨大应用潜力,特别是在高温应用领域。 https://doi.org/10.1016/j.scriptamat.2025.116771 目前,在高温合金的增材制造领域中主要以镍基高温合金的研究占主导,因为它是飞机发动机热段中涡轮机叶片等结构部件的首选材料。与镍基合金相比,钴基高温合金显示出更好的可焊性,因此降低了3D打印工艺过程中的裂纹敏感性。其中钴基超合金被认为是镍基合金在高温结构和功能应用中的最有前途的替代品。根据3D打印技术参考的日常总结,GE9X的燃油喷嘴、导流器、燃烧室混合器、T25传感器外壳等,均使用钴基合金3D打印。 GE9X上钴基金属的3D打印应用 独特的两相结构和优异的抗裂性能 研究人员在L-DED ZGH688高温合金中获得了高立方γ'相和极窄γ基体通道的独特两相结构。γ'相的体积分数为77.5±5.5%,超过了其他典型的增材制造Ni/Co合金。同时,γ′相的边长为47.7±7.6nm,具有良好的立方度。 除此之外,在L-DED制造的Co基合金中,位错与γ'相的相互作用对抗裂性能的影响优于Ni基高温合金,这主要归因于两个方面:分别为较低的热应力和位错密度以及通过高体积分数的γ'相弥散分布而使应力分布均匀。 3D打印性能远高于其他增材制造高温合金 研究人员对该高温合金制备完成后的机械性能进行了评估,ZGH688在室温下出现了应变硬化,在高温拉伸过程中出现软化,其极限抗拉强度(UTS)远高于其他增材制造高温合金,如GH5188、Co-Ni基高温合金和典型的镍基高温合金。 在室温下,ZGH688的拉伸强度为1464MPa,断裂延伸率为20%。尽管其塑性低于GH5188,但抗拉强度表现出优异的性能。同时,ZGH688在高温下表现出比大多数增材制造制备的高温合金更高的屈服强度和延展性,在900℃和1000℃下,ZGH688合金的屈服强度分别为597MPa和287MPa,塑性分别为32%和48%。 END 总之,这种新型的抗裂Co-Al-W基高温合金ZGH688具有优异的力学性能,可应用于内燃机及航空发动机系统。其内部γ′-Co3(Al,W)相的体积分数占比几乎是普通镍基合金的2倍。尽管γ′的含量较高,但Co、Ta、Al、W和Ni元素的合理配比使Co-Al-W基合金体系具有较小的MSAC、SAC和SCI值,使ZGH688表现出优异的力学性能。这些发现表明新开发的Co-Al-W基超合金在增材制造领域具有巨大的潜力。
  • 官方公布3D打印技术在我国航天领域的最新应用

    官方公布3D打印技术在我国航天领域的最新应用

    3D打印技术参考注意到,近期中国航天相关单位公布了我国3D打印技术的最新进展,涉及使用3D打印技术加快火箭发动机研发进程,以及使用该技术取得的其他综合效益。 航天装备大型构件金属3D打印效率和精度兼备 获中国技协2024年创新成果特等奖 中国运载火箭技术研究院(点击查看来源)于日前发文公布,火箭院金属3D打印技术研究成果从1159项创新成果中脱颖而出,荣获中国技协2024年创新成果特等奖。 1.表面光滑少加工 该技术通过调整粉末特性,优化激光和粉末的配合方式,再加上特殊的后处理工艺,让打印出来的构件表面精度达到毫米级,大部分地方不用打磨就能直接用,节省了60%的后期加工量。 2.复杂结构轻松造 普通3D打印技术打印复杂形状的构件要搭很多支撑。而火箭院的这项新技术开发了智能平台,能自动规划最佳打印方向和路径,不需要支撑结构也能打印出带悬空、曲面等复杂结构的构件,还能实时模拟打印过程,确保万无一失。 3.大型构件小变形 3D打印大件时,最令人头疼的问题之一就是变形。火箭院的这项新技术突破了大型构件应力分布及变形高效精准预测难题,能精准调控打印过程应力分布,高效抑制变形,既提高了效率又节省了成本。 3D打印技术助力我国新型火箭发动机快速研制 航天推进技术研究院5月13日报道(点击查看来源),不到一年,两款新型火箭发动机研制成功,分别为90吨级重复使用液氧煤油发动机和140吨级重复使用液氧甲烷发动机,两者的研发过程均使用3D打印技术。 航天推进技术研究院指出,在制造工艺上,充分发挥3D打印技术在缩短研制周期与复杂结构制造上的优势,主要组合件中均有3D打印工艺的零件;在试验能力上,编制试验数据快速分析工具群,做到试验结束半小时内完成所有必要数据分析,极大提升了分析精度和试验效率。 从这些进展可以看出,金属3D打印技术已经成为我国航天领域的常规制造手段。同时,国家队也在不断克服这项技术本身存在的问题,最大限度发挥3D打印技术在快速制造、轻量化制造、复杂结构集成化制造方面的优势,进而开发出更为先进的产品,助力我国航天技术发展!
  • 威拉里为3D打印空天关键部件提供“硬核”材料:T70X高温钛合金

    威拉里为3D打印空天关键部件提供“硬核”材料:T70X高温钛合金

    3D打印技术参考注意到,威拉里于4月16日发布消息称,公司经过两年多的技术攻关,成功研发出适用于大幅面LPBF成型技术的T70X高温钛合金粉末,并完成多轮次、多项目的打印测试,测试结果达到预期目标。目前,该材料相关专利已进入申请阶段。现将技术成果正式发布,以期推动更广泛的应用,发挥新材料的应用价值。 随着空天飞行器马赫数的不断提升,发动机机匣及涡轮叶片等关键部件对轻量化和耐高温性能的要求日益严苛。当前,LPBF技术主要应用的TC4和TA15钛合金,在500℃以上工况下力学性能显著下降,难以满足更高温度的使用需求。虽然Ti2AlNb等合金具有较好的耐高温性能,但其在成型过程中存在开裂敏感性问题,难以通过SLM工艺实现大尺寸构件成型,严重制约了规模化应用。 针对这一技术瓶颈,威拉里创新研发出T70X高温钛合金粉末,填补了国内大尺寸增材制造用耐高温钛合金材料的技术空白。 威拉里通过优化合金元素的含量并结合多元素的协同作用,在提高T70X高温钛合金粉末高温性能的同时,有效抑制裂纹敏感性,提升材料的整体性能和可靠性。目前已通过超过500mm幅面的薄壁件打印验证,打印尺寸变形小,热处理无开裂,探伤检测无缺陷。打印可靠性、可成型性、尺寸偏差稳定性以及材料批次稳定性均已得到多次验证。通过优化工艺参数,已实现最小壁厚0.3mm的成型能力。在45°成型角度下,表面质量光滑,整体成型性能与TA15相近。此外,通过焊接实验验证了材料的可焊性,成功打通了相关工艺路径,为后续应用提供了技术保障。 T70X高温钛合金粉末采用电极感应气雾化制粉装备(EIGA)制备,该工艺适用于钛合金、金属间化合物等高活性或难熔金属的粉末生产。威拉里通过技术创新,成功优化了EIGA装备操作流程,实现了连续加料技术的突破性应用。这一创新不仅使设备操作更加简便高效,更显著提升了金属粉末的生产效率,同时大幅降低了生产成本。 威拉里始终秉持创新精神,将进一步拓宽金属增材的应用领域,致力于为行业提供更多技术领先的粉末材料,推动相关产业迈向新高度。