航空航天 – 3D打印技术参考-(第6页)    
  • 太空金属3D打印,我国已实现技术储备!

    太空金属3D打印,我国已实现技术储备!

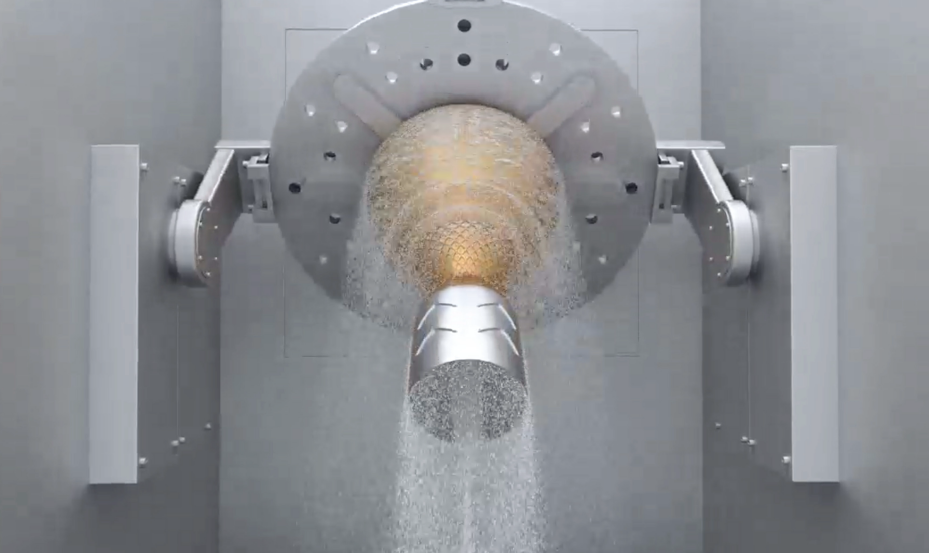
    3D打印技术参考注意到,科技日报于4月11日刊登一则重要消息,中国航空制造技术研究院高能束流发生器实验室在“太空3D打印”技术领域取得突破性进展。该单位在模拟微重力环境下,成功应用冷阴极电子枪实现了钛合金精密成型,完成“太空级”3D打印。这意味着,我国未来太空金属3D打印,已经拥有采用电子束成型的技术储备。 关于电子束能量源:热阴极与冷阴极 3D打印技术参考查询发现,该实验室关于该技术已经发表了多篇论文,涉及能量源、工艺、装备等多方面。而科技日报的报道,有一个关键词——冷阴极,具有较强的学术性,笔者查询了多篇论文同时咨询了西空智造畅东博博士,其指出:电子枪分为热阴极和冷阴极,目前用于增材制造选区熔化的电子枪绝大部分均仍沿用传统电子束熔炼/焊接领域的发射枪,即热阴极电子枪。通过加热灯丝发射电子,经过加速电场,形成电子束,电子束再通过相散线圈,聚焦线圈,偏转线圈后进行选区熔化。而冷阴极电子枪的相关应用,目前有625所、中科院空间应用工程与技术中心等团队在开展相关研究,电子束送丝熔化3D打印属于应用之一。 来自《丝束同轴束源模式对电子束熔丝增材制造 TC11 钛合金组织及力学性能的影响》 来自《丝束同轴束源模式对电子束熔丝增材制造 TC11 钛合金组织及力学性能的影响》 根据该团队2022年发表的一篇论文,中国航空制造技术研究院于2012年和2016年在某型飞机上首次实现了电子束熔丝增材制造钛合金次承力结构和主承力构件的装机应用。但使用的是热阴极电子束源。论文同时指出,与热阴极电子束源相比,冷阴极气体放电电子束源的电子枪阴极寿命长,经过清理后可重复使用;枪体结构简洁,在同等功率条件下,重量更轻、体积更小,做室内动枪的优势更加明显;可以产生圆形、环形、方形等多种束斑形貌。从这些特点看,冷阴极具有更广阔的的发展空间,该院于2019年研制出国内首台丝束同轴冷阴极电子束熔丝增材制造样机。畅东博博士也表示,在太空打印方面,冷阴极电子枪更具优势。 太空金属3D打印:用激光还是电子束 人民日报和科技日报均刊文指出,该项技术已实现在模拟微重力环境下的电子束熔丝成型。此外,研究团队已研制出“太空级”3D打印原理样机,设备实现小型化、轻量化,可显著降低发射成本。 “太空级”3D打印原理样机内部结构(来自科技日报) 在太空金属3D打印方面,欧空局于2024年首次实现人类首次太空金属3D打印。由空客公司打造的金属3D打印机,重180公斤,在国际空间站打印出了高度达9厘米、宽度为5厘米的精密零件,整个制作过程耗时约40小时,无论是用于空间站的维护、工具的即时制造,还是安装接口及机械部件的替换,都展现出了其无可估量的价值,为未来的太空居住与探索开启了全新的可能性。接下来,跟随3D打印技术参考梳理人类首次在轨金属3D打印的时间轴。 1)发射:2024年1月,欧洲航天局金属3D打印机成功抵达国际空间站,这是第一台安装在空间站上的打印机。 2)安装与调试:2024年5月,打印机被安装在国际空间站的哥伦布舱上,随后进行了严格的调试测试,包括不锈钢沉积系统、激光器、送丝系统以及移动板协调性的检查。调试阶段成功打印了不锈钢字母“S”,验证了打印机的基本功能。 3)打印过程: 2024年6-8月,开始零件的打印过程。工程师团队需要处理微重力环境下的不确定性,配套了一套精密的操作策略,通过其电信链路实现有效载荷的远程控制与监控,确保每一步操作都稳定可靠。打印过程中,团队不断调整参数,以确保打印质量。 在项目合作伙伴AddUp的精心调整与优化下,各层级结构得以无缝衔接,构建起一个高效协同的系统。鉴于每一层均处于严格监控之下,能够执行精确至两到三分钟的作业序列,随后静待来自CNES操作员的反馈。基于这些反馈,再行启动下一序列,以此循环往复,不仅监测打印性能,还即时进行必要的调整与优化,确保任务的圆满完成。 4)优化与加速: 在3D打印的众多关键参数中,层高的精确性是重中之重。在发送校准命令来调整下一层的高度之前,需要测量高度。而且要打印的层数超过200层。研究团队每天都会扫描每一层打印件并收集有效载荷数据来不断学习和适应。 到2024年7月中旬,第一批样品的一半已经打印完成,标志着“巡航阶段”的开始。在此期间,得益于地面和国际空间站上的资源优化,打印速度逐渐加快,打印时间从每天3.5小时增加到4.5小时。到2024年8月21日,宇航员成功从金属3D打印机中取出了第一个样品,这是该项目的一个重要里程碑。 2025年3月消息,首个在太空生产的金属3D打印部件已返回地球进行测试。 整个过程中,打印机被安装在一个密封的盒子里,以在极低的氧气水平下保持适当的气氛,防止高功率激光引发火灾或金属氧化。在打印阶段,盒子内的氧气被氮气取代,以确保国际空间站及其机组人员的安全。 从目前的资料看出,无论激光还是电子束,两者均适合太空打印,只不过基于现有的认知,激光太空打印追求的是高精度,而电子束太空打印追求的是高能量、高效率。然而根据资料,电子束3D打印仍然需要氦气保护,主要目的是为了防止真空环境下电荷积累,氦气的氦离子与电子在真空环境下发生中和反应,抵消电荷积累引起电子束束斑震荡及放电。 END 从人类太空探索的角度,无论使用激光还是电子束,都是实现太空金属3D打印的重要途径。但囿于有限的认知和紧张的时限,笔者尚无法认知清楚两者之间的重要差异。但无论哪种方式,对于未来太空探索而言,摆脱地球补给,实现太空“自给自足”,无疑是人类走向更深远太空的重要方式。 毫无疑问,人类首次太空金属3D打印的实现方式是激光送丝3D打印,至于为什么使用丝材而不是粉末,已经没有了探讨的必要。但激光和电子束谁更有优势,仍然需要纠结。 在不久前,吴伟仁院士提及我国已经正在研制我国首款月球“打转机”。面向深远的太空,人类又是多么渺小,国家之间也仍然局限于利益之争
  • 蓝光多激光同轴送丝3D打印!航天激光院&融速科技填补国内空白

    蓝光多激光同轴送丝3D打印!航天激光院&融速科技填补国内空白

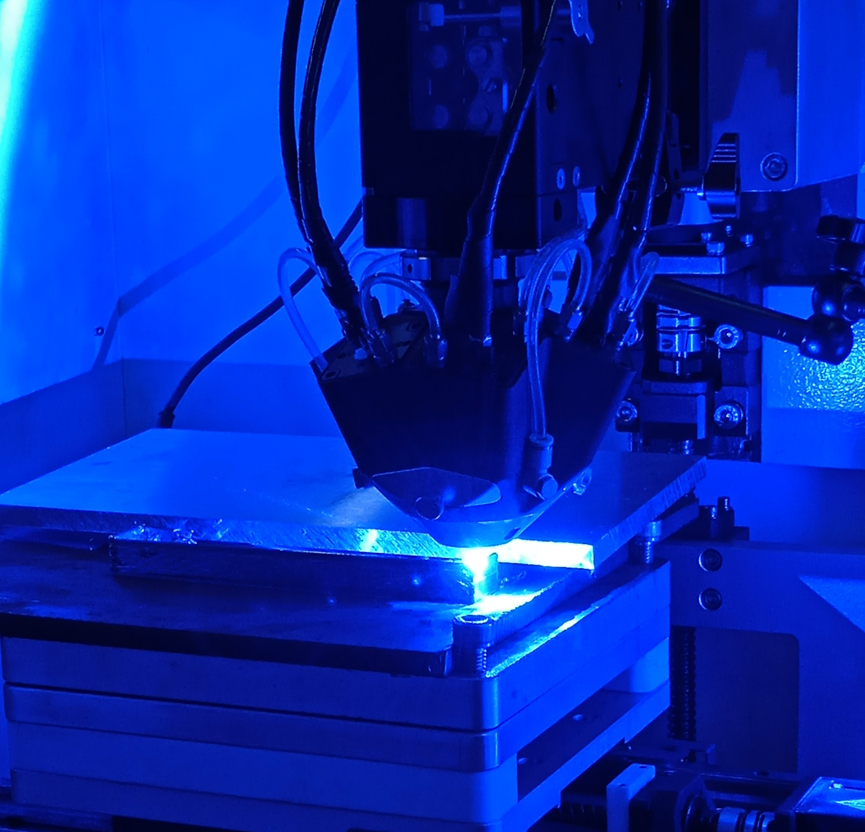
    近日,航天科工激光院与融速科技联合宣布,成功研发出“蓝光多激光同轴送丝增材技术(VEAM—Blue Laser)”,并开发出高功率蓝光阵列激光器,突破了国内激光送丝增材技术在高反射金属打印领域的技术瓶颈,实现了铜部件增材制造的突破性进展。这一成果由航天科工激光院“精密光机激光加工湖北省国防科技创新中心”与其战略合作企业融速科技共同完成,标志着我国在高反射金属增材制造领域迈入国际领先行列。 研究背景 航天科工激光院(全称:武汉光谷航天三江激光产业技术研究院有限公司),隶属于航天科工九院,是国家级高新技术企业和国家专精特新“小巨人”企业,湖北省军民融合激光产业联盟首届理事长单位。2024年12月,航天科工激光院获批成立“精密光机激光加工湖北省国防科技创新中心”,由首席科学家武春风研究员领衔,组建了以四名国家级创新人才为核心的高水平研发团队,致力于智能激光装备和精密加工技术的开发,以及先进光源在军民融合领域的应用。 金属铜及其合金因其优异的导热性、导电性和延展性,被广泛应用于电气、机械制造、航空航天等领域,是全球消耗量第三大的工业金属。然而,铜的高反射率特性使其在传统激光3D打印中面临巨大挑战。铜对波长在900-1100nm的红外激光吸收率极低,仅为5%左右,导致95%的激光能量被反射,能量利用率低下,打印过程中易出现未熔合、气孔和裂纹等缺陷,严重限制了铜部件增材制造的发展。尽管激光送丝增材技术具备高沉积速率和大规模打印能力,但在高反射金属打印领域,尤其是大尺寸铜部件制造上,国内技术仍处于空白状态,亟需突破性解决方案。 航天科工激光院与融速科技联合开发的“蓝光多激光同轴送丝增材技术(VEAM—Blue Laser)成功解决了上述难题。基于融速科技自主研发的VEAM多激光同轴送丝增材技术,结合航天科工激光院在光电系统工程领域的深厚积累,创新性地引入了蓝光激光器,并结合六激光同轴送丝技术,实现了铜等高反射金属的高效、高质量打印。 技术亮点 ·蓝光激光吸收率高,突破高反射金属打印瓶颈 蓝光激光波长为400-500nm,铜对450nm波长的蓝光激光吸收率超过60%,是红外激光吸收率的10倍以上。这一特性显著提升了能量利用效率,改善了打印质量。同时,蓝光激光还适用于铝(Al)、金(Au)、银(Ag)等其他高反射金属的打印。 ·加工精度高,零件性能优异 蓝光激光光斑小、能量密度高,适合打印微细结构或复杂零件。同时,蓝光能量集中于加工区域,热影响区更小,减少了材料受热范围,有助于减少微裂纹和孔隙,提高打印零件的机械性能。 ·蓝光阵列激光器与VEAM技术深度融合 此次合作创新性地采用了六个单独可控的高功率蓝光阵列激光器,结合六激光同轴送丝技术,充分发挥了蓝光激光器的高吸收率、高加工精度和高能量转化率优势,以及VEAM技术的高成形精度、能量分布均匀稳定、高材料利用率和高沉积速率特点。这一融合使蓝光激光器在铜部件增材制造领域的应用实现了重大飞跃。 应用前景 蓝光阵列激光器兼具蓝光激光器与VEAM技术的优势,不仅保证了铜部件的整体性能和可靠性,还进一步提高了零件的力学性能,如强度、硬度和韧性等。该技术可广泛应用于火箭发动机零部件、高效热交换器、微型冷板等高性能铜部件的制造,满足航空航天、电动汽车和高端计算等行业对高性能、轻量化、复杂结构铜部件的需求。 首席科学家武春风表示:“作为央民企科技领域合作创新的代表,航天三江激光已围绕国家重大战略需求实现了以激光光源为核心的全产业链布局,结合融速科技多激光同轴送丝增材技术,成功解决了高功率蓝光激光器阵列化集成的技术难题,填补了国内蓝光阵列激光工程化应用的空白,为高端装备自主创新注入了新动能”。联合创新团队研发人员认为:蓝光激光的成功研发,不仅突破了铜部件增材制造的技术瓶颈,还为其他高反射金属的打印提供了全新解决方案。航天科工激光院与融速科技将面向产业化应用,进一步探索激光在更多难加工材料制造中的潜力,实现激光加工在“提质降本增效”方面的高质量发展,助力我国高端制造业升级。
  • 航空航天大型、重型金属3D打印零件自动、高效清粉!又一利器!

    航空航天大型、重型金属3D打印零件自动、高效清粉!又一利器!

    在金属3D打印装备可制造尺寸越来越大的同时,打印后的清粉操作采用自动化手段,基本已成为用户端的共识。这是因为大而重的零件本身,人工操作难以灵活处理零件复杂结构中可能积存的粉末,而借助能够多角度悬停的机器将比手工操作更为灵敏。除此之外,用户在进行大尺寸零件清粉操作时还面临爆炸、粉末回收以及过程可重复等问题,特别对于铜合金、铝合金粉末来说,此类材料很容易堵塞零件空腔。 当前,为金属3D打印后处理做配套的企业仍然不多。据3D打印技术参考了解,北京西昊科技有限公司早在2019年开始着手清粉设备研发。为实现解放人力、保障操作员安全、保护工件安全、提升清粉效率、高效回收粉末这些目标,开展了深入研究和试验,公司已经研发出尺寸从小到大的粉末清理全系列设备(从Pro-400到Pro-1500),并可接受产品定制。 2025年,西昊科技推出大型工件粉末清理防爆设备——Pro-1500,其专为航空航天、汽车、船舶等领域的大型3D打印工件量身定制。该产品工作范围可达1500*1500*1700mm,承重4吨,可清理更大的工件,带来更高的清粉效率。 据了解,该产品设计旨在通过最小化人工干预,实现残留粉末的最大化且高质量的回收,同时节省高达90%的时间,显著减轻人力负担。该系统的一大亮点在于其惰性气体保护下的工作环境,确保设备及操作人员的安全。加之在密闭空间内操作,可为操作人员提供完备的劳动安全保护。 1、大幅面工作舱与重载设计优化 目前,金属3D打印后处理环节可选择的配套装备仍然较少,能够为大型工件清粉的可选设备也不多,而Pro-1500的可操作空间达到了1500mm×1500mm×1700mm(含基板),能够满足当前主流大尺寸金属3D打印零件的清粉需求。而且设备的最大承载能力达到了4吨,结构强度高,能够安全可靠的运行。 2、高效、智能化清粉 大尺寸金属3D打印零件通常具有复杂的内部流道,粉末彻底清除较为困难。针对该问题,西昊科技Pro-1500能够使工件实现360度无死角立体旋转,既可以使用预定程序进行自动化控制,也可以使用特殊设计的摇杆手动操作,根据实际情况灵活调整工件角度。两种方式可互相配合,增加了操作的灵活性,提升了清粉操作的方便程度以及效率。 3、安全防爆与细节设计完善 对于清粉操作,安全是重中之重。一方面需要防爆,另一方面要防止粉末受到污染。Pro-1500采用工件密封手套箱,具有充气密封结构,并且配备了全自动的惰性气体保护,能在线检测手套箱内的氧含量以及压力。一旦有突发情况,就能迅速做出反应。同时,防静电手套为进口品牌,具有耐磨抗老化的特点,符合防爆要求,能进一步保障操作员安全。电器元件以及PLC也都采用了ABB、西门子还有费斯托等国际上的一线品牌,确保设备能够高质量运行。 4、前、后双开门+上开门结构,便于安装 Pro-1500拥有前、后双开门与上开门两种进出工件的方式,极大提升了操作的便利性。如果使用上开门,用户可以直接将打印件从打印机移到清粉机,减少中间环节,减少污染;如果使用前后开门,便于叉车的安装,同时也方便操作人员安装基板。 5、配备多重安全防护措施 设备在工作舱的顶部,设计了主动与被动泄压装置,能够确保在发生紧急情况时迅速释放压力。设备还进行了系统的防静电设计,实现了内部器件充分接地;设备整体安装了3处急停按钮,进一步提升了风险发生时的处置能力。此外,Pro-1500内部多处安装了氧含量监控传感器,工作舱内安装了四个,电气安装空间1个,设备外部移动操作台安装一个,均能实时监控氧含量的数值。 6、实用套件搭配,清粉效率提升 Pro-1500通过振动装置与吹尘枪等套件一起配合使用,清粉效率能大大提升。设备通过振动装置让工件产生振动,把密实的粉末振得松散,容易脱落。吹尘套件借助高压吹扫设备内部的粉末,直接对接吸粉设备回收粉末。因此面对结构超复杂的工件,也能轻松完成清粉,粉末还能有效回收,不会污染周围环境,保障操作人员的健康。
  • 铝合金火箭贮箱箱底3D打印!融速科技助力九天行歌国内首件突破

    铝合金火箭贮箱箱底3D打印!融速科技助力九天行歌国内首件突破

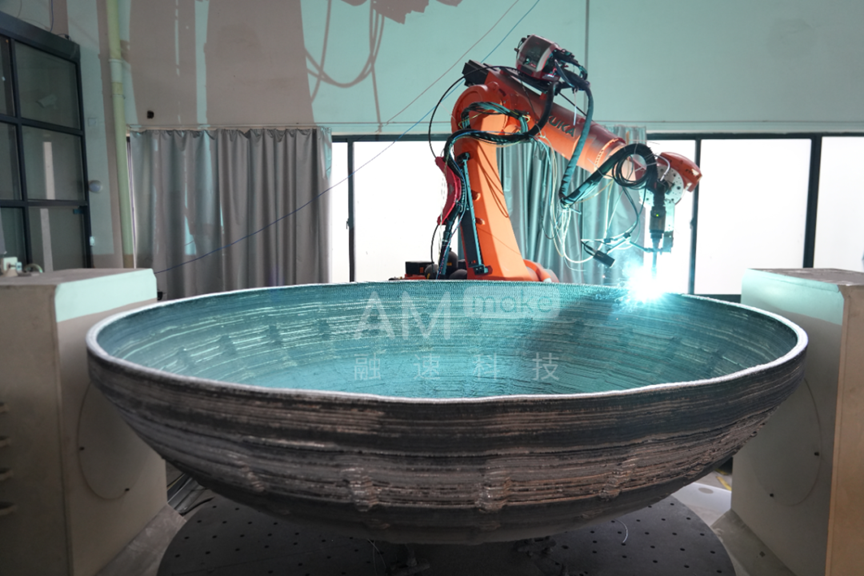
    近日,融速科技采用电弧送丝增材制造(WAAM)技术,助力九天行歌成功完成国内首件铝合金火箭贮箱箱底的金属3D打印。这一突破性进展不仅验证了WAAM技术在航天大尺寸、复杂结构、耐高温材料零部件制造中的可行性,推动火箭制造快速迭代和持续优化;更标志着我国在航天大构件增材制造领域已迈出关键一步,为后续开展力学性能、抗震承压等系统验证奠定了重要基础。 据悉,该铝合金火箭贮箱箱底由九天行歌研制和设计,重约100kg,直径约2200mm,高度约700mm,采用5356铝合金材料打印成型,融速科技为该贮箱箱底的增材制造提供设备支持。 WAAM电弧送丝增材技术,攻克铝合金火箭贮箱箱底打印难题 火箭贮箱箱底是火箭结构中的一个至关重要的组件,箱底的可靠性直接影响到整个火箭的安全性。贮箱箱底作为贮存液体火箭推进剂的主要容器底部,承受巨大的内压、轴向压力、以及在发射和飞行过程中遇到的各种复杂载荷,包括振动、冲击等。 贮箱箱底的制造工艺难度高,涉及到精密成型、精细机械加工、热处理、表面处理、焊接、测试等多种高技术手段。 尤其值得注意的是,在铝合金材料领域,实现大尺寸构件的增材制造具有显著技术挑战——铝合金本身存在热导率高、熔池流动性难控制等技术瓶颈,而超大尺寸结构更易产生残余应力累积和变形控制难题。 九天行歌通过创新的结构设计,特地选择了融速科技电弧增材制造技术(WAAM),一种集低成本、高丝材利用率、高生产效率、优异力学性能等优势为一体的先进增材技术,成功攻克了以上行业痛点。 打印国内首件铝合金火箭贮箱箱底,推动航天事业快速发展 融速科技利用自主研发的电弧送丝3D打印平台,通过精确控制电弧的金属熔滴沉积,优化打印路径和结构设计,确保了打印精度和材料性能的最优表现,实现了贮箱箱底结构的一体化成形。 据了解,针对本次打印完成的箱底,后续将系统开展包括抗震承压测试、振动疲劳测试等在内的多项专业验证,这些数据将为后续研制更大尺寸、更高载荷的航天贮箱构件提供技术支撑。 随着我国商业航天高速发展,火箭制造面临快速迭代需求。本次3D打印贮箱箱底意义深远,WAAM技术不仅提升了火箭制造的效率、可靠性和性能,大幅缩短了制造周期,更增强了我国航天产业的响应能力与市场竞争力。展望未来,随着WAAM技术的进步与应用拓展,增材制造将在航天及高端制造业中发挥更大作用。 2025年3月17日-19日,融速科技将携系列DED送丝增材解决方案及新品亮相2025 TCT Asia,诚邀各位莅临融速科技展台(展位号:7.1H馆7D50)参观交流!
  • 3D打印轻量化结构卫星项目获杭州西湖区签约:重塑卫星产业发展

    3D打印轻量化结构卫星项目获杭州西湖区签约:重塑卫星产业发展

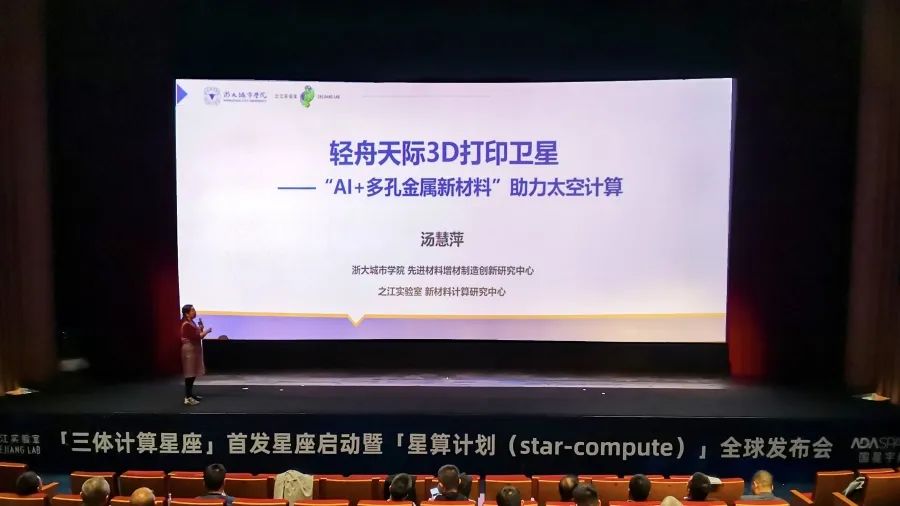
    3D打印技术参考注意到,杭州市西湖区于2月14日举办2025年一季度重大项目集中推进暨重点招商项目集中签约活动,共有53个重点项目签约落地,涉及总投资84.2亿元。 其中,由浙大城市学院与之江实验室推出的3D打印轻量化卫星结构项目备受关注。该项目将研发全金属3D打印主体结构的卫星,抢占航天科技高地。 来自浙大城市学院官网 在技术原理与创新方面,项目依托轻质高强多孔金属材料,并结合人工智能设计优化结构。传统卫星零件需要通过车铣刨磨等复杂加工工艺,而3D打印技术则通过逐点逐线逐层“生长”的方式,实现复杂结构的一体化成型,显著降低了制造成本、缩短了生产周期,并能够满足个性化生产需求。 3D打印技术在卫星制造中的应用优势显著,不仅能够实现卫星结构的轻量化,提升航天器性能,还能解决传统制造工艺在复杂结构加工中的局限性,同时推动“设计-制造-服务”全链条技术创新。 来自浙大城市学院官网 根据浙大城市学院官网消息,在2024年11月举办的世界互联网大会乌镇峰会,之江实验室发布了“三体计算星座”计划及相关创新成果,其中3D打印实验卫星由汤慧萍教授团队与之江实验室合作研发。据悉,“三体计算星座”是之江实验室协同全球合作伙伴共同打造的天基智能计算基础设施,3D打印实验卫星是“三体计算星座”首发星座的一项技术创新,将在我国开创卫星研发和制造先河。 上为3D打印卫星主体结构中的多孔材料。除了浙大城市学院,参与该计划的机构还有中国科学院国家天文台、中国科学院空间科学中心、南京大学、香港大学、香港理工大学、北京师范大学、广西大学、可持续发展大数据国际研究中心以及多家国内领先的商业航天企业。 预计在2025年,“三体计算星座”将完成超50颗星的星座布局,其中首发星座一箭“12+1”颗卫星将于2025年一季度发射入轨。 注:本文内容综合来自浙大城市学院官网、杭州新闻中心。
  • 英国:以退役战斗机战略金属为原料,3D打印下一代发动机部件

    英国:以退役战斗机战略金属为原料,3D打印下一代发动机部件

    3D打印技术参考于2月8日注意到,英国皇家空军开展了一项开创性的回收项目,将退役战斗机的零部件研磨成粉末金属,并利用3D打印技术制造出适用于英国下一代军用飞机的新部件。这一项目不仅节省了资金,还减少了英国对全球关键和高价值金属供应链的依赖。据报道,以此生产出的部件比传统锻造技术制造的部件更轻、更强、更耐用。 英国国防部的许多剩余资产中含有战略金属,包括优质钢、铝和钛。Tornado 2 Tempest项目团队一直在研究是否可以将其中一些零部件再造为增材制造的原料,以制造新部件。 他们选择了含有钛的将旧龙卷风飞机零部件,包括来自低压空气压缩机的叶片。这些零部 件经过清洁、雾化为金属粉末,再通过3D打印技术制造了罗罗Orpheus发动机的鼻锥和压气机叶片。而Orpheus发动机则是罗罗为英国国防部开发未来作战航空系统 (FCAS) 计划的一部分。 在国防科技领域取得突破性进展的"Tornado 2 Tempest"项目近日公布阶段性成果。3D打印的鼻锥体已顺利完成与Orpheus测试发动机的集成验证,通过严苛的适用性及安全性评估。这一技术突破标志着英国在第六代喷气式战机研发领域迈出关键一步。 英国国防采购与工业战略部长玛丽亚·伊格尔在项目发布会上强调:"Tornado 2 Tempest项目彰显了GF科技创新对GJ安全的战略支撑作用。通过与核心产业伙伴的深度协同,我们不仅实现了研发成本优化和供应链自主可控,更为装备现代化提供了可靠保障。这一创新实践完美契合'变革计划'的战略导向,在提升GF工业基础能力的同时,有力推动环境可持续发展和区域经济增长。" 该项目在技术攻关阶段汇聚了80余名跨学科专家。团队通过传统工艺与数字技术的有机融合,构建起面向未来的装备保障能力体系。作为英国战略司令部"GF支持现代化"计划的重要实践,该项目成功验证了废旧部件再生利用的可行性。统计数据显示,通过战略金属材料的循环利用,项目显著提升了关键资源保障能力,为工业供应链韧性建设提供了创新范式。 罗罗3D打印制造的尾部轴承座 (TBH) 在近期举行的GF后勤峰会上,Tornado 2 Tempest项目团队荣获"前线支援卓越奖",以表彰其在装备保障领域的突破性贡献。项目同期开发的数字产品护照系统,通过构建材料全生命周期追溯体系,实现了供应链透明化管理。这项创新技术可有效提升物资调配决策效能,防范假冒伪劣产品渗透,已被纳入GF部标准化建设体系。 罗罗可持续发展总监指出:"该项目深度践行可持续发展战略,开创了军民协同创新新模式。通过数字工具与循环经济的深度融合,我们成功构建起覆盖设计-制造-回收全链条的可持续发展生态,为行业树立了标杆。" 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。
  • 美空军1亿美元无人机合同,加速3D打印“数字武器库”能力建设

    美空军1亿美元无人机合同,加速3D打印“数字武器库”能力建设

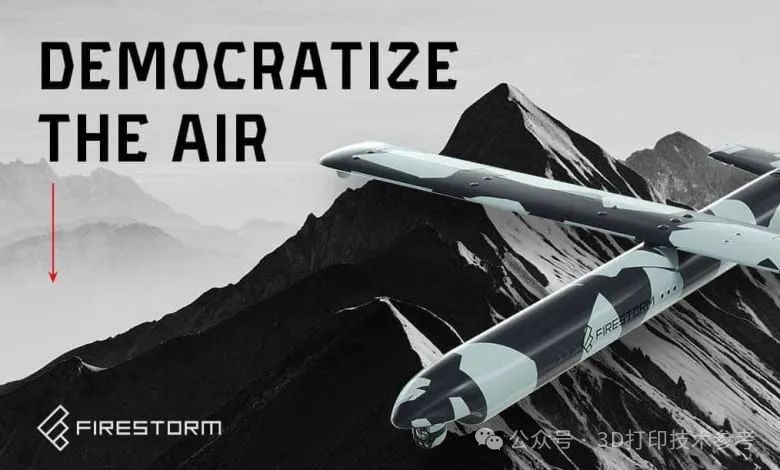
    Firestorm Labs是一家深度依赖3D打印技术的无人机制造公司,近日获得了美国空军授予的一项价值1亿美元、为期5年的无固定交付量、无固定数量(IDIQ)合同,以支持美国空军的关键优先事项。该合同可用于开发或采购3D打印的无人机系统(UAS),并推动下一代自主能力的发展。 该合同为期五年,使美国空军能够发布多项任务和交付订单,为应对不断变化的作战需求提供了灵活性。在最终订单下达后,单个任务订单的执行期可长达24个月。3D打印技术在无人机制造领域的应用通过Firestorm Labs的实践展现了多方面的战略价值。 首先,该技术显著提升了无人机的快速迭代与定制化生产能力,尤其适用于军事领域对多样化任务需求的响应。借助3D打印的数字化制造特性,无人机系统的结构设计可随时根据前方环境变化进行优化,例如通过模块化设计实现部件快速替换或功能升级,这种灵活性在Firestorm Labs为美国空军开发的"xCell"远征制造单元中尤为突出——其半自动化生产系统配合离网发电机,能在全球任意地点实现1-3类无人机的现场制造,从根本上突破传统供应链对地理隔离、物流受阻等限制,使目标单位在偏远地区或紧急情况下仍保持自主生产能力。 其次,3D打印技术通过材料与工艺创新大幅降低了无人机的制造成本与周期。传统制造中需要多工序加工的复杂气动结构或轻量化部件,现在可通过增材制造一次性成型,既减少材料浪费又缩短装配流程。这种成本优势使Firestorm Labs能够为军方提供高性价比的无人机集群解决方案,符合现代ZZ对消耗性装备规模化部署的需求。同时,该技术还增强了装备维护的敏捷性,前方人员可直接打印替换零件而非依赖后方补给,显著提升持续性。 更重要的是,3D打印与模块化设计的结合正在重新定义未来形态。通过将无人机分解为可互换的标准化功能模块,相关部门能够像"数字JH库"般按需组合各类任务单元,这种"即插即用"的设计理念不仅加速装备更新周期,更为人工智能、新型传感器等技术的快速集成创造平台。 正如Firestorm Labs高管所言,他们并非解决单一问题,而是通过3D打印构建起适应"争议性后勤环境"的新型制造体系,这种能力将直接影响未来主动权。美国空军此次投入1亿美元布局该领域,本质上是在争夺下一代自主化装备的制造标准制定权,而3D打印正是实现这一目标的核心技术支撑。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。
  • NASA花几十年研发的火箭发动机,AI+3D打印仅3周就完成了设计制造和试车

    NASA花几十年研发的火箭发动机,AI+3D打印仅3周就完成了设计制造和试车

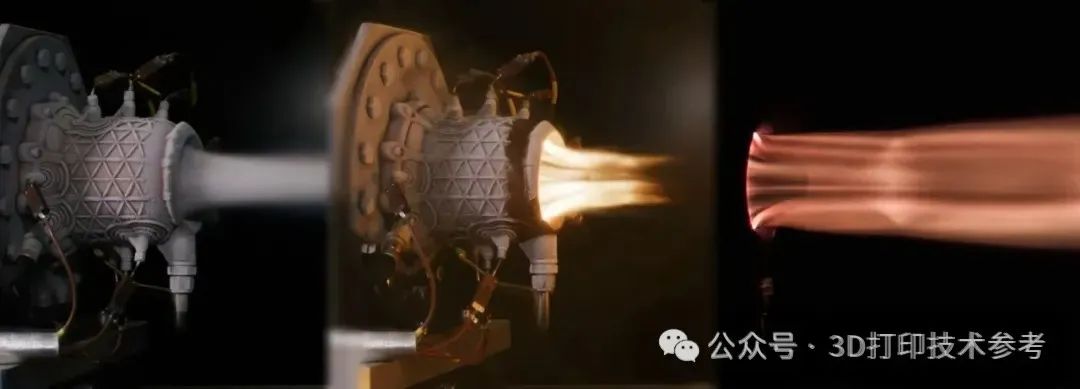
    气动塞式发动机是一种新型高效的火箭发动机,它在火箭发动机技术中占据着独特的地位。通过摒弃传统钟形喷嘴,采用环形燃烧室中心的尖刺设计,气动塞式发动机实现了体积和重量的相对减小,同时显著提高了效率。此类发动机诞生于上世纪中期前后,NASA更是花费了数十年时间设计、制造和测试,但至今都因技术复杂性和实施难度而未能实现实际应用。 尤其伴随着近年来人工智能设计方式的兴起,以及3D打印带来的革命性突破,解决了复杂设计制造的瓶颈。3D打印技术参考注意到,2024年底,由LEAP 71领导的团队,依靠上述两种技术,仅用3周就完成了此前人类工程师需要数年时间才能实现的研发突破。其使用最新的Noyron大型计算工程模型开发并使用3D打印制造的最新型气动塞式火箭发动机,成功进行了热试车。该发动机使用液态氧和煤油作为燃料,具有5000N的推力。 气动塞式发动机的理论优势与现实挑战 气动塞式发动机的设计能够在广泛的海拔范围内保持高效率,使其成为单级入轨火箭的理想选择。这种发动机通过将超音速排气沿着一个向外延伸的锥形塞式引导,使排气气体沿着塞式表面流动并自然膨胀。其外部轮廓会随着大气压力的变化而调整,在航天器从海平面到太空真空的上升过程中提供卓越的性能,从而避免了传统火箭因喷嘴长度限制而需要多阶段设计的复杂性和成本问题。 尽管气动塞式发动机在大量研究和测试中显示出明显的优势,但其技术挑战阻碍了其在实际任务中的应用。主要问题在于冷却:气动塞位于高温排气气体中,需要复杂的内部冷却通道和精确的几何形状,这使得使用传统方法制造变得困难。例如,火箭动力公司在20世纪60年代尝试制造的J-2T,以及美国宇航局和洛克希德·马丁公司合作的XRS-2200,都因技术复杂性和实施难度而未能实现实际应用。 AI+3D打印的应用与突破 LEAP 71表示,他们能够使用Noyron的物理模型来处理这种发动机的独特复杂性,成功解决了气动塞式发动机的复杂结构设计。Leap71的人工智能自主创建了一个设计,其中气动塞通过充满低温氧气的复杂通道进行冷却,而燃烧室外侧则用煤油燃料进行冷却。这种设计充分利用了低温液态氧的冷却效果,使发动机喷注器温度保持在较低水平,从而提高了发动机的性能和可靠性。 在制造方面,Noyron生成的气动塞式发动机设计被3D打印成一个单一组件。发动机由工业合作伙伴Aconity3D使用激光粉末床熔融工艺打印,使用了先进的航空铜合金(CuCrZr)。但制造过程面临挑战,包括管需要无支撑打印以及确保再生冷却通道的完整性和表面粗糙度。Aconity3D优化了扫描策略和打印参数,使用6.9公斤铜合金在62小时内完成了210毫米高的推进器制造。Fraunhofer激光技术研究所对其进行了热处理。谢菲尔德大学的Race 2 Space团队为发动机的测试现场做准备,并在测试期间提供了积极支持。 该发动机在2024年12月18日进行了点火,这是LEAP 71在英国Westcott的Airborne Engineering进行的四天内四台发动机的测试活动的一部分。公司将处理收集到的数据,以微调Noyron,为下一代发动机进行优化,并在2025年继续测试,目标是使Aerospike成为现代航天器的可行选择。 END 短短三周内就完成了这一极具挑战性的火箭发动机的设计,这一成就不仅验证了基于物理的人工智能方法的有效性,还展示了人工智能在航天领域应用的巨大潜力。通过将测试数据反馈,工程师们能够快速迭代和优化设计,大幅缩短了从设计到测试的周期。未来,随着人工智能技术的不断发展和应用,有望进一步推动航天技术的创新和突破,为人类探索太空提供更高效、更可靠的解决方案。 注:本文由3D打印技术参考创作,未经联系授权,谢绝转载。
  • 华曙高科携手首都航天机械,联合推出铜合金大尺寸、专业级3D打印新方案FS621M-Cu

    华曙高科携手首都航天机械,联合推出铜合金大尺寸、专业级3D打印新方案FS621M-Cu

    纯铜及铜合金因其卓越的导电性、导热性、耐腐蚀性和韧性,在航空、航天发动机燃烧室部件的制造中得到了广泛应用。然而,它们对近红外激光(例如波长为1064nm的激光)的高反射率特性,是铜金属3D打印领域面临的一大挑战。 华曙高科凭借雄厚的研发实力和丰富的工艺创新能力,早在2016年就在FS271M的平台上突破了青铜打印工艺,成为国内首批具备铜合金3D打印能力的企业。 2023年,首都航天机械有限公司携手华曙高科,基于大尺寸金属增材制造解决方案FS621M,联合研发出行业内少有的铜合金打印大尺寸、专业级增材制造设备FS621M-Cu,该款设备配置4台1000W掺镱 (Yb) 激光器,激光器波长1060-1080nm,进一步突破了CuCrZr等高反材料大型工件长时间稳定打印课题。 2023年8月,首都航天机械有限公司采用该款设备成功实现某型火箭发动机推力室身部内壁试验件的增材制造,该产品直径达600毫米量级,高度达850毫米量级,是目前公开报道过的最大的整体增材制造铜合金身部产品。 其成功研制也标志着首都航天机械有限公司成为国内首批全面掌握大尺寸铬锆铜合金激光选区熔化增材制造技术的单位。该技术突破填补了国内增材制造技术领域的空白,助力发动机生产跑出创新“加速度”。 制造难点 最复杂、难度最大、周期最长 推力室是液体火箭发动机的核心,在极端温度、压力、振动和氧化环境下运行,是液体火箭发动机中最复杂、制造难度最大、制造周期最长的部件。推力室通常采用夹层流道设计,利用再生冷却方法,在发动机工作循环中使用推进剂来整体冷却推力室侧壁,同时又可保持足够的壁温来加热推进剂,从而提高喷注效果。 采用增材制造方法可大大简化推力室身部的制造过程,实现铜合金内衬封闭式沟槽通道结构一体成形,达到优化冷却通道几何结构,增强换热性能,提高发动机整体性能的效果。 相比传统旋压+机加+钎焊方案,这种制造成本降低75%,并大幅缩短研发周期。 铜基合金对激光的吸收率主要取决于环境条件,粉末表面条件,熔池温度,特别是激光波长。此外,铜合金导热系数高、热梯度大、散热快,在加工过程中还易造成沉积层的分层和卷曲, 因此采用增材制造方法制造铜合金具有挑战性。 解决方案 实现高反材料稳定打印 FS621M是华曙高科于2020年推出的大尺寸金属增材制造系统,其具有620*620*1100mm的成形缸(含基板),4激光或6激光配置,经市场端多年验证,累计销量已超80台,在同类产品的市场占有率保持领先,持续助力航空航天、汽车等制造业转型升级。 为满足铜合金打印需求,首都航天机械有限公司对FS621M进行了专门的优化与升级。在华曙高科的协助下,对成形腔室进行了防反射处理、搭载了全域智能热量管理系统、配置了1000W×4的高功率激光器;基于实践打印经验,首都航天机械有限公司还特别开发了一整套高效率的工艺参数。通过这些措施,成功解决了高反材料的打印难点,推出专门针对铜合金的大尺寸设备FS621M-Cu,该设备特别适用于CuCrZr等高反材料的长时间稳定打印。 经过测试,FS621M-Cu所制备的试块密度成功达到了8.86g/cm³及以上。通过金相显微镜对试块内部组织的细致观察,结果显示其结构非常致密,且在整个幅面范围内,未发现任何尺寸超过60μm的孔洞。 与此同时,对打印出的拉伸试棒进行了沉积态下的力学性能测试,结果显示其力学性能综合表现优异。另外,对打印的测试样块还进行了导热性测试,测试结果表明,在常温下,该样块的导热系数不低于345[W/(m·K)],热扩散系数不小于95(mm²/s),比热容则大于或等于0.35[J/(g·K)]。 为确保火箭发动机推力室身部槽道结构尺寸精度,提高一次打印成功率,首都航天机械有限公司截取零件典型局部进行打印验证,并对槽道进行抛光处理,减少压降,提高发动机性能,经验证后最终成功打印出推力室整体零件。对推力室身部流道结构进行X光扫描,可以看出其流道特征结构清晰、尺寸均匀,粉末清理彻底,成品品质优异。 2023年,首都航天机械有限公司增材团队已完成铜合金粉末质量控制、铜合金激光选区成形工艺优化等一整套技术研究,在国内率先实现了铬锆铜合金激光选区熔化增材制造的技术突破。采用该技术制造的产品性能较设计指标提高50%以上,成形零件尺寸精度大幅提升,且生产周期缩短至惊人的15至20天,成本较传统生产模式明显降低。 AMPOWER曾预测,至2027年铜合金的年增长率将达46.6%。秉承持续创新推动增材制造产业化理念,华曙高科将持续进行研发创新,精益求精,用增材制造技术为人类实现奔赴星辰大海的梦想提供更多可能。 注:本文内容已获审核。
  • 2024新3D打印超级合金看点:NASA/EOS/ORNL,更轻、更强、更耐用!

    2024新3D打印超级合金看点:NASA/EOS/ORNL,更轻、更强、更耐用!

    3D打印技术参考注意到,由美国宇航局(NASA)格伦研究中心开发的新型镍钴铬氧化物弥散强化(ODS)高温合金GRX-810,日前已实现商业化销售。NASA与知名金属3D打印材料开发商Elementum 3D已签订共同独家许可协议。 2024年10月31日,Elementum 3D向客户交付了首批商业化生产的GRX-810材料,并宣布其生产能力可达每周1.5吨。需要指出的是,两家机构的合作并非首次,3D打印技术参考于2023年还报道过,双方还合作开发了能够用于发动机喷嘴3D打印的铝合金。除Elementum 3D之外,NASA还授权另外三家公司生产GRX-810,分别是Carpenter、Linde、Loveland。这一成就标志着NASA加速GRX-810合金应用以促进美国技术发展的目标提前实现。 Elementum 3D的创始人兼首席执行官Jacob Nuechterlein博士表示:“我对Elementum 3D团队能够迅速将NASA的GRX-810合金推向市场感到无比自豪。在短短六个月内,我们不仅开发出了一套合格的制造工艺,还实现了GRX-810的量产,这充分展示了我们从概念到现实的转化能力。” GRX-810材料的商业化预示着一系列潜在的技术突破,包括制造更轻、更薄的发动机部件,提高燃油效率,降低运营成本,增强耐用性,以及提升在更高工作温度下的能力。 针对LPBF工艺打印的GRX-810的典型性能数据 在高温环境下,GRX-810相较于其他可打印高温合金,其抗蠕变性能提升了1000倍,强度和抗氧化性能提高了两倍。 蠕变寿命是指材料在高温下承受持续应力而不发生故障的时间。蠕变是高温下零件承受离心力、重力、压力或其他长期应力载荷的主要失效机制。GRX-810的卓越蠕变性能直接意味着零件寿命的延长、工作温度的提升和负载能力的增强。 EOS新推出两种超级合金 2024年11月,工业3D打印制造解决方案的领先供应商EOS新增2种新型金属增材制造镍基超级合金材料:EOS Nickel Alloy IN738与EOS Nickel Alloy K500。这两种材料都能为采用EOS激光粉末床熔融3D打印技术的各行各业提供卓越的性能、零件特性和价值。 IN738适用于在极端压力下运行的高性能能源部件和涡轮机械系统。它是一种镍基材料,集高强度和耐热性于一身,抗拉强度达1265MPa,伸长率为4.5%。与传统制造的超级合金相比,EOS IN738可承受更高的温度环境,在涡轮叶片和其他能源部件等高压力应用中的劣化程度明显降低。使用EOS IN738生产的增材制造部件还将利用工业3D打印设计优化的固有优势,从而提供额外冷却并延长部件的整体使用寿命。 EOS IN738与IN939、Haynes282的性能比较 EOS IN738打印的涡轮叶片 K500是应一家大型航天发射组织的要求而开发的,它为寻求强度和适度导热性平衡组合的制造商提供了完整的解决方案,同时兼顾了镍合金和铜合金的性能。这种材料非常适合推进器和喷嘴等太空应用,以及制造泵和阀门的化学加工商和海事应用。 EOS金属材料业务开发经理JuhaKotila表示,“EOS K500填补了3D打印两种材料之间的重要空白,即镍超合金的高机械强度和铜合金的导热性。EOS材料开发团队成功地创造了EOS K500,作为同时需要机械强度和导热性的太空应用或极端条件下的解决方案。” ORNL开发迄今最轻3D打印无裂纹高温合金 3D打印技术参考于10月18日注意到,美橡树岭国家实验室(ORNL)和美国家能源技术实验室(NETL)的研究人员成功研发并3D打印出了一种迄今最轻且无裂纹的合金,该合金能够在1315℃以上的高温下不会熔化。这一创新成果能够显著提升涡轮叶片的增材制造水平,它不仅能承受更高的温度,还能减轻飞机和燃气涡轮机的重量。 这种新型合金由七种元素组成,富含铌,形成了复杂的合金结构。其熔点比橡树岭国家实验室之前研发的镍钴超合金至少高出48%。通过精确调整电子束熔融工艺,研究人员成功打印出了该合金的测试部件。 3D打印技术参考认为,采用EBM工艺是实现该新合金无裂纹3D打印的关键。由于电子束熔融工艺本身具备的高温特性以及电子束偏转与聚焦方面的高度灵活性,该工艺已被证明在裂纹形成方面敏感性较低。文献中已报道了Inconel 738、Rene142和CMSX-4等多种易开裂合金的成功电子束熔融加工案例,GE航空航天公司则采用EBM工艺批量3D打印易开裂的TiAl合金发动机叶片。 END 3D打印技术的发展正推动材料科学进入一个新的时代,特别是在高温合金的应用上。GRX-810的成功商业化不仅展示了如何将实验室的创新技术转化为市场上的实用产品,而且强调了公私合作在加速技术发展和应用中的重要性。此外,新材料的卓越性能,预示着3D打印技术在提高工业部件性能、降低成本和推动可持续发展方面的潜力。 通过3D打印技术,可以开发出更轻、更强、更耐用的材料,从而在航空航天、能源和化工等行业中实现更高效的运作和更低的环境影响。这些进展不仅对特定行业具有重要意义,也对全球材料科学和制造技术的进步具有深远影响。