3D打印多主元合金,实现宽温域强韧;3D打印无裂纹金属-陶瓷接头;间接工艺3D打印纯铜的重要发现
本周3D打印研究多项进展。
3D打印多主元合金,实现宽温域强韧
近日,来自韩国浦项科技大学的研究人员,采用3D打印技术制造了一种多主元合金,在材料内部“原位”生成了一种特殊的网络结构,从而在极宽的温度范围内,同时实现了高强度与高延展性的组合。并且,这一制造过程完全不需要后热处理。
该研究的突破在于设计了一种特定成分的合金(CrFeCo)₄₈Ni₃₄Al₇Ti₅V₅Ta₁,激光3D打印过程中快速且复杂的非平衡热力学条件,在打印过程中,自组装生成了一种体心立方(BCC)/L2₁析出相的细胞网络。
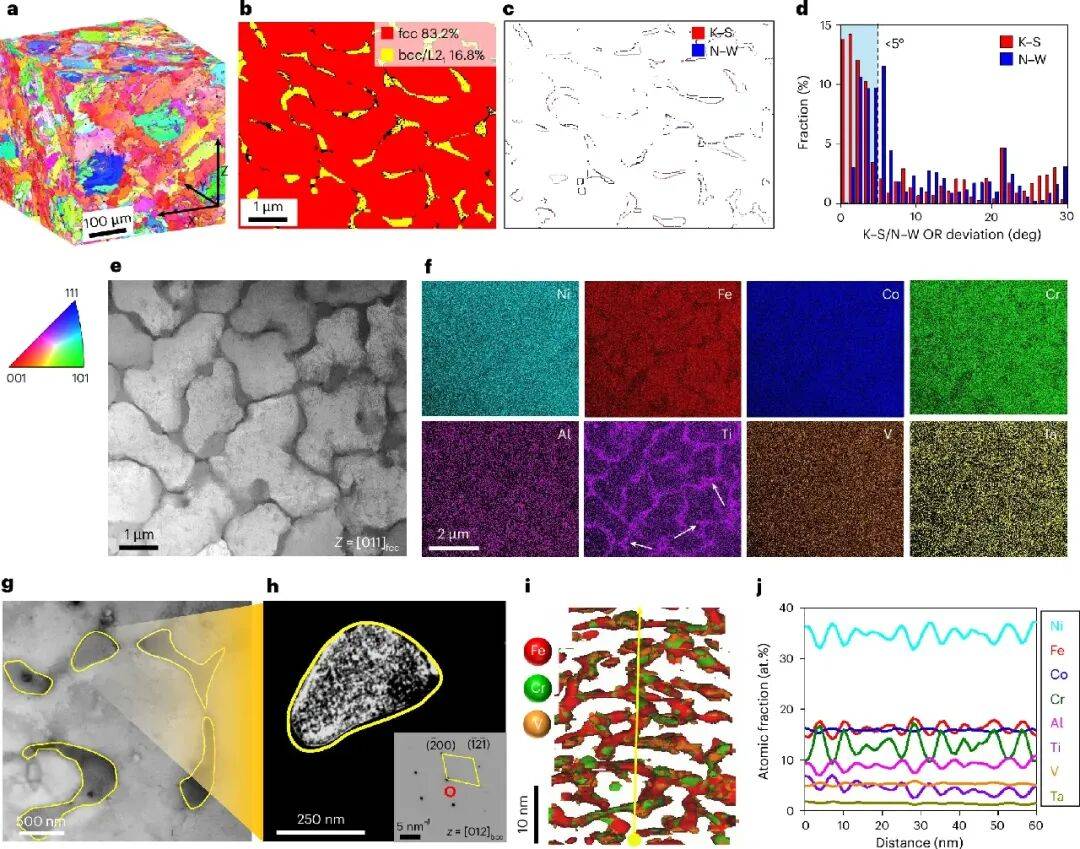
该材料在极宽的温度范围内展现出优秀的拉伸性能。
在室温(298 K)下,屈服强度为1048.84±40.50MPa,极限拉伸强度为1424.77±24.34MPa,断裂伸长率为19.76%±2.29%。
在低温温度(77 K,约-196℃)下,该合金的屈服强度为1299.67±8.32MPa,抗拉强度为1870.32 ± 40.50MPa,断裂伸长率略有增加,为26.42%±1.81%。
在中等温度(873 K,约599℃)时,屈服强度和抗拉强度均保持在1GPa以上(分别为1033.89±33.14MPa和1301.74±12.87MPa),断裂伸长率为19.15%±3.57%。
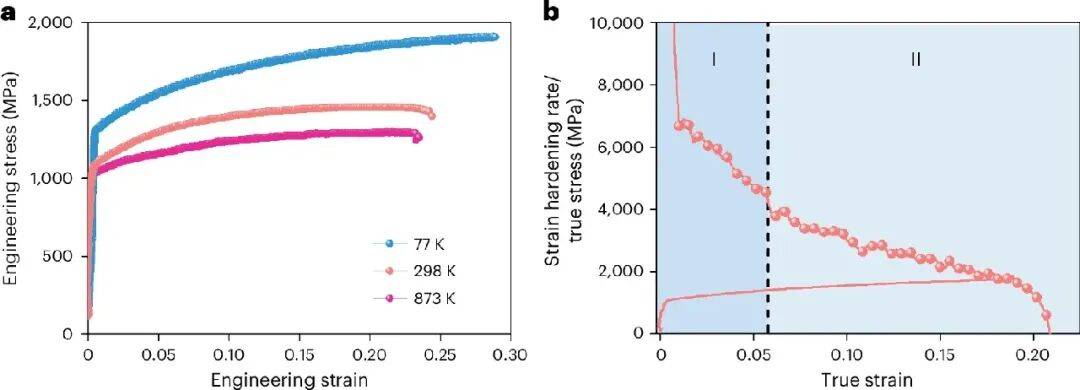
可以看出,该材料在在77至873 K之间保持了极高的的强度-延展性协同效应,应力-应变曲线在温度范围内呈现出相似的整体趋势,它克服了多数传统合金强度与延展性对温度变化波动大的弱点。
此外,该材料在打印完成之后不必进行耗时的热处理过程,仅通过合金设计和激光3D打印本身的特点就实现了材料的高性能,为未来的合金设计提供了一条思路。
该研究以“Process-intrinsic cellular network for sustained strength–ductility across temperatures in a 3D-printed multi-principal-element alloy”为题发表在nature materials。
3D打印无裂纹金属-陶瓷接头
金属-陶瓷结构广泛应用于电子、能源和防护等领域。激光粉末床熔融(LPBF)技术具有优异的成形效率和制造复杂结构的能力,可以弥补传统连接方法在工艺复杂性和连接效率方面的不足。
然而,由于金属和陶瓷之间物理性质的显著差异,以及LPBF过程中快速复杂的热演化过程,连接过程中界面处会产生较大的残余应力,导致连接失效。
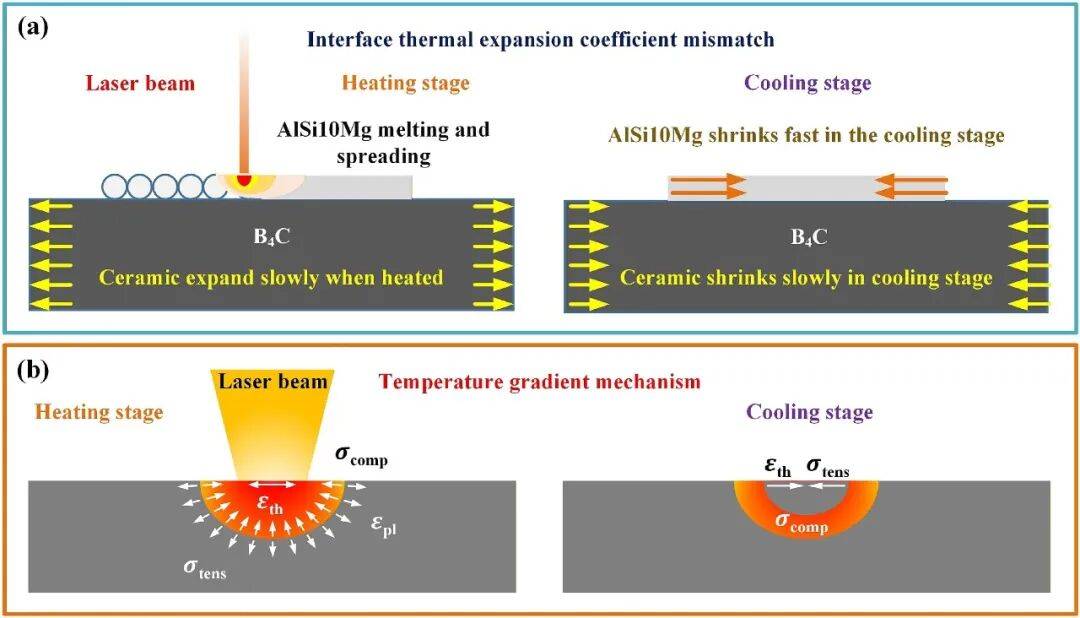
在B₄C上面打印AlSi10Mg
为了解决这一问题,来自长春理工大学的研究人员,通过优化扫描策略和基于粉末层厚度变化的激光能量梯度输入方法,人为创造了一个过渡区,有效控制了界面残余应力,实现了B₄C和AlSi10Mg之间的高效无裂纹连接。
具体地说,激光能量密度与粉末层厚度直接相关。在打印从B₄C陶瓷侧向AlSi10Mg金属侧过渡的区域时,并不采用固定的粉末层厚。例如,在靠近陶瓷一侧使用较小的层厚,在靠近铝合金一侧增加层厚。这一过程中还使用优化的扫描策略,使其与变化的粉末层厚匹配,从而在界面区域形成一个平缓的能量梯度。通过这种方式,研究人员控制住了应力集中,最终成功实现了B₄C与AlSi10Mg的无裂纹连接
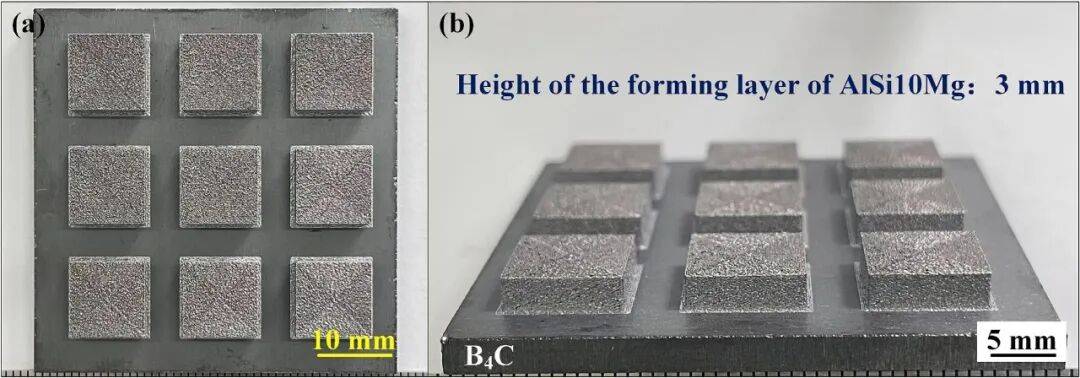
在B₄C上面打印AlSi10Mg
该研究以“Fabrication of B4C-AlSi10Mg heterogeneous joint structure via L-PBF process”为题发表,它为利用LPBF工艺3D打印制备无裂纹的大面积金属-陶瓷连接提供了一种高效途径。
挤出3D打印纯铜,“生坯最优”与“烧结最优”
虽然LPBF激光3D打印工艺的成本已经降的很低,但采用桌面挤出3D打印制造金属仍然有应用前景。铜、钛、铝及其合金等有色合金均可通过该工艺工艺进行加工。
与其他合金相比,铜的性能(例如热性能和电性能)更容易受到挤出工艺中孔隙的影响,从而限制了其潜在应用和性能。
来自意大利福贾大学、意大利巴里理工大学和斯洛伐克布拉迪斯拉发理工大学的研究人员在《增材制造进展》杂志上发表了题为“Systematic methodology to manufacture and validation of copper parts via material extrusion technology”的研究,探讨了使用挤出工艺和高填充丝材3D打印铜的工艺参数优化。

研究人员考察了层厚、流速和重叠率对含铜量为87-90 wt.%、以PLA为粘结剂的丝材制成的零件的影响。他们采用实验设计方法评估了生坯密度、烧结密度、缺陷形成、孔隙分布和收缩率。
在生坯状态下,层厚0.30毫米、流速100%和重叠率15%的参数组合产生了最高的生坯密度,达到88.6%。但在采用0.45mm的层厚、90%的流速和20% 的搭接率,可获得最高的烧结密度,达到90.4%。
可以看出,研究人员遇到了“生坯最优”与“烧结最优”的结果。
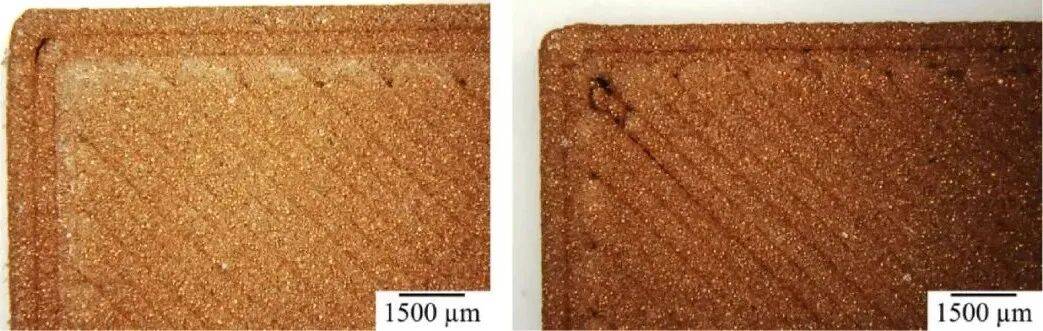
通过X射线计算机断层扫描(CT)进行分析评估了内部孔隙的存在、尺寸和空间分布。CT结果表明,最佳烧结组合参数的试样,含有大量小孔,这些小孔相对均匀地分布在整个样品中,并且是由打印步骤引起的;而最佳生坯密度组合的昂坪,孔隙总数较少,但包含一些由烧结引起的较大尺寸的孤立孔隙,这些孔隙可能对材料性能产生更大的不利影响。
通过大量的验证试验,他们发现提高流量可以提高生坯密度,但提高生坯密度会降低烧结密度,并且零件开始出现内外缺陷。这项研究为基于烧结的间接铜材料3D打印具有参考价值。
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印