金属3D打印也能“整面曝光”?美国LLNL提出一个大胆设想!
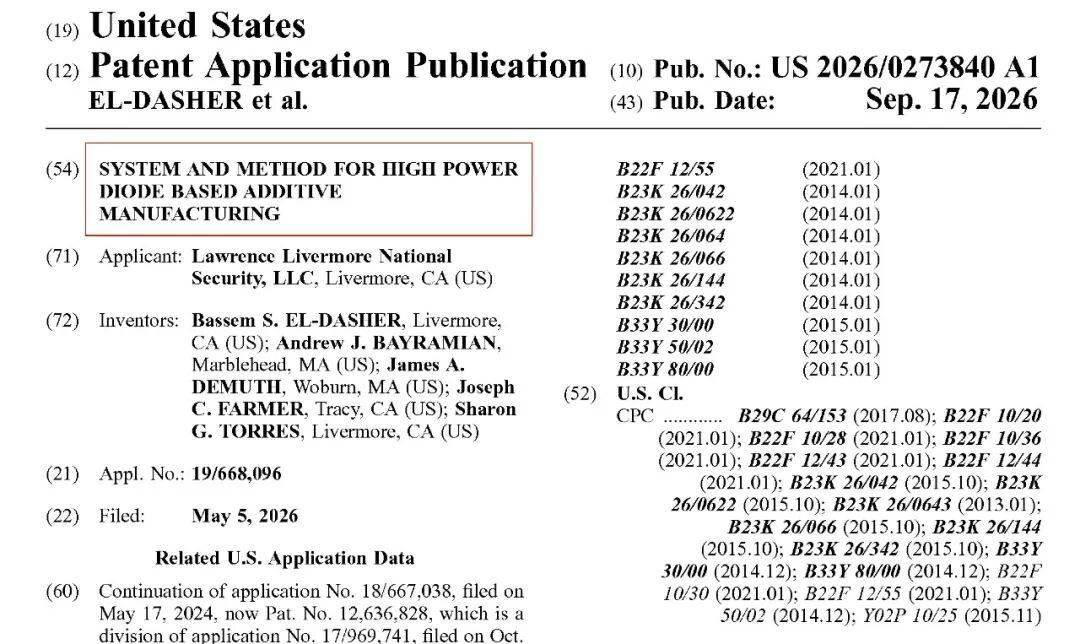
3D打印技术参考注意到,于9月17日公开的一项劳伦斯利弗莫尔国家实验室(LLNL)的新专利,提出了一种新的LPBF金属3D打印技术实现形式,它使用大面积、经过数字整形的光束脉冲,取代传统的由点到线、再由线到面的激光扫描方式,可一次性熔化粉末层中选定的区域。
这一过程就像树脂3D打印从SLA到LCD/DLP的过渡一样,同时也让笔者想到了Seurat的区域打印技术。
在传统的激光粉末床熔融(LPBF)工艺中,激光光斑在粉末床上来回移动,沿着当前层的几何形状进行扫描。零件越大、扫描面积越大,激光需要走的路径就越长。
而且典型的粉末层厚度通常只有30-100微米,3D打印扫描过程实际上非常耗时。
LLNL并非采用单一聚焦光束,而是使用高功率二极管阵列。该阵列可由二极管条构成,并按照二维方式排列,形成大面积光源。随后,光束穿过计算机控制的选择区域掩模,形成投射到粉床表面的熔化图案。
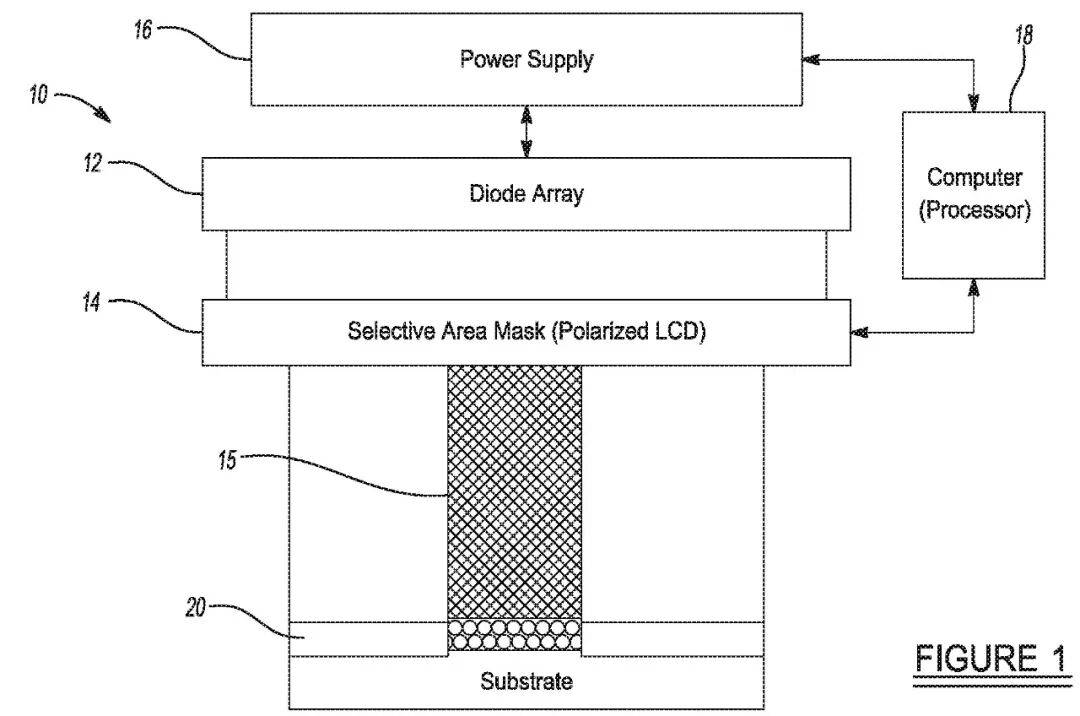
根据专利描述的一种实现方式,可以将液晶模块与偏振镜结合起来,对光线进行数字化控制。
在LLNL这一新技术中,可以将掩模想象成一个非常大的光学模板,只不过它的开口大小会根据每一层粉末的生长情况进行电子控制。像素可以阻挡粉末床特定部分的光线,同时允许其他部分光线通过。暴露的区域会熔化或烧结,而未暴露的粉末则继续用作支撑材料。
这彻底改变了运动问题。该光学系统可以将完整的二维图像投射到层上,而不是像以前那样移动一个小光斑。该专利权利要求具体涵盖了生成二维光束图案、针对每个新层修改该图案以及根据需要调整功率密度。

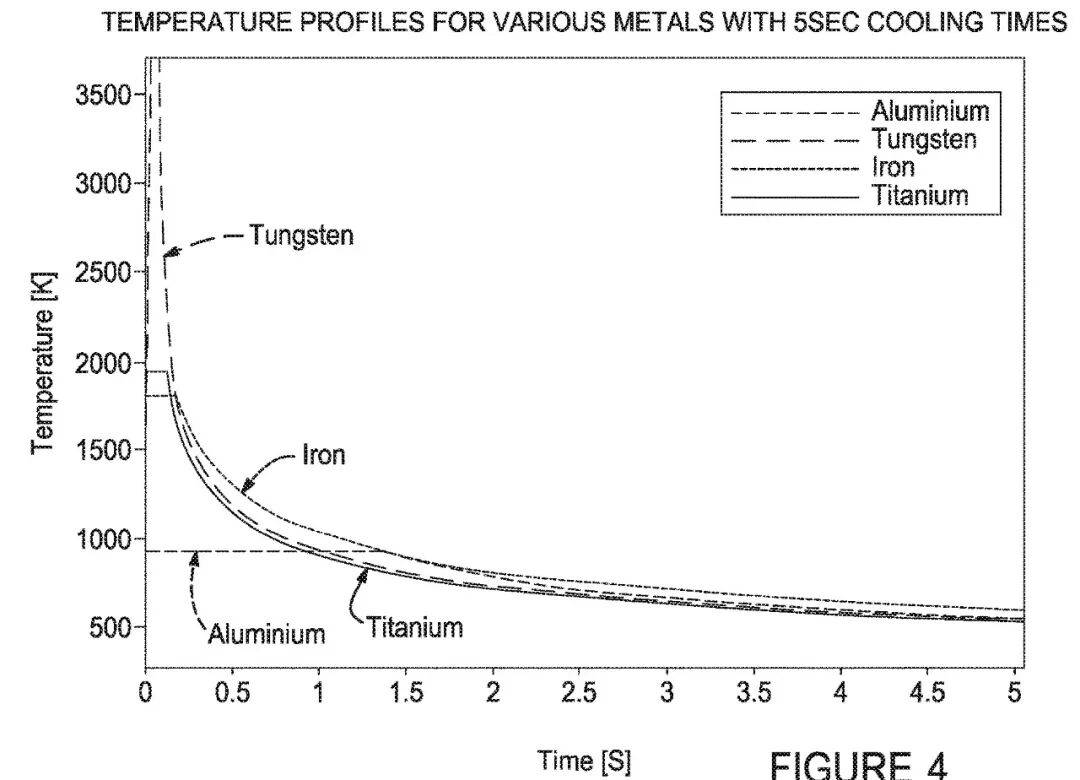
其中,功率控制尤其值得关注。系统可以根据粉末的成分、粒径、吸收率、粉层厚度和底板温度,来选择不同的功率密度级别。
这就解决了不同材料适用不同能量熔化的问题,铝、铁、钛和钨的吸热和导热方式各不相同,因此使用单一的曝光参数并不合理。
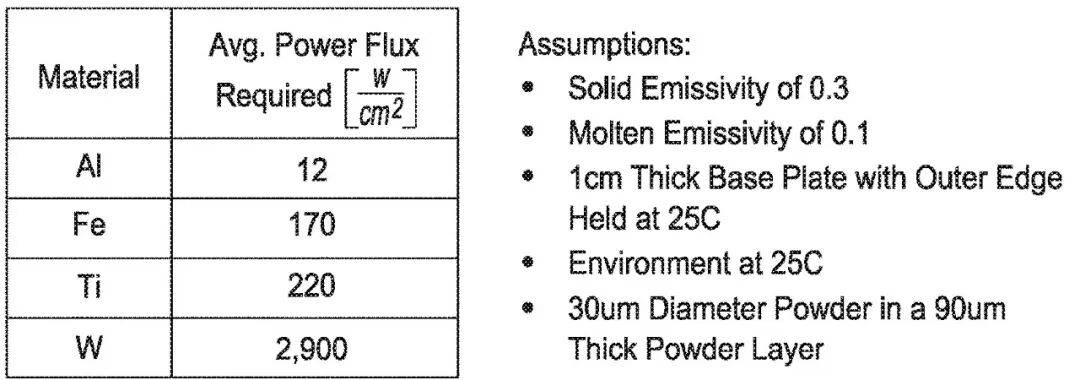
该文件给出了一组计算数据,在假设粉末粒径为30微米、粉层厚度为90微米的同等条件下,不同材料所需的平均功率通量差异巨大——铝约为12W/cm²,而钨则达到约2900W/cm²。
这也说明,这套系统绝不是普通投影仪的简单放大版。
该专利所描述的二极管阵,输出功率可以达到10kW/cm²,在2%的占空比下,最大功率甚至可超过100kW/cm²。
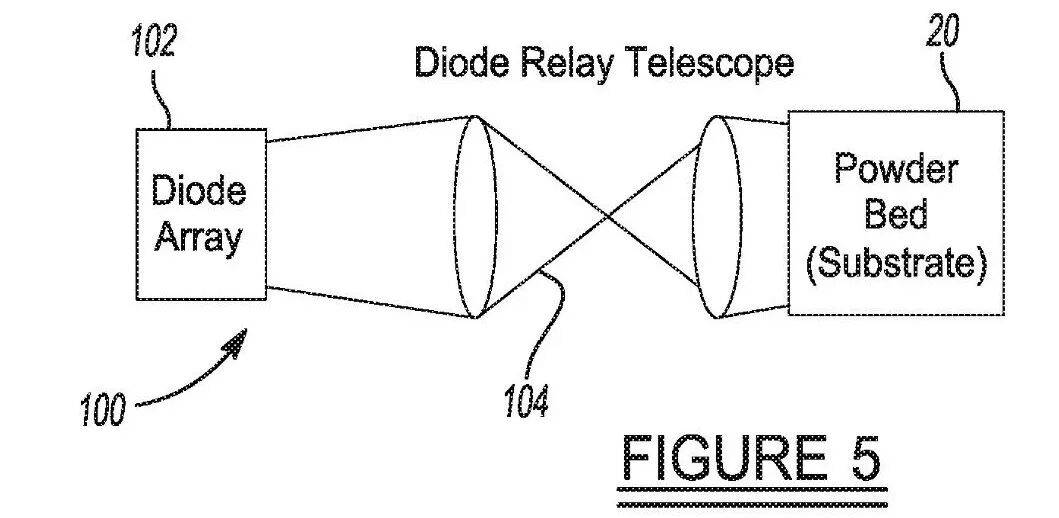
为了实现大面积、高功率的激光输出,LLNL设想了多种光学结构。
一种方案是利用中继望远镜,对不同区域的“光学单元”进行数字控制;另一种方案则是采用多个聚焦透镜,形成彼此平行的光束。
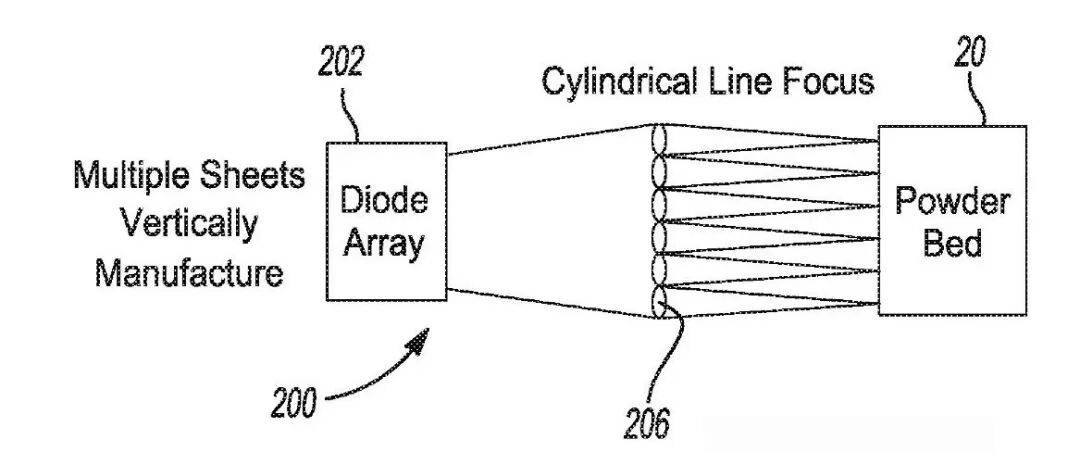
该专利甚至描述了可能将二极管阵列扩展到一平方米的面积,前提是打印设备本身具有足够大的粉末床。
专利中还有一个非常大胆的设想——一整层粉末甚至可以同时进行曝光熔化。
这不仅能够显著缩短打印时间,还可能突破传统LPBF打印的尺寸限制。
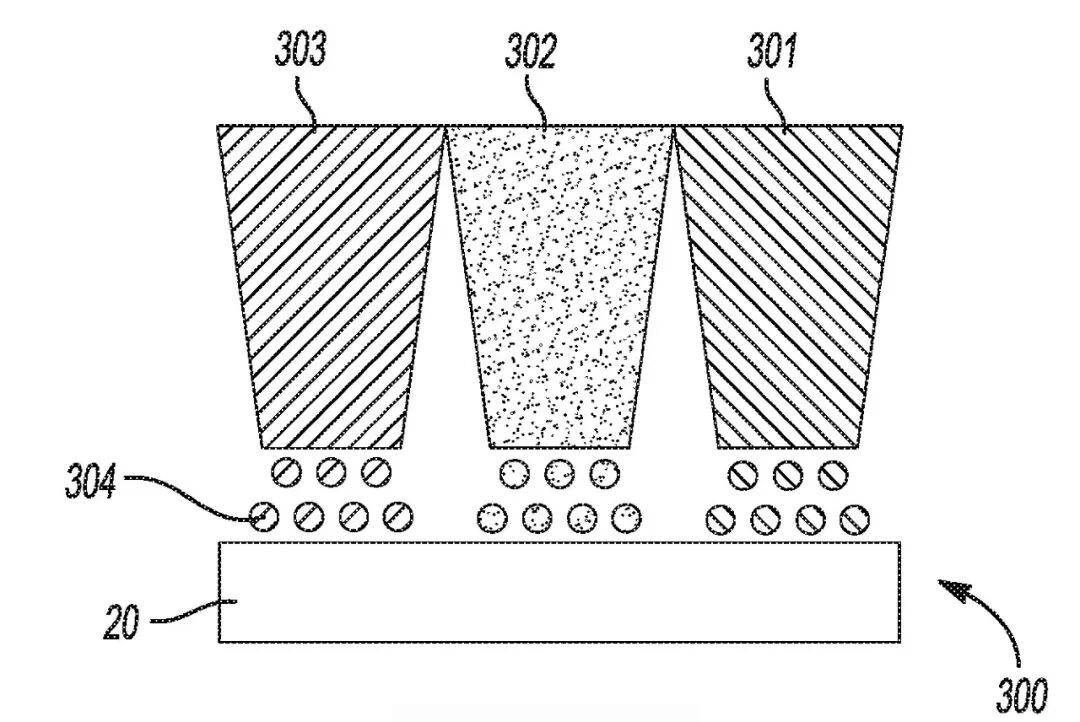
此外,文件还提出了一种很有意思的可能性,在打印过程中,还可以借助多个粉末喷嘴向特定区域输入不同材料,并通过掩模和功率控制为每个区域施加适当的能量。
如果这一思路能够实现,不仅提高了打印速度,还可能实现多材料和空间可控的金属增材制造。
当然,这目前仍属于专利提出的技术方案,距离工程应用还有很长距离。
不过有一点仍然值得我们注意,LLNL长期以来一直在研究利用数字光学掩膜和大面积光束进行金属粉床熔融的技术路线,这一技术后来成为Seurat区域打印技术的基础。
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印