EOS新突破:钛合金满版3D打印孔隙率<0.005%,展示3C表壳批量应用!
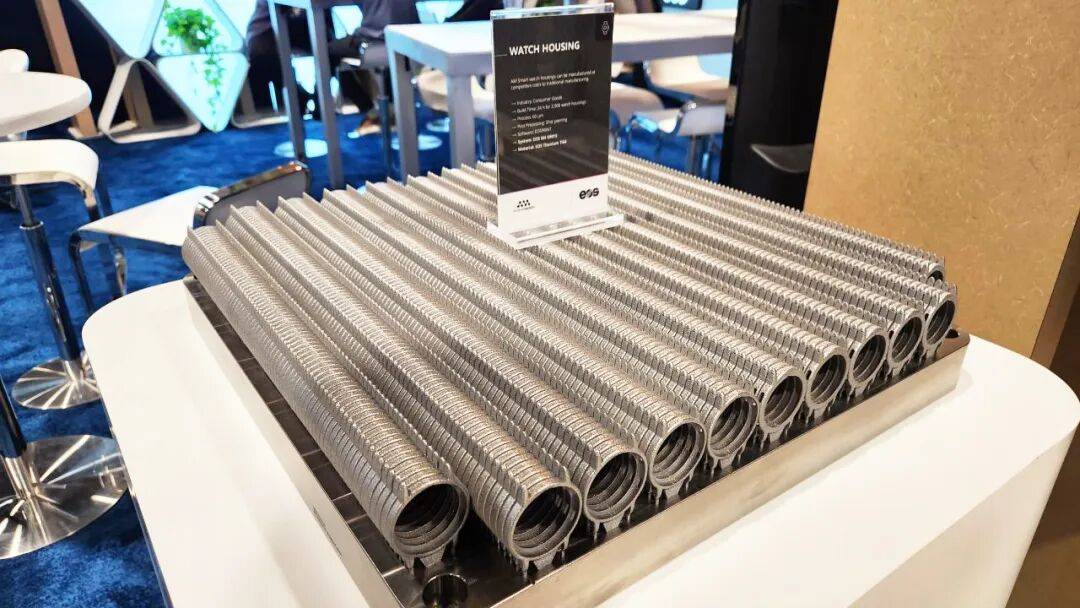
在近日举办的美国国际制造技术展览会( IMTS )上,EOS展示了批量3D打印的手表外壳应用。采用EOS M400-4机型,在24小时可生产2500个钛合金表壳。
而另一个消息同样值得关注,该公司基于去年推出的M4 ONYX,优化了Ti6Al4V钛合金的打印参数,在满版打印时实现了不到0.005%的孔隙率。而且,这一数据是基于真实部件的验证,而非测试块。
这两件事结合在一起,让我们看到,3D打印在消费电子产品中的缺陷控制能力将得到提升,并最终影响产品良率!(以下分析均为新工艺,文中表壳图片为M400打印)
更高水平的满版打印缺陷控制
对于消费电子行业的3D打印钛合金表壳,最大的隐性成本并不在设备本身,而在于检测和剔除。
内部有孔隙的零件,在后续CNC精加工、抛光、阳极氧化过程中,内部孔隙可能暴露到表面,形成麻点、色差或裂纹,导致零件在最后一道工序报废。而有时情况可能更糟,产品最终流转到消费者手中。
而将孔隙率压到0.005%,这些风险将被大大降低。
这对于满版打印尤其关键。满版意味着基板上要排满零件,多激光在不同区域同时工作,如设备调校不稳,平台边缘和中心的质量差异将有显著差异,那么就会造成部分合格、部分报废。
因此,3D打印内部孔隙缺陷控制,是制约产品良率的重要因素。
EOS研究团队发现,传统钛合金3D打印产生孔隙的位置,大多为激光扫描矢量的端点(笔者理解这是指扫描直线的起点和终点,涉及到激光开关光和加速、减速)。
他们基于M4 ONYX平台,开发了全新的扫描策略,能够有效抑制近表面区域的孔隙形成。
虽然展示的表壳应用采用M 400-4机型打印,但在新平台上达成的缺陷控制水平,让我们看到了它在消费电子行业应用的潜力。
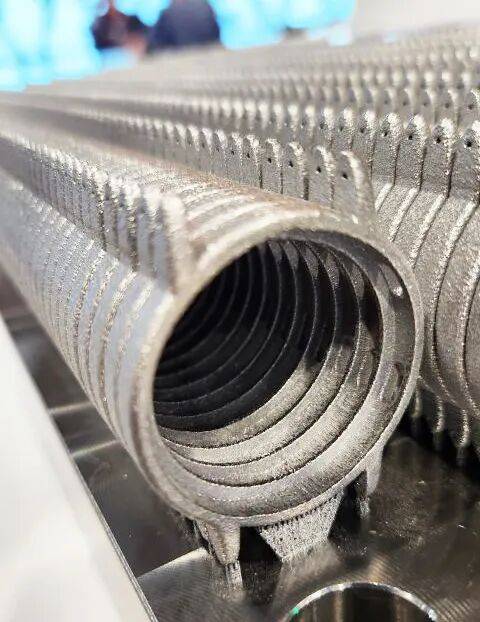
无支撑低角度打印
新工艺实现的另一个突破是钛合金低角度3D打印。
在国内的行业展会上,笔者看到多家设备商展示过满版打印的钛合金表壳,主要分为方形和圆形两类。其中方形表壳通过调整摆放角度可以免加支撑,但对于圆形表壳,仍需要在顶部添加支撑。
而EOS在IMTS展会上展示的圆形钛合金表壳并未见到支撑结构。
EOS指出,其新的钛合金3D打印工艺可支持在25°-30°范围内完全无需支撑就能够可靠打印。
无论对于消费电子还是其他行业应用,这都将减少后处理工作、减少人工投入并降低单件成本,同时还能够缩短后处理周转时间,从而降低总生产成本。
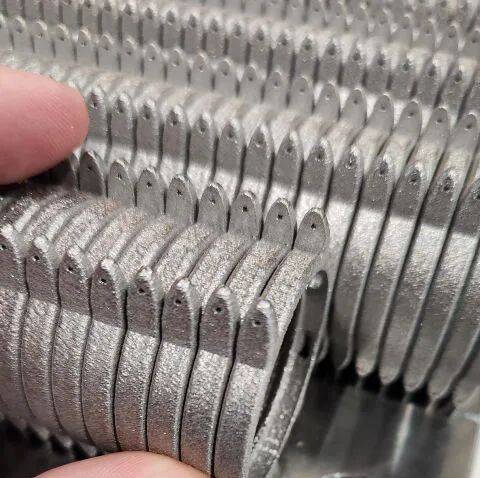
可实现高表面质量打印
就展会展出的钛合金表壳而言,看起来仍需要大量的后处理加工。但其使用的平台并非M4 ONYX,而EOS表示在该平台上优化的钛合金打印工艺可以实现高表面质量。
对于消费电子行业使用的钛合金表壳而言,在复杂的曲面几何结构上保持表面质量的一致性困难重重。新的解决方案不再使用静态参数,而是根据工件的局部悬伸角动态调整激光参数。
该方案的好处是能够保持悬伸特征的熔池稳定并减少过热现象,进而提升表面质量。
此外,这种先进的参数化技术专门针对通常容易积聚热量的朝下表面。由于在传统工艺中,朝上表面本身已较为稳定且对悬垂变化的敏感度较低,因此这种有针对性的调整能带来极为均匀的表面光洁度,从而能够大幅减少精加工的工作量。
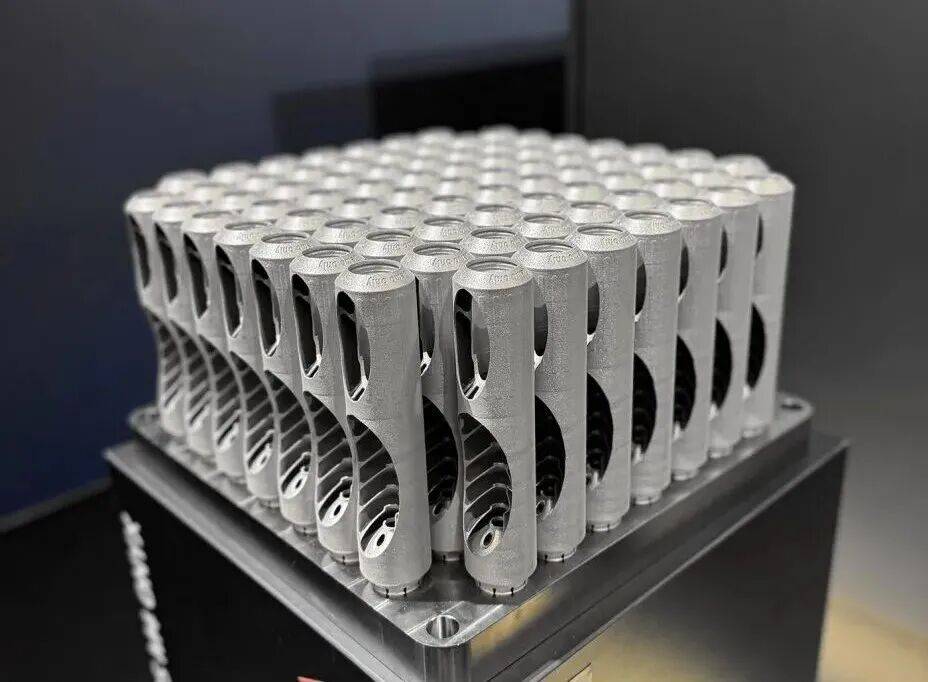
实际生产效率大幅提升
苹果公司在去年其实就已经提到采用60μm层厚打印钛合金表壳,这对于快速打印和精细特征分辨率而言是一个完美平衡。EOS公司本次的钛合金优化工艺也恰好是基于该层厚开发。
对于3D打印的生产效率来说,业界普遍将层厚、扫描间距、扫描速度作为重要的影响因素。
但EOS指出,这种计算方式忽略了激光关闭、振镜镜片在不同扫描矢量之间跳转的无效耗时。这些微秒级的短暂空档不断累积,最终造成理论耗时与真实打印耗时存在巨大差距。对于小型零件而言,越是会出现海量的短扫描路径,从而增加无效跳转时间。
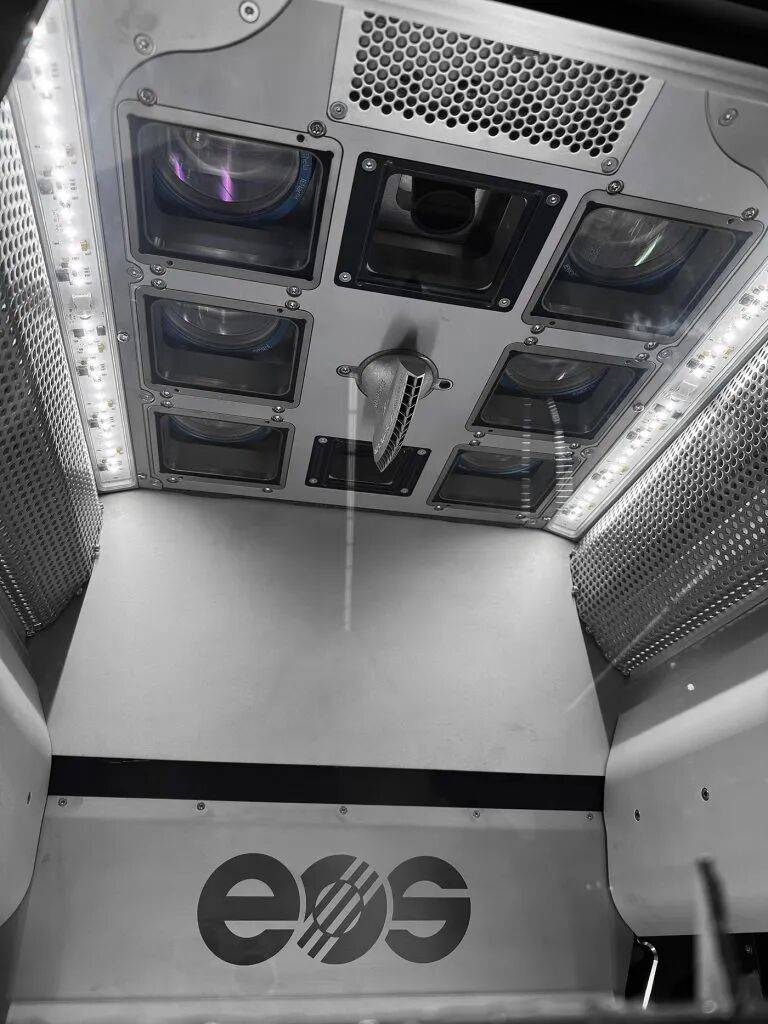
EOS将其M4 ONYX打印平台规划为下一代批量3D打印的主力平台,因此进行了多项重要升级。例如将激光器数量从4台增加为6台,采用新一代振镜扫描系统和智能扫描算法,以及60μm的“黄金层厚”。
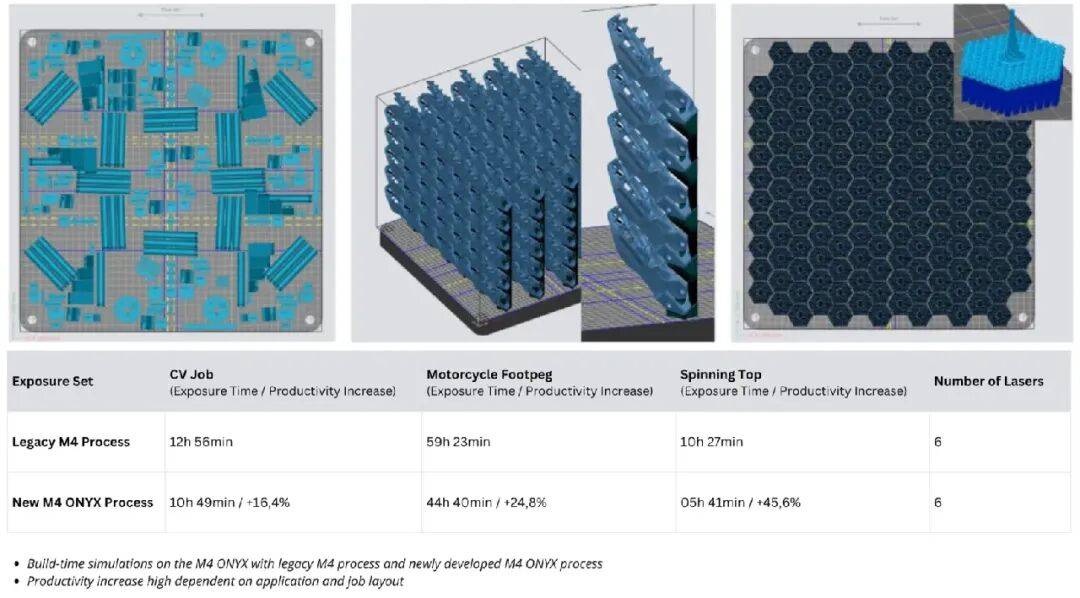
它还给出了一个新旧机器(旧 M4 和新M4 ONYX)打印耗时的仿真对比。其中一个由大量陀螺组成的满版零件与手表表壳最为接近,通过M4 ONYX 的智能曝光排序、减少空扫、缩短跳光耗时,其打印效率提升了45.6%。
END
目前虽没有证据表明EOS参与了苹果钛合金表壳的打印,但其新钛合金打印工艺所取得的效能提升,却能够给国内消费电子产品应用带来一些思路。
除上述工艺进步之外,该公司的智能闭环质量控制以及自动化同样是消费电子行业应用亟需的。
最后,如果EOS公司M4 ONYX的用户将其用于生产钛合金表壳,它会更有竞争力吗?
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#消费电子 #3D打印 #苹果 #表壳