金属3D打印攻克微量级液态硅胶产品稳定量产难题
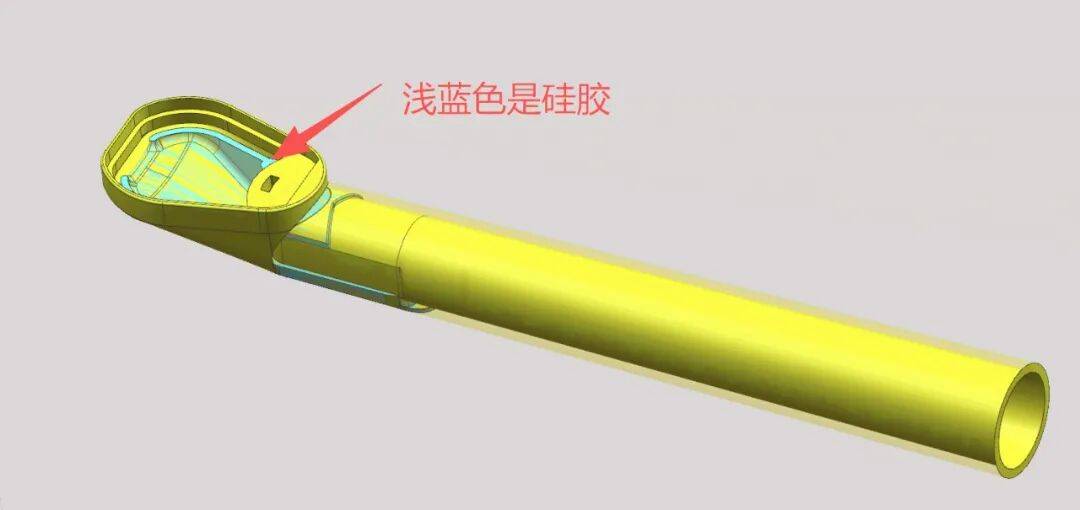
我们在很多产品上都可以看到一条软软的硅胶,如电动牙刷头中部的软胶、智能手表防水接口里的密封胶等,它们通常是液态硅胶。
这种材料手感好、防水密封性强,应用也越来越广。但它也有一个让工厂很头疼的特点:产品本身的材料用量少,成型过程非常难控制,量产稳定性差。
这是由材料的特殊性和传统模具设计不能良好匹配所致,但这一难题终于被3D打印克服——毅速激光通过对模具冷却水路、冷流道进行优化设计,并采用3D打印一体化制造,成功克服微量级硅胶产品的稳定量产难题,并成功用于电动牙刷密封硅胶的量产。
液态硅胶的量产难题
液态硅胶是一种由双组份加热固化的材料,在常温混合时认可流动,一旦升温便迅速交联固化。
这就对模具提出了高要求——输送液态组分的流道要保持低温(通常 15~30 ℃),不能让材料提前凝固;用于成型的型腔要达到高温(150~190 ℃),几秒内就要成型。因此,一套模具就要做到冷热分离。
但传统加工技术很难实现严格的冷热隔开。
首先是冷却水路的加工。传统模具采用机械技工,水路只能走直线,难以贴合封胶面与浇口区,流道区边角与中心存在温差,多腔之间温度不一致,直接表现为腔间重量波动、调机困难。
其次是冷却隔离手段。常见方法是使用钛合金隔热片隔离冷热区,但钛合金导热系数虽低却并非绝热。连续生产时冷区被持续“焐热”,靠近模具一侧的流道段温升,浇口出现残胶凝结,清胶频率随之上升。
第三是密封界面多。冷热交界处密封圈数量多,长期处于高温高压与 液态硅胶高流动性环境下,易老化、溢胶、泄漏,冷却水与硅胶互窜的风险同时存在。
这就导致在连续生产时容易出现很多问题。如浇口处容易结胶、堵胶;流道中液态硅胶在近端和远端的流动阻力不同,直接影响产品材料量;此外,由于硅胶是直接成型在塑料等材质的嵌件上的,会将产品的对应部分放入模具中,该嵌件在高温腔中易变形,从而与模具之间出现缝隙,导致溢胶。
3D打印冷流道技术,让模具实现冷热完全隔离
毅速激光为解决在一套模具中将冷热完全隔开的难题,开发出了随形水路冷流道设计与3D打印一体化制造方案,同时使用新的隔热介质。
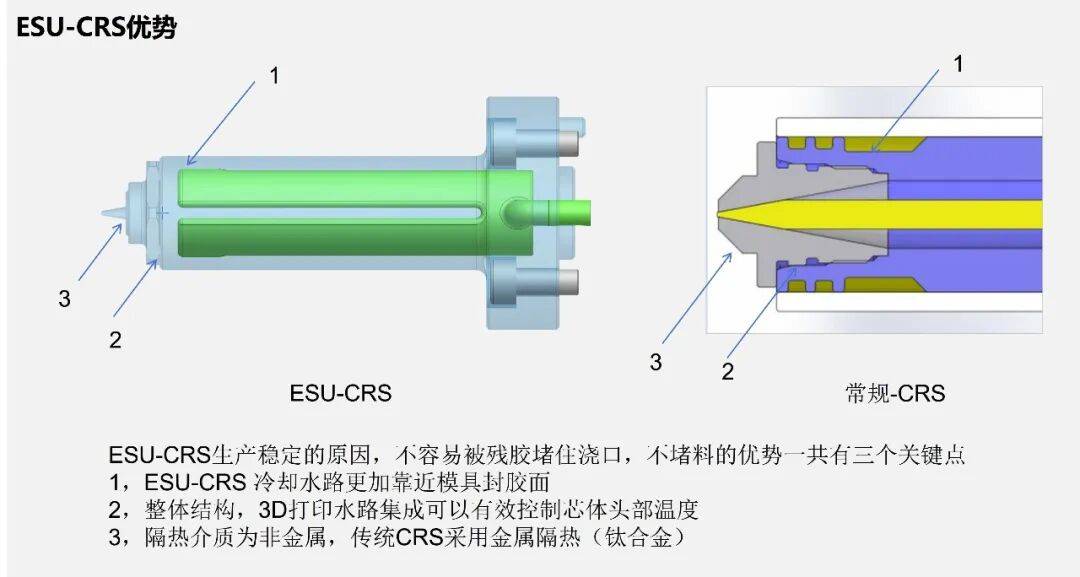
其关键之处在于,在模具流道周围布置随形水路,该水路与流道更贴近且能随流道走向而变化,与传统的机加工直型水路相比,该方案可确保整条流道区温度更均匀,能有效防止液态硅胶预先发生反应。
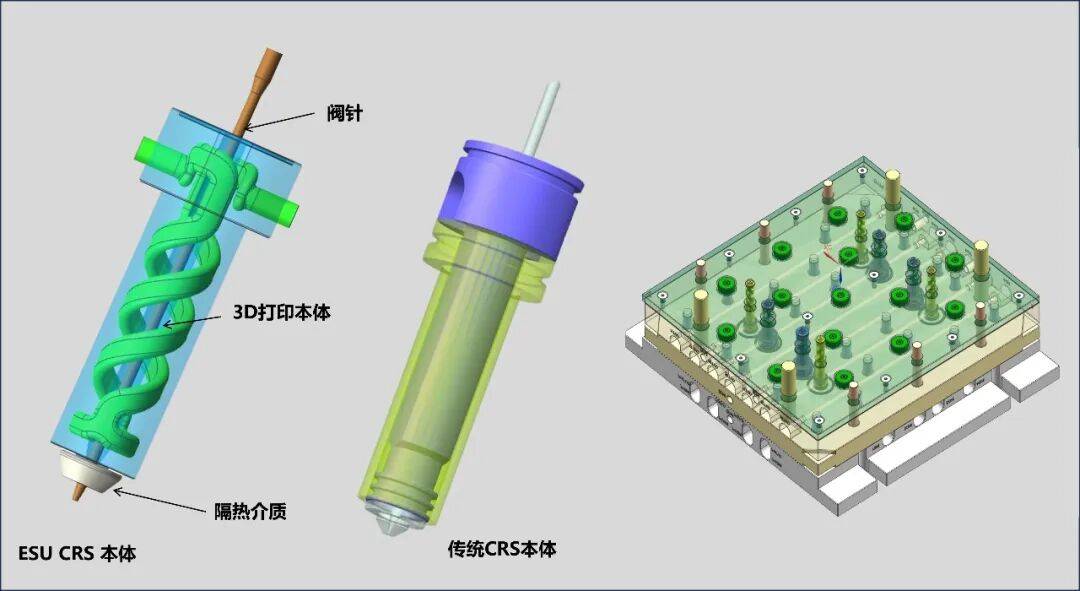 毅速随形水路冷流道与传统冷流道
3D打印能够一体制造出包含流道与随形水路的模具部件,相比传统方案,大量减少了配合面和密封圈的使用数量,使冷却水与硅胶的泄露风险大幅降低。
此外,相比此前使用钛合金隔热介质,毅速激光采用了非金属材质,从机理上却断了型腔高温向冷区的传递。在连续生产中,浇口不易结胶和堵胶。
微量级液态硅胶产品零废料稳定量产
毅速激光开发的这套模具方案被用于电动牙刷刷头处的防水硅胶成型。
该产品采用八腔模具和四条冷流道,每个冷嘴经子流道为两腔输送材料,四个冷嘴为对称布置。进胶控制采用时序阀针,可补偿远端和近端的流动阻力差,让8个腔的进料量一致。
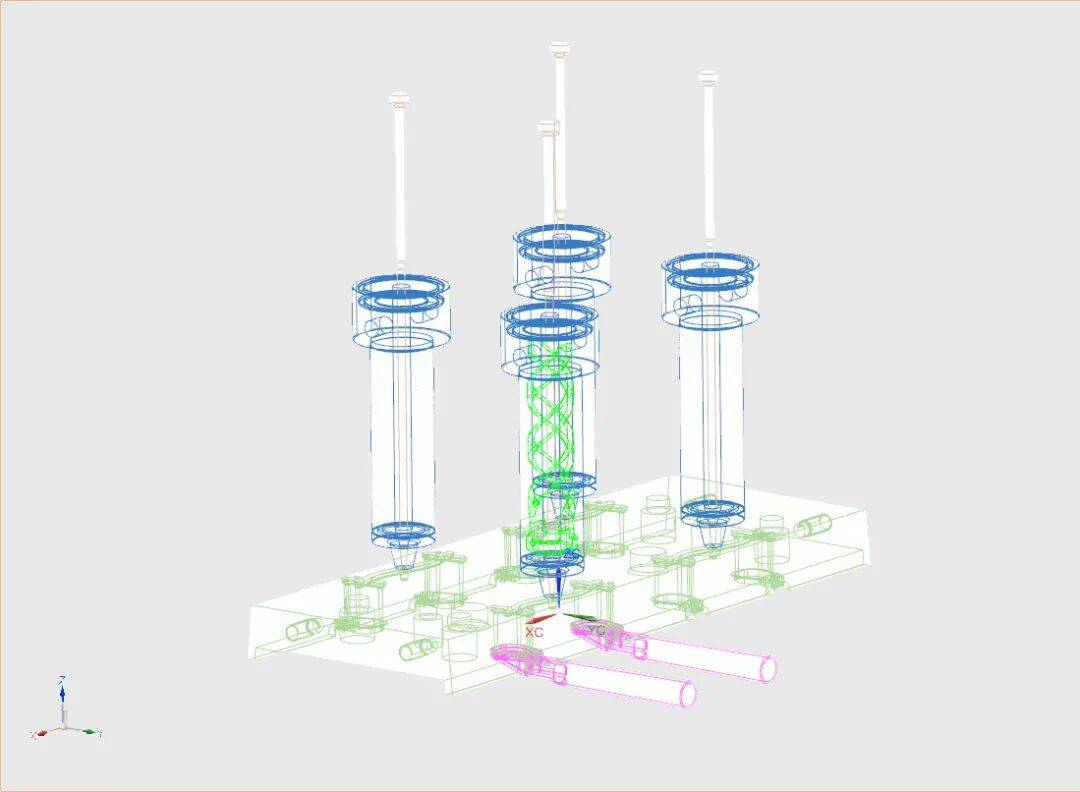
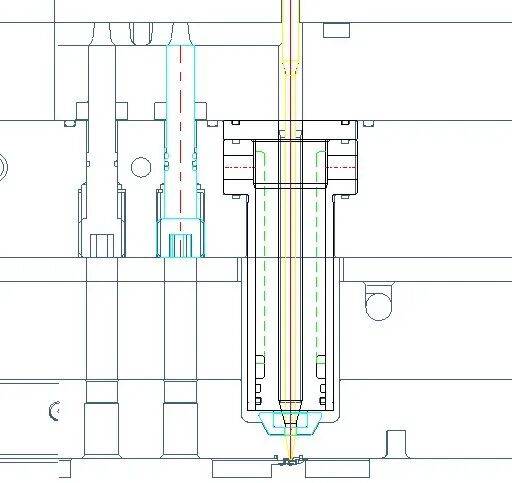
从设计图可以看出,冷流道周围布置了随形水路,其环绕流道分布,无法使用机加手段加工。
对于电动牙刷刷头处的硅胶来说,单件硅胶产品的体积仅0.28cm³,用胶量极少,还要一模8腔,流道内极易出现堵胶,腔间的材料量控制也非常困难。
但毅速激光的这套方案确保了液态硅胶精准注入,不仅使8腔的进料量高度一致,使嵌件的包胶厚度与密封性保持稳定;且流道零废料、浇口不易结胶,这就使清胶和停机的频次大幅降低。此外,该方案所使用的密封件也大量减少,漏胶与漏水的风险也同步降低。

这套方案不仅能用于电动牙刷头硅胶零件的成型,它实际上应对的是一种典型的应用场景——小注射量 + 多腔 + 嵌件 + 高密封要求,如消费电子防水结构件、医疗导管与密封件、汽车电子密封件等都面临同样的模具困境。
金属3D打印的意义在于,让流道系统从“标准件拼装”走向“按零件定制”;对液态硅胶零件的精密成型而言,毅速激光开发的这套方案接下来几年值得关注。
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印