钛合金表壳3D打印中外案例:矢量级功率优化控热+叠放少支撑批产
如高端机械腕表、Apple Watch等的产品,正在成为3D打印新的应用场景。笔者昨日注意到两个非常典型的案例,可以将其放在一起分析。
其中,Autodesk刚刚公开了英国制表商Apiar利用其Fusion开发平台,完成从设计到制造的过程。其中提到的一项被称之为“矢量级功率优化”的功能,非常值得关注。
另一个案例来自汉邦激光,其于日前公开的一个案例,体现了通过多激光设备以及高效率利用打印空间、少支撑设计来实现表壳批量生产的过程。

Apiar金属3D打印表壳的过程
Autodesk Fusion是一个端到端的平台,Apiar使用该平台完成了腕表的协同设计、仿真验证、钛合金3D打印工艺规划与五轴加工模拟等环节。
1.设计与仿真
Apiar的Ti1.0 Crystalline Ice腕表的设计文件包含100多个实体,实体之间有很多关联尺寸、装配关系和后续加工路径,几何复杂度很高。
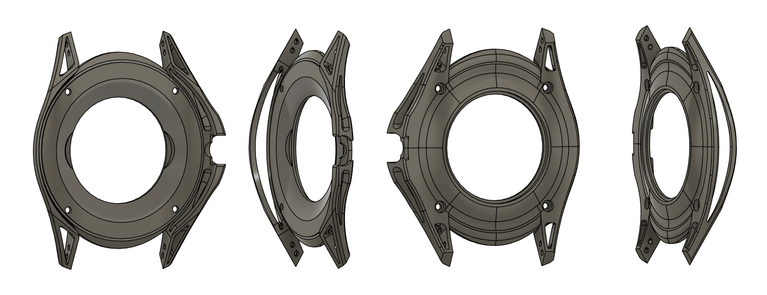
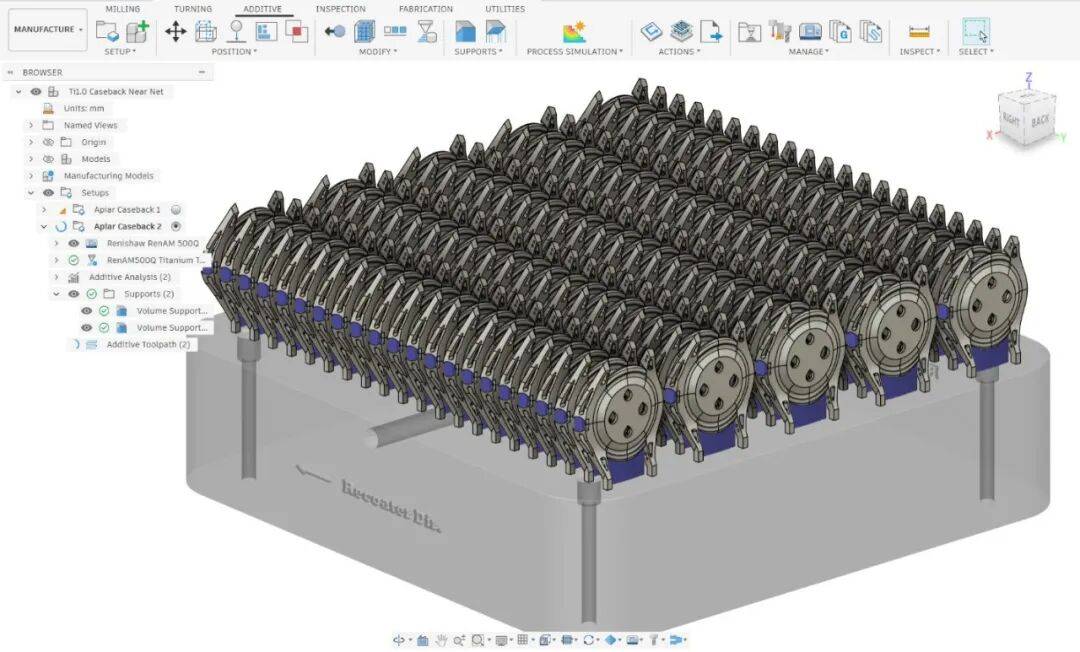
这款手表的表壳底盖、中壳和表扣都通过钛合金3D打印制造。而在打印之前,需要先进行仿真,包括打印方向、薄壁结构以及打印过程设置等。
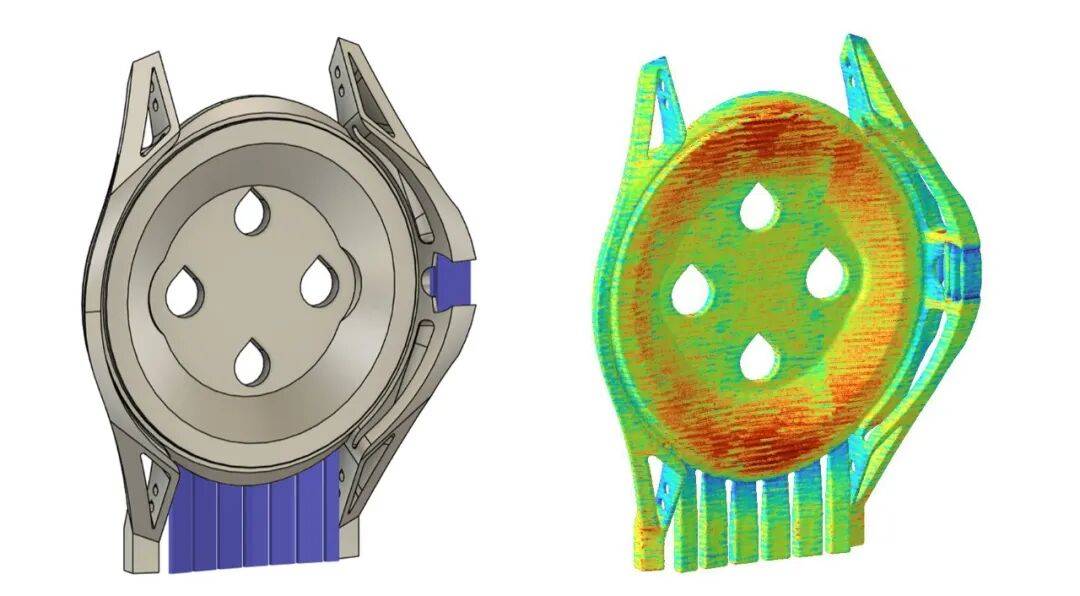
仿真过程可以优化打印质量、减少支撑、避免热应力问题,同时也确保薄壁结构能够顺利成形、避免零件缺陷。不过,对于表壳这类零件来说,支撑通常难以完全避免。
2.零件打印:矢量级功率优化
零件打印是在Renishaw 500Q上进行,表壳的排版尽可能密集,来最大限度的提高打印效率,但打印过程却又不是使用的厂商的标准配置。
Autodesk指出,Fusion软件内置了众多设备厂商的构建样式,且均经过测试可以直接使用。在该案例中,零件打印使用了一项称之为“矢量级功率优化”的新功能。
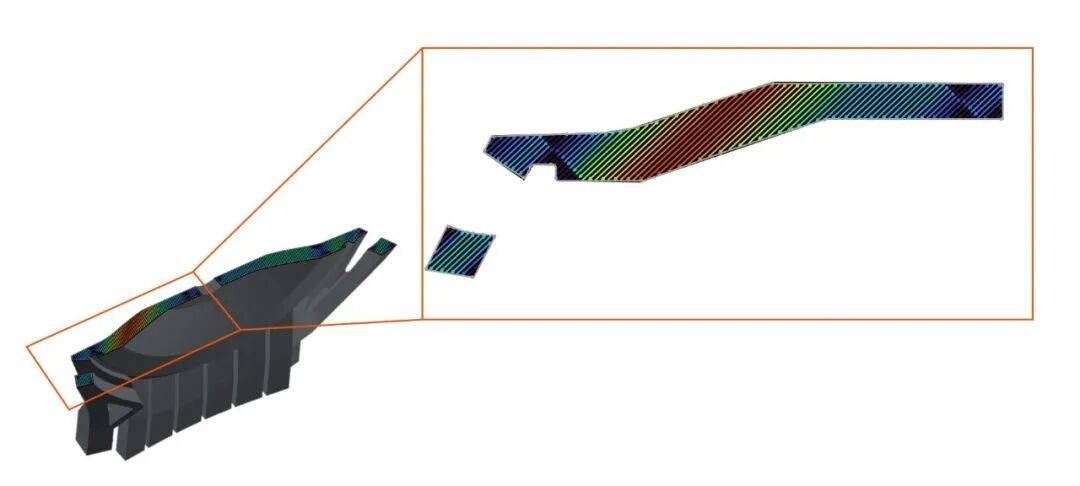
经笔者查询,该功能是激光粉末床熔融3D打印中的一项逐点精细控制策略,它并不对整个零件或整层使用同一的激光功率,而是针对每一条扫描矢量,单独计算并设定最合适的激光功率。
在激光扫描过程中,激光会沿一系列平行的矢量路径扫过,零件不同区域的散热特点差异很大,薄壁、尖角、悬垂等区域,热量容易积聚,导致熔池过热。如果全程使用固定功率,容易产生变形、孔隙或残余应力。
矢量级功率优化是在打印每条矢量之前,先预测该处的底层温度,然后动态的调整这条矢量上的激光功率。目标是让熔池宽度和深度保持稳定,避免局部热量失控。
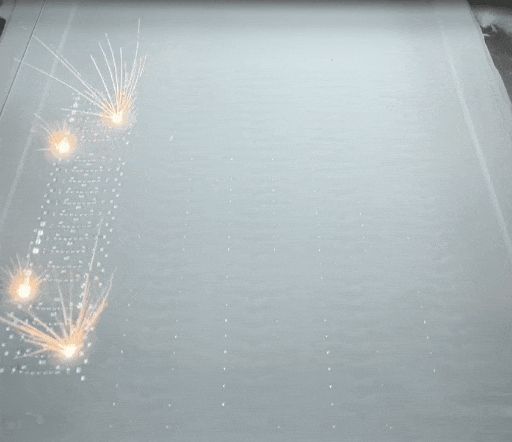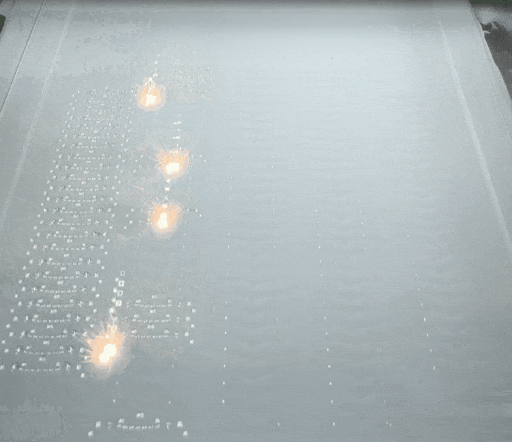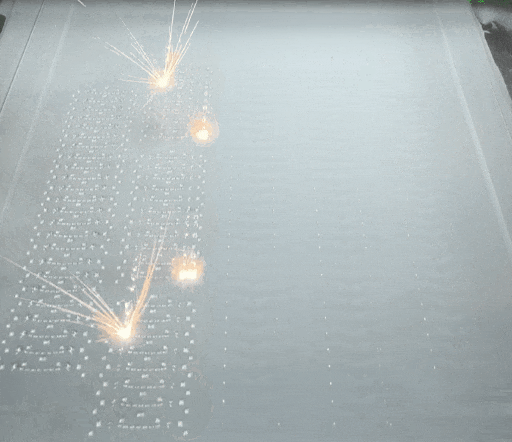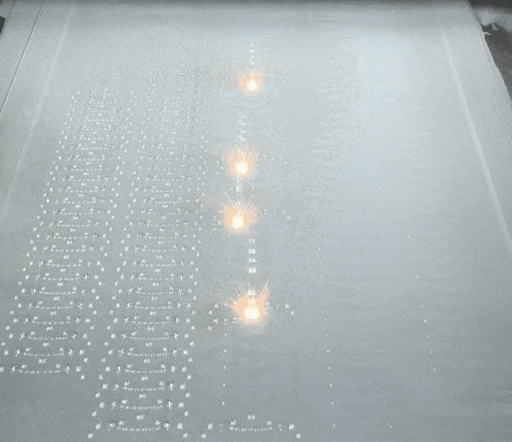
对于Autodesk Fusion软件来说,这项功能被集成在了ATU独立工具中。它带有JavaScript接口,可用于创建和调整构建的样式。此优化功能可逐个矢量地调整功率级别,从而降低可能导致构建失败和零件缺陷的热应力。
3.减材加工、抛光与组装
3D打印的表壳等零件还需要进行减材加工。像表壳后盖这样复杂的零件,可能需要 40 条或更多条独立的刀具路径。
所有腕表部件制造完成后,最后一道工序是手工抛光和组装。
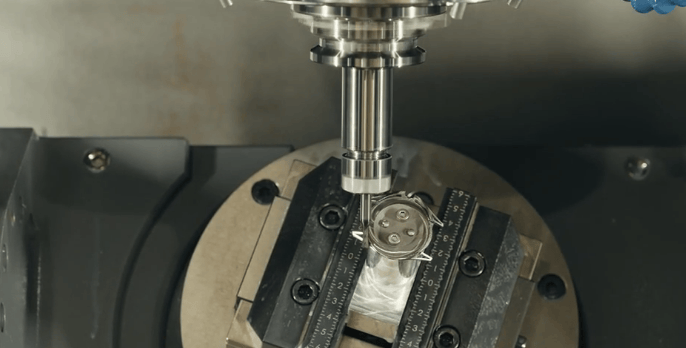
表壳需经过多道工序的手工精修,首先对整个表壳进行微喷砂处理,使钛金属呈现哑光质感。表壳侧面轮廓经过精密研磨,呈现出细腻的拉丝效果,表耳处的顶部倒角也要经过研磨和高度抛光。最后,专业制表师将机芯组装到手表上。
汉邦激光钛合金表壳3D打印批产应用
不久前,汉邦激光介绍了该公司金属3D打印表壳批量生产的案例。
基于HBD P400,通过多层密集排布,单批次能够直接打印出1548件表壳。总耗时仅84小时,相当于每个表壳加工时间仅195秒。
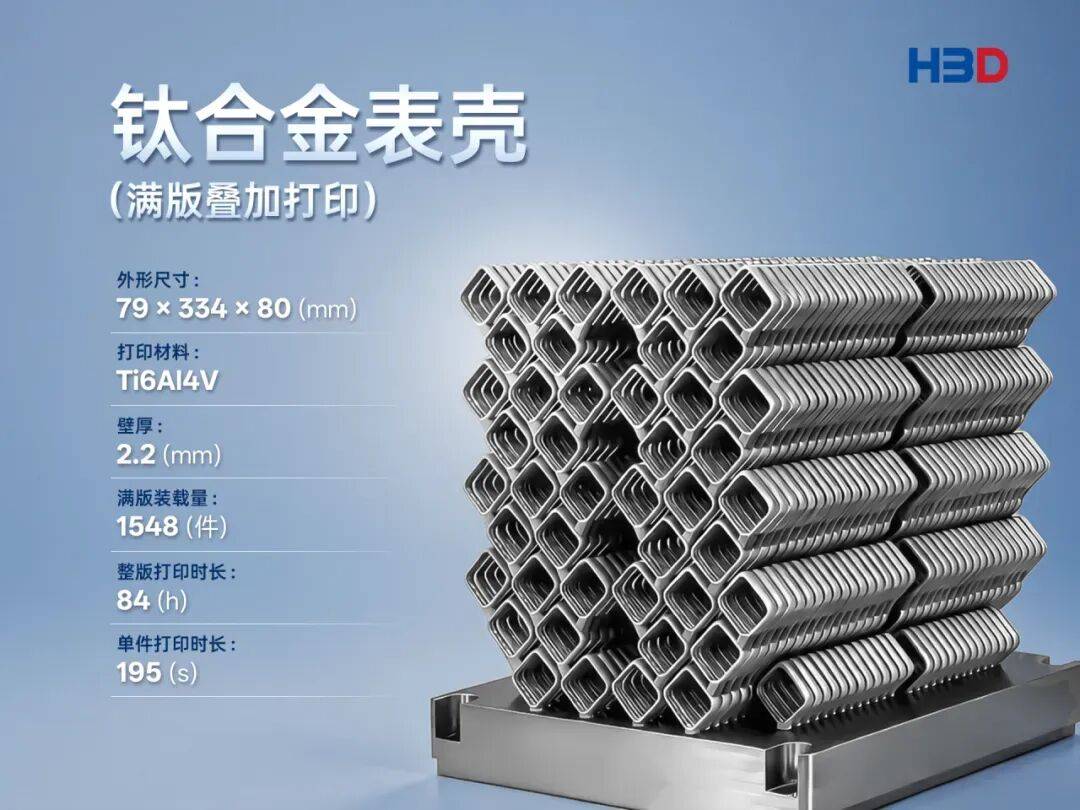
效率提升的关键在于叠放排版。笔者查询到,HBD P400的打印尺寸为350×400×400mm,从给出的图示可以看出,该产品在打印时排布了9层,对打印空间实现了充分利用。

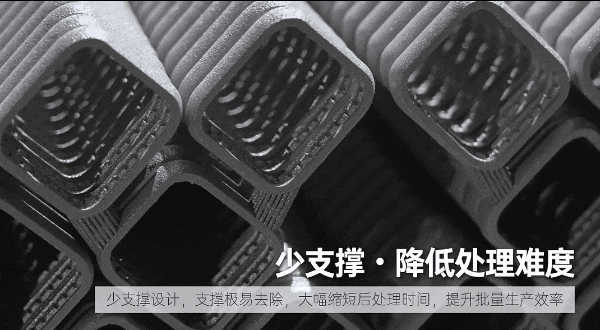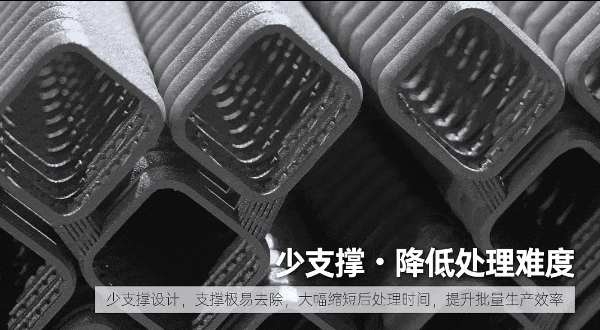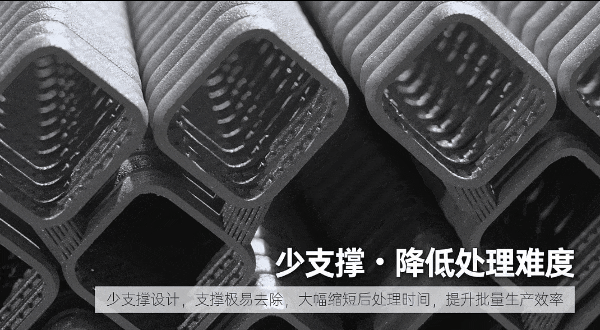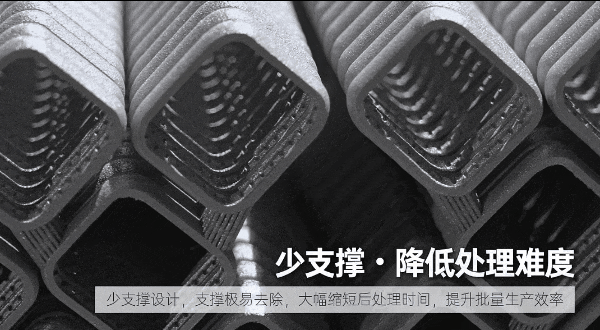
另一个值得关注的要点是表壳的摆放方式,充分考虑了打印成功率与支撑的易去除性。对于消费电子产品而言,更少的后处理,将直接反映在成本上。这种少支撑的设计,使后续去除与表面打磨工作量大幅减少,使整条生产流程更加高效。
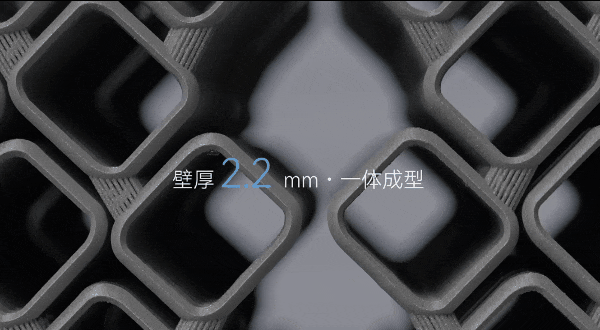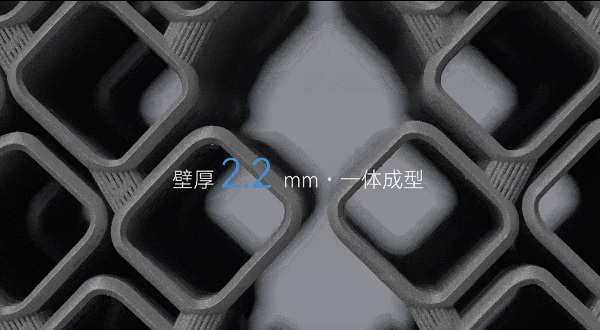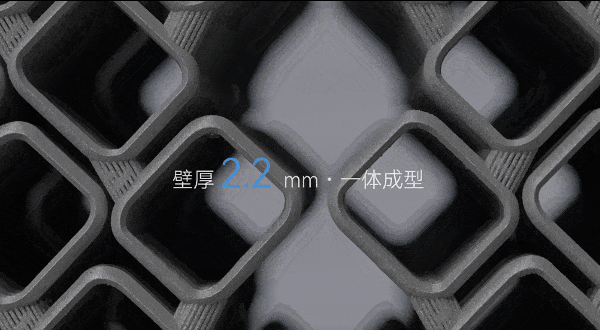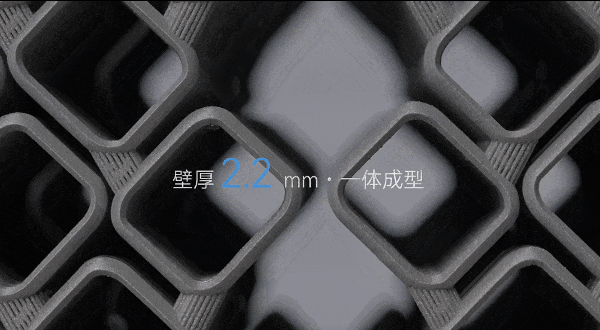
在落地应用方面,汉邦激光与拥有90年钟表制造经验的中南集团达成了合作,并已实现两款腕表的开发——包括表带采用联锁单元一体打印成型的“钛旭”,以及表壳采用拓扑优化网格结构的“粼心”。
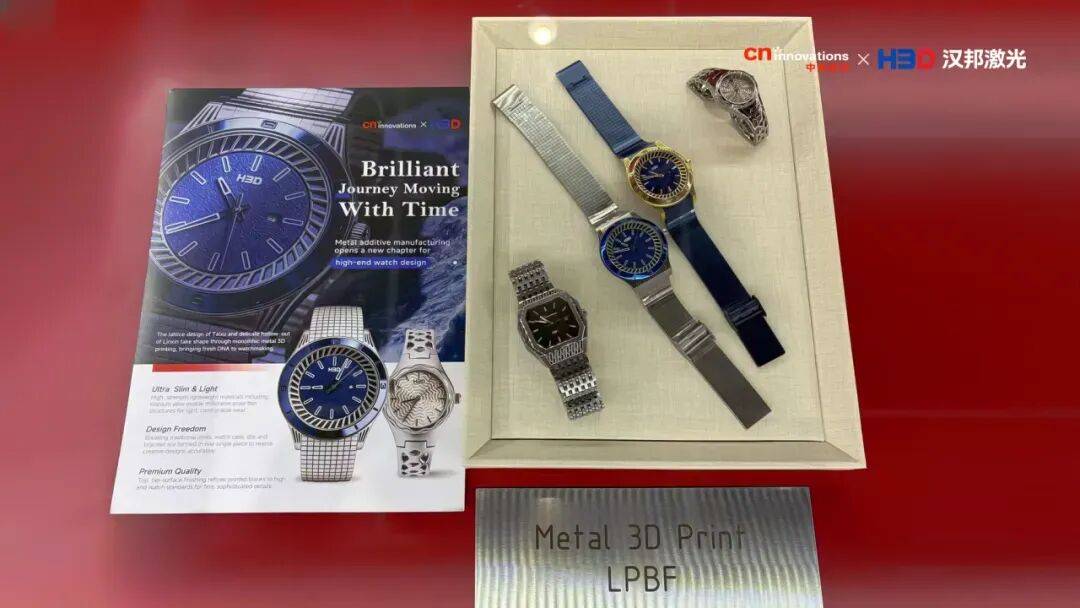
目前,手表已成为消费电子产品3D打印应用的一条重要方向。开发商的每一项有价值的优化,包括支撑设计更少、空间利用率更高、表面质量更高,都会给产品后续加工带来实实在在的影响。
通过Autodesk给出的案例介绍,我们了解到在表壳这类消费电子应用场景中,金属3D打印具体在怎样应用。而国内汉邦激光,则给出了一条批量打印的高效路径。
最后,在金属3D打印工艺方面,本文提到的“矢量级功率优化”,值得进一步关注。
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印