荷兰用户借助复志科技SLS 3D打印机实现定制鞋垫批量生产
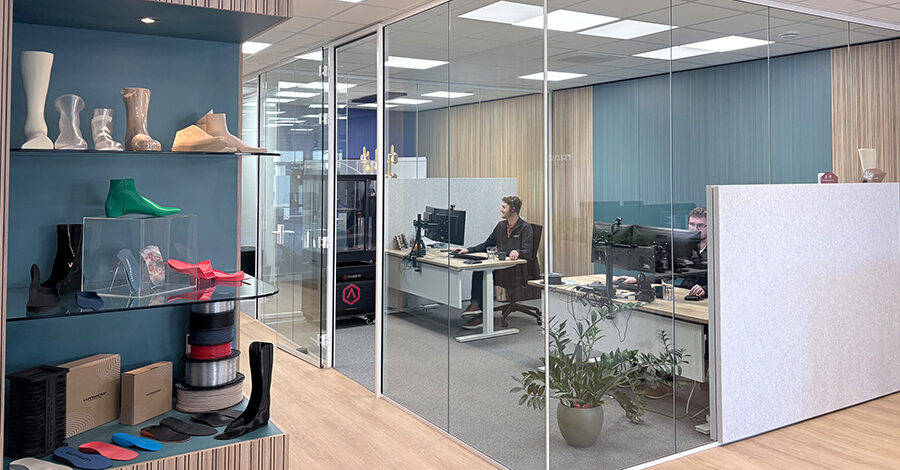
LutraCAD 是一家来自荷兰的软件解决方案提供商,主要服务于矫形器与假肢市场。其专业软件覆盖定制鞋垫、鞋楦、中底及相关矫形产品的设计与生产,帮助客户建立面向个体需求的数字化工作流。
自2016年起,LutraCAD 开始探索如何将3D打印引入客户的生产流程,并先后评估了熔融沉积成型(FFF)、光固化成型(SLA)和选择性激光烧结(SLS)等增材制造技术。
在早期阶段,FFF 凭借较低的应用门槛和相对简便的部署方式,成为团队重点尝试的工艺。随着客户对硬壳鞋垫质量和生产效率的要求提高,LutraCAD 需要进一步解决三个问题:如何获得更好的表面质量,如何生产更薄的鞋垫结构,以及如何减少批量生产过程中的人工介入。
为何原有生产方式难以继续扩展?
LutraCAD 此前主要使用 FFF打印技术和铣削生产鞋垫。两种工艺分别满足了不同阶段的需求,但在扩大定制鞋垫生产时,也面临不同的限制。
1. FFF的产品与效率限制
在 LutraCAD 的应用场景中,FFF打印技术能够支持早期开发,但随着生产要求提高,其局限逐渐显现:
- 鞋垫表面质量难以满足后续要求;
- 可实现的鞋垫厚度受到限制;
- 批量生产效率难以进一步提高;
- 打印过程中仍需操作人员定期检查设备。
此前使用 FFF 打印时,LutraCAD 的操作人员需要每隔数小时检查一次设备运行状态。
2. 铣削依赖频繁的人工操作
铣削生产需要操作人员频繁检查设备、去除多余材料、完成多道后处理,并整理鞋垫进行交付前准备。
在 LutraCAD 原有的铣削流程中,操作人员大约每20分钟就需要进行一次人工干预。
3. 铣削产生较多材料废料
在原有铣削流程中,材料块约有80%–90%会在加工过程中成为废料。
为何选择 SLS 生产定制鞋垫?
经过对不同增材制造技术的测试,LutraCAD 将 SLS 的价值归纳为以下三个方面:
- 改善表面质量和薄壁设计
与原有 FFF 流程相比,SLS 能够提供更符合 LutraCAD 需求的表面质量,并支持更薄的鞋垫设计。
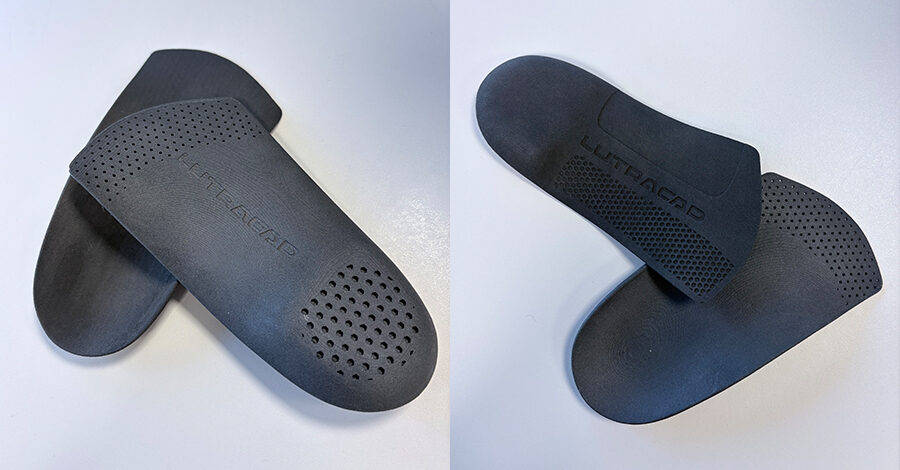
鞋垫厚度不仅影响产品整体尺寸,也与不同区域的柔韧性和支撑特征有关。SLS 与 PA11 的组合,使 LutraCAD 能够在设计阶段调整鞋垫不同区域的厚度。
- 在同一粉床内完成批量生产
SLS 打印不需要为每个零件增加独立支撑结构,多个鞋垫可以在同一构建空间内进行排布。
使用 RMS220 SLS打印机后,LutraCAD 单次构建可生产20–25双鞋垫。打印任务可以在夜间运行,次日完成整批构建,再进入清粉和必要的交付前处理。
实际产量会受到鞋垫尺寸、模型排布和打印参数等因素影响。
- 优化原有材料使用方式
铣削通过去除材料形成最终产品,而 SLS 利用粉末逐层构建零件。构建过程中未烧结的粉末可以按照相应工艺要求用于后续生产。
为何选择Raise3D RMS220?
在引入 SLS 技术之前,LutraCAD 已经使用 Raise3D FFF打印机多年。既有的设备使用经验以及与 Raise3D 团队的合作,为其进一步评估 RMS220 提供了基础。
在选择 SLS 设备时,LutraCAD 重点考虑:
- 对 Raise3D 团队及设备可靠性的信任;
- 构建空间是否适合定制鞋垫批量排布;
- 打印速度能否支持日常生产;
- 软件、材料和设备能否组成完整工作流;
- 解决方案提供方能否提供持续支持。
对 LutraCAD 来说,RMS220 不只是一台独立的 SLS 设备,而是其扩展定制鞋垫生产能力的平台。
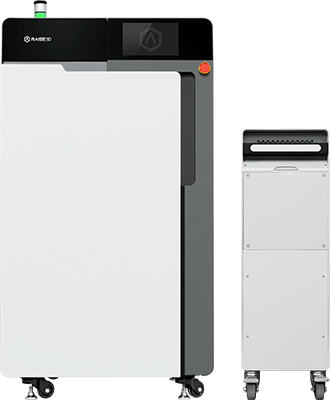
Raise3D RMS220
工业级选择性激光烧结 SLS 3D打印机,兼具灵活生产与高成本效益,专为中小型打印服务打造的工业级生产解决方案。
RMS220 如何进入鞋垫生产流程?
LutraCAD 的 RMS220 工作流围绕批量构建展开,主要包括五个步骤:
- 根据不同需求完成鞋垫设计,并将模型导入 ideaMaker;
- 将多个不同设计的鞋垫安排在同一个构建任务中;
- 在 ideaMaker 中完成构建密度调整和打印参数设置;
- 利用夜间时段完成批量打印;
- 完成清粉和必要的交付前处理。
使用 RMS220 后,LutraCAD 单次构建可生产20–25双定制鞋垫。
从铣削转向SLS,生产流程发生了什么变化?
1. 减少设备运行期间的人工介入
RMS220 支持夜间批量构建,不再需要操作人员在设备运行期间持续进行高频干预。
LutraCAD 可以实现:
- 夜间批量生产;
- 减少设备运行期间的人工检查;
- 简化打印后的处理流程;
- 更明确地规划每日产出。
2. 简化打印后的处理流程
使用 RMS220 打印的鞋垫在完成构建后,主要进入清粉和必要的交付前处理。与原铣削流程相比,新的工作流减少了大量材料去除和整理环节。
3. 改善材料使用方式
SLS 不再通过大量去除材料形成鞋垫,而是使用粉末逐层构建零件。部分未烧结粉末还可以按照相应工艺要求用于后续生产。
为何选择 Raise3D PA11?
根据 LutraCAD 的应用反馈,Raise3D PA11 的主要特点包括:
- 在柔韧性与刚性之间提供适合鞋垫设计的平衡;
- 具有较高的断裂伸长率;
- 能够支持较薄的鞋垫结构;
- 可以通过厚度变化调整不同区域的柔韧程度。
不同几何形状和局部厚度的鞋垫,可以安排在同一次 SLS 构建中,在保留个性化设计的同时组织批量生产。
ideaMaker 如何连接 FFF 与 SLS打印技术?
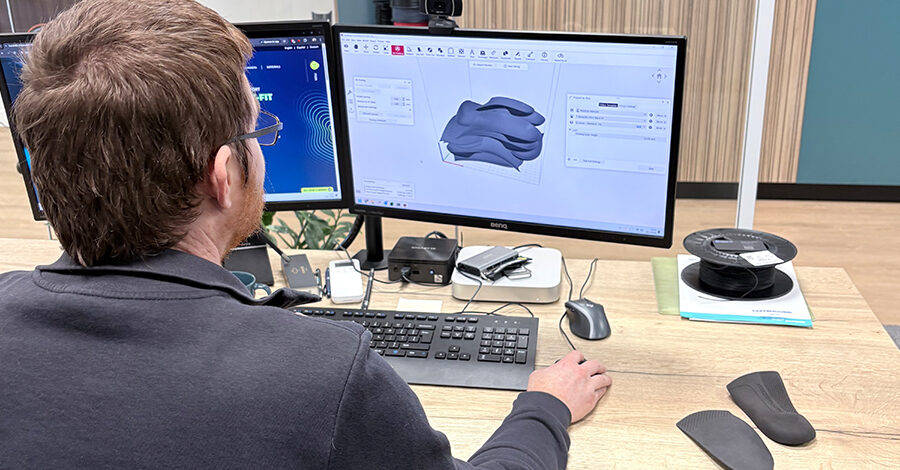
LutraCAD 同时使用 ideaMaker 管理 FFF 和 SLS 的生产准备工作。在 RMS220 工作流中,ideaMaker 用于:
- 导入定制鞋垫模型;
- 对多个鞋垫进行构建排布;
- 调整构建密度;
- 设置和管理打印参数;
- 准备 RMS220 打印任务。
在同一个软件体系内增加 SLS 工艺,有助于减少额外的软件切换和学习成本。
从单件制造走向可规划的批量产出
在正式实施前,LutraCAD 作为早期用户对 RMS220 进行了数周试用。
根据 LutraCAD 的反馈,RMS220 操作较为简便,能够支持日常运行,并在试用期间保持一致的打印质量。
更重要的变化不只体现在某一双鞋垫上,而是生产组织方式的改变:
- 多双不同设计的鞋垫可以集中在同一次构建中;
- 夜间打印减少工作时段内的设备看护;
- 单次构建20–25双,为每日产出提供更明确的规划基础;
- 从铣削转向粉末逐层构建,改变了原有材料去除方式;
- FFF 和 SLS 可以在同一软件体系内完成生产准备。
未来展望:借助 SLS 扩展材料和应用范围
LutraCAD 将RMS220 SLS 打印机视为长期发展的生产平台。其后续关注方向包括:
- 获取更多材料选择;
- 提高粉末混合自动化程度;
- 引入能够辅助调整打印参数的智能功能;
- 扩大定制鞋垫生产;
- 探索其他矫形和功能性产品应用。
RMS220 已帮助 LutraCAD 将定制鞋垫生产从技术测试,推进到以批量构建、夜间运行和数字化排布为核心的生产流程。