工艺-3D打印技术参考-(第121页)    

分类

  • 生物医疗领域使用陶瓷3D打印面临的挑战

    生物医疗领域使用陶瓷3D打印面临的挑战

    陶瓷材料在生物医学领域具有极大的吸引力,它们易于灭菌且具有较高的机械强度和耐磨性,在植入体内后也并不会引发过敏,具有生物惰性和较低的导热性,在CT或磁共振成像(MRI)中更不会产生伪影。 3D打印可以实现针对患者的解决方案,包括可吸收和永久性植入物、牙科植入物、牙冠和牙桥、医疗设备部件和手术工具等。骨骼本身可以被认为是高级的陶瓷基复合材料,原则上可以通过3D打印制造。实验表明,这种3D打印的人工骨具有高度的骨再生能力,甚至可以作为液体生物制剂的载体。 当前生物医学应用的重点是新结构,而不是新材料。与传统制造的钛和聚醚醚酮(PEEK)相比,由于减少了机械加工,因此可以预见到3D打印可以减少手术的复杂性,改善植入物的生物学反应并降低成本。 3D打印的陶瓷植入物 当前生物医疗领域使用陶瓷3D打印面临的挑战 医疗行业面临的挑战是需要验证3D打印生产的陶瓷零件。实际上,对于任何临床上可接受的生物材料,都必须满足几个要求:细胞相容性、生物相容性,功能性、手术友好性、可制造性以及成本效益和监管接受度。 生物陶瓷广泛使用3D打印技术的主要障碍包括: ▪ 要求临床医生在制造的所有阶段都参与进来;▪制造过程相对缓慢;▪3D打印的零件需要标准和协议来鉴定和验证;▪对每个零件都有检查的要求。在开发和修改标准方面需要付出巨大的努力,而这些标准应建立在与国际标准组织和药品监督管理部门的合作以及整个生产验证的基础上。然而,到目前为止甚至没有关于生物墨水的通用定义,如生物墨水是否必须包含细胞。 对于零件检验, CT的使用和解释存在疑问,而CT已成为3D打印零件缺陷检测的重要工具。具体问题包括陶瓷中可发现的缺陷类型、使用CT将3D打印生产的零件与其他成形技术进行比较的方法/协议,以及验证关键缺陷尺寸和形状等特征的标准。为了有效的验证,3D打印制造商和用户需要掌握计量指导和标准,以及更好地将陶瓷、3D打印和医疗器械设计整合起来,临床医生也须积极参与3D打印陶瓷产品的开发和验证。 生物陶瓷3D打印的材料种类 1. 羟基磷灰石 羟基磷灰石( HA) 作为骨骼、牙齿的主要无机成分,并在各种组织和细胞之间表现出优异的生物相容性,使其成为应用广泛的人工骨替代材料。但HA强度低、脆性大、易碎,因而对HA制件抗压性、增韧性等力学性能的研究也从未间断。当前实验已经验证了3D打印制备的多孔羟基磷灰石植入人体具备可行性,制件的抗压强度和孔径要求满足作为植入体的要求,且能够实现细胞的粘附和生长。 3D打印的羟基磷灰石(HA)植入物 2. 磷酸三钙 磷酸三钙( TCP)具有良好的生物相容性和可降解性,是目前应用比较多的人体硬组织修复材料和骨组织工程支架材料,但通常由外科医生从实体块手动雕刻成所需的植入物形状。国外Particle3D公司使用由磷酸三钙粉末和脂肪酸制成的“生物墨水”,进行相关植入物的直接打印,通过猪和小鼠的试验显示,在短短八周后,植入物中就出现了新的骨髓和血管。 Particle3D打印的β-TCP植入物 3. 氧化锆 3D打印义齿所使用的陶瓷材料通常是氧化锆,经过对患者牙模的数字化扫描与建模、三维设计、3D打印、脱脂烧结、上釉等工艺加工而成。这种氧化锆义齿的尺寸精度和通透性都较高。国内有公司利用陶瓷3D打印技术制作出氧化锆陶瓷义齿和全冠,产品在2017年通过我国药品监管部门的机械性能和生物学检验,获得上市许可。 3D打印的氧化锆陶瓷牙冠 在医疗中应用陶瓷还有氧化铝、氮化硅等,可用于生产永久性植入物及义齿等医疗器械,目前也已可以通过3D打印进行制造。 生物陶瓷3D打印的应用案例 1. 心脏起搏器泵 维也纳科技大学和维也纳医科大学的研究人员选择LCM 工艺作为心脏起搏器泵的制造方法。研究项目专注于心内泵的生产,该心脏泵旨在支持手术(如心脏病发作)后心脏的抽吸能力,以在关键的愈合阶段缓解心脏压力。 由高纯度氧化铝制成的心脏起搏器泵的部件(注:图中部件比实际放大了10倍以上) 2. 定制接骨板 林茨开普勒大学医院的项目是应用LCM工艺生产患者特异性骨缝合板。骨缝合板用于手术修复骨折部位,以便将骨折端固定在一起,同时固定骨折部位。传统产品由金属材料制成,并且必须由外科医生在手术室中适当弯曲调整。通过3D打印技术就可以生产适合于患者自身的接骨板,大大缩短了操作时间。同时,与常规使用的材料(如钛合金)相比,使用具有高耐磨性和最高弹性的氧化锆可以防止金属颗粒的磨损。   3D打印的陶瓷定制接骨板   3. 用于骨增强的可再吸收植入物 严重创伤或肿瘤切除后的骨替换仍然是医生的主要挑战。一方面,需要尽快恢复骨骼的稳定性和保护功能,另一方面应实现对身体自身骨细胞的良好愈合和定植。为此目的,使用可生物吸收的陶瓷(如磷酸三钙),可以制造患者个性化植入物,例如用于严重颅脑损伤后的颅骨植入物、用于骨结构的支架。这是由奥地利组织再生机构、路德维希玻尔兹曼实验研究所、临床创伤学/ AUVA联合研发项目。 由磷酸三钙制成的植入物,在插入牙科植入物之前进行颌骨增强 用于治疗骨缺损的磷酸三钙颅骨植入物 2018年2月,西京医院骨科开展了3D打印支架长段骨缺损修复的临床试验。3D打印支架由西安点云生物科技有限公司采用无丝3D打印技术为患者量身定制,材料为生物相容性的陶瓷复合材料,能够在诱导患者自身新骨生成的同时逐渐降解,最终被患者的新生骨组织完全替代,无需二次手术取出,降低植入物在体内长期存在的潜在风险。 中国科学院深圳先进技术研究院医工所转化医学研究与发展中心利用先进的低温3D打印技术,制备了乙交酯-丙交酯共聚物/磷酸三钙可降解多孔支架,通过3D打印赋予此产品理想的促成骨仿生结构,孔隙之间具有很高的连通率,这种结构特征在组织学具有理想的骨传导作用,可提高骨细胞粘附、增殖和迁移,促进骨组织的生长。 欢迎转发 主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.航空航天领域应用陶瓷3D打印面临的挑战 2.现在及未来,那些将受益于陶瓷3D打印的行业 3.Fraunhofer开发多材料喷射系统:可同时打印陶瓷、金属等四种材料 4.陶瓷3D打印技术汇总
  • 超制造预期12个月,毅力号火星车的3D打印组件制造有多困难

    超制造预期12个月,毅力号火星车的3D打印组件制造有多困难

    截至2021年1月3日,中国“天问一号”火星探测器飞行里程已突破4亿公里,按计划将在一个多月后实施近火制动,进入环火轨道,准备着陆火星。而美国"毅力号"探测器,则规划于2021年2月18日上岸火星。两枚探测器对3D打印技术的应用都是规模性的,此前已有报道“天问一号”安装使用了超过100个3D打印定制的零部件,其中包含相当数量的金属3D打印零件。"毅力号"上采用的金属3D打印零件也有11个,本期我们介绍的重点就是其中5个金属零件的制造过程,它们的制造时间超过预期12个月,攻关团队获得了丰富的经验教训,同时也认识到即使是增材制造也面临着可制造性的挑战。X射线光谱仪(PIXL)位于毅力号2米长机械臂的末端不考虑制造可能性,全力优化设计在毅力号火星探测器上,NASA使用精密X射线光谱仪(PIXL)帮助寻找岩石中古代微生物的生命迹象。其位于毅力号2米长机械臂的末端,如饭盒一般大小,是火星车上的七种仪器之一。航天器任何结构的设计都需要承受发射时的超重,对于毅力号来说也是如此,而且它还要经受硬着陆以及火星巨大的温差导致的金属膨胀和收缩。对于PIXL来说,其外壳结构设计必须能够承受这些冲击。NASA喷气推进实验室(JPL)的工程师在设计仪器套件时,就将100%的精力集中在组件的功能上,并没有考虑在传统技术下的制造可能性。在团队确定了实现所需功能的最佳设计后,他们才考虑如何生产组件,而最终发现,这些设计的某些特征只能通过3D打印技术予以实现。PIXL安装在悬臂的末端,将用于分析火星表面岩石的化学成分X射线光谱仪(PIXL)的外壳结构共由五个3D打印件组成X射线光谱仪的外壳结构共由五个3D打印件组成:大尺寸薄壁前盖、纵深薄壁后盖、具有空心箱形梁结构的安装框架,以及用于X光机的工作台和工作台支架,均是空心薄壁结构。这些零件的壁厚在1-1.1毫米之间,复杂的表面在某些区域向外凸出,而在其他区域则向内凹进,保证PIXL实验包内外的仪器保持间隙。NASA要求供应商交付至少三套产品,一套飞行组件、一套试验台组件以及一套或多套附加组件,以供进行破坏性试验分析。所有组件都必须保持在最大绝对重量以下,否则探测器将无法发射。关键仪器上的任何超重部件都可能导致其他实验失败,因此在权衡整个过程中可能的设计变更时,质量管理一直是头等大事。PIXL外壳由五个3D打印组件组成美国Carpenter Additive公司通过增材和减材生产技术以及创新的表面处理技术,为关键的PIXL组件制定了生产计划。为了制造零件,Carpenter Additive选择使用了电子束粉末床熔融技术(EBM)。激光粉末床熔融技术(SLM)通常被认为在薄壁、精细特征和零件表面质量方面表现更好,而EBM则在较大/较重和较厚的零件打印方面表现出色,这些工艺优势促使团队选择了后者。由于EBM 技术需要高温预热,因此电子束腔室在为期数天的构建过程中,将组件保持在高温粉末中,并在12小时内缓慢冷却,从而有助于消除可能使精细特征变形的残余应力。此外,由于粉末床本身是通过该过程进行半烧结的,因此它可以在构建过程中充当支撑结构。对于PIXL组件,这消除了添加支撑的需要,同时也避免了非常严格的公差风险。Carpenter Additive增材制造技术总监戴维斯表示:“通常当我们评估这两种技术时,在制造上似乎很容易判断哪种技术更好,但这是一场激烈的竞争,EBM技术可能会以非正式的52/48的优势胜出。”基于复杂的零件受力及质量要求,NASA和Carpenter Additive选择使用高强度和低密度的钛合金作为外壳材料,并使用Ti6Al4V 5+级以改善其机械性能。该材料的较高强度和良好的延展性,可保证薄壁零件在高度受力情况下具有至少930MPa的屈服强度和至少15%的延伸率。在零件3D打印完成后,还需要经过热等静压处理,再进行开孔和支撑去除、超声波粉末去除、化学研磨、机械精加工以及最终加工。3D扫描检查对于团队在每个过程步骤之后验证结果至关重要。Carpenter Additive制定了制造计划,该计划将增材制造和减材制造工艺以及各种其他技术结合在一起,并在每一步进行检查戴维斯解释道:“机械加工的过程非常漫长,由于每种后处理的作用都非常明显,需要时常进行检查,制作人员必须知道是否或在多大程度上偏离了最终的零件模型,从而确定后续的处理步骤。热等静压可以使微观结构均匀化,但这是一个高温过程,可能会使零件变形,所以将不得不重新进行三维扫描。去毛刺和喷砂会使表面光滑,但也会改变尺寸特征,因此仍然需要重新测量。”制造人员对每个过程步骤及其可能导致偏离规格的理解以及每个步骤如何影响下一步骤至关重要,这对于零件的成功构建至关重要。比例因子的重要性电子束粉末床熔化过程是一个加热、膨胀、熔化、固结、凝固和收缩的复杂过程。然而,这并不是一个线性过程,制造团队必须确定比例因子,将其作为完成尺寸与模型尺寸比较的平均值。构建温度在初始层中会下降,在构建期间会恢复,而在高层构建中顶层温度将继续升高,这会导致整个构建腔中零件温度的变化。如果不完全理解这些比例因子,并且牢记这一点设计零件,零件在打印过程中的结构特征可能会偏离模型并超出公差范围。由于零件需要旋转以获得最佳打印方向,因此其在每个正交轴上均未均匀地“缩放”。组件上的一个轴的尺寸是打印机中多个轴的组合,因此X、Y和Z的多个比例因子有助于提高尺寸精度。与通常使用电子束熔化制成的组件相比,PIXL外壳零件的薄壁产生的热量非常低,在重新缩放时,初始零件往往被“过度缩放”并且打印得太大。但是,一旦掌握规律,制造团队就可以将其应用于其他组件,从而加快迭代过程。为确保组件满足无故障要求,制造团队需要交付几套零件,这两个前盖组件正要进行热等静压处理支撑的重要性永久性和半永久性的刚性支撑是整个开发过程中许多实验的重点。在粉末床熔融过程中,支撑起到热分流的作用,可以散发热量并促进熔池快速凝固;同时可以防止零件因热应力而移动或变形,对于EBM技术来说,其支持悬垂特征。半永久性支撑在多项后处理操作中可以保护零件,如防止在热等静压过程中薄壁结构变形,在加工关键表面时进行夹紧以及在化学处理过程中悬挂零件等。半永久性支撑结构已添加到PIXL框架中,它可以在后处理中起到重要作用框架的箱形梁存在打印挑战,因为无论如何旋转,总有一根梁完全水平,因此需要设计内支撑顶面。但是,该设计仅允许开设5毫米的孔以倒出内部粉末。在对可移动选项进行了大量试验之后,只能设计永久性支撑,因此使质量增加了几克。经过试验和优化后,在框架的一条腿上打印了晶格结构,以确保它能在打印、加工和火星任务中幸存下来。通过对箱形梁进行实验确定的结果对于更大的框架部件非常重要,这再次使团队可以通过汲取的经验教训来加快迭代速度。X射线图像显示了框架箱形梁内的晶格尺寸和结构的几种变化去除中空结构中的粉末提取任何残余粉末对于避免引入异物损伤(FOD)的潜在来源至关重要。空心X射线台架只设计了一些小孔,孔的尺寸或位置不可改变,因此需要先进的粉末提取技术。利用超声波粉末提取技术,组件上的传感器可以发现内部粉末饼(EBM技术因加热导致粉末间固结)的固有频率,能够将其分解并去除。在制造团队已经清理了绝大部分粉末之后,借助超声波技术又去除了156克粉末。然而,超声过程具有自身的挑战,因为粉饼的自然频率会随着其破裂而不断变化,因此需要重新调整以跟踪固有频率,直到所有粉末被分解并清除。化学研磨有多种用途,如改善表面质量和减薄壁厚,还可以冲洗中空部件,以确保去除所有残余粉末。ENDPIXL组件是Carpenter Additive制造团队遇到的最具挑战性的3D打印任务。零件无法重新设计,并且由于关键的质量管理而无法更改公差。最终,在7.26千克的结构中增加了22克以提高可制造性。除了需要3D打印过程具有高精度外,精加工过程也需要确保精度。最终零件具有0.127毫米真实位置公差和0.8μm的表面粗糙度Carpenter Additive的团队成功地在定义的参数范围内开发了最终装配组件,在此过程中进行了多次迭代,原计划6个月完成的任务最终花费18个月才完成。制造团队通过反复尝试,并在每个阶段适时改进,在经验教训的总结中不断获得进步,由此可见制造任务的困难程度,也使其更深刻的认识到,即使增材制造也面临着可制造性的挑战。后期,我们将介绍“天问一号”上面的金属3D打印应用情况。注:本文内容来自3D打印技术参考。欢迎转发主编微信:2396747576;硕博千人交流群:867355738;网址:延伸阅读:1.SpaceX正在招聘增材制造工程师,职责和要求有哪些?2.创新设计:NASA借助AI和3D打印制造spider行星着陆器3.金属3D打印的最佳实践(二):NASA新材料3D打印工艺开发备忘录4.航空发动机中整体金属构件的增材制造技术应用与发展趋势--广告--
  • 国家科技重大项目「微铸锻铣磨」增减材复合制造机床通过验收

    国家科技重大项目「微铸锻铣磨」增减材复合制造机床通过验收

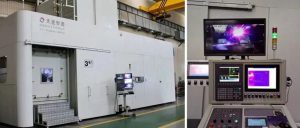
    12月29日,由华中科技大学机械学院张海鸥教授带领团队完成的国家科技重大专项“复杂构件电弧-激光微铸锻铣磨复合制造工艺与装备”在武汉通过综合绩效评价。该项目以张海鸥团队历经二十年研发完成的“铸锻铣一体化金属3D打印技术”为核心,武汉天昱智能制造有限公司作为该技术的产业转化单位牵头此次专项。铸锻铣一体化金属3D打印技术成功突破3D打印不能打印锻件而难以在大型高端锻件中工程应用的世界难题,在2020年被列入限制出口目录,由此可见该技术对于中国乃至全球制造领域的重要性。 针对航空发动机等大型关键复杂构件的制造难度大、合格率低、成本高等技术难题,天昱制造联合武汉重型集团有限公司、华中科技大学、中国科学院工程热物理研究所、武汉华中数控股份有限公司、中国航发南方工业有限公司、中国航发商用航空发动机有限责任公司等六家国内知名院校企业,共同完成技术转化,研制出世界首台最大锻件微铸锻铣同步超短流程制造装备,开创了功能复合单机制造大型复杂锻件的新模式。 课题评价专家组组长、北京北一机床股份有限公司原总工程师刘宇凌认为,作为融合冶金材料制备成形与机械加工于一体的新兴技术,“铸锻铣一体化金属3D打印”是典型的跨行业、多学科交叉技术,代表了未来以产业链短流程化制造为特色的高端装备制造发展方向。“铸锻铣一体化金属3D打印”技术将成破解中国高端装备制造“卡脖”难题的关键。 中钢集团总经理王建认为,该技术有效提升了微铸锻铣磨制造在航空航天、发动机、船舶、核电、高铁、电力能源、汽车制造、工程机械等行业典型件加工制造领域应用的技术成熟度,满足自主知识产权的微铸锻铣磨复合制造技术与国产数控机床、数控系统的深度集成需求,具有广泛应用场景与巨大市场潜力。 “我们也迫切希望能够有更多的中国人参与进来,一起把这项技术推向更大范围的应用,让中国在突破复杂大型零件制造的‘卡脖难题’方面,从先进到领先,并能保持持续领先。”张海鸥认为,此次项目的成功实施,充分验证了“铸锻铣一体化金属3D打印”技术的实用性与领先性。随着相关领域对国产数控复合制造装备的信赖程度不断提升,在即将到来的“十四五”期间,“铸锻铣一体化金属3D打印”技术也必将迎来黄金期。 我国高端装备的快速研发生产,急需大型高端零件整体制造技术。“智能微铸锻铣”方法,以电弧增材与连续等材微锻及热处理同步复合并融合减材铣削新思想,独创紧凑柔性机构,实现了增-等-减材与调质集成制造;提出磁-电-光-力多能场多尺度混态成形模拟方法,揭示超常态应力变形和组织演变规律,建立形性并行设计-制造-测控集成智能系统,创立了中国领先世界的铸锻铣一体化超短流程绿色智能制造新模式与装备。 标志性成果应用于成都铁路局委托的铁路最关键部件2.4米超高强韧辙叉的制造,创制出12级超细等轴晶锻件,冲击韧性达到单一电弧增材成形的3倍以上并超过传统锻件水平;应用于西安航空动力股份有限公司委托的发动机过渡段制造,通过发动机系统实际装机测试,鉴定专家组认为,这种新方法制造零件“强度和塑性等性能及均匀性显著高于自由增材成形,并通过乌克兰标准质量检测和实机考核;美国GE公司测试GH4169高温合金疲劳性能全部超过GE锻件水平且大部分超过其平均值,大幅优于国际著名EOS公司激光成形样件水平,处于世界前列。欢迎转发 主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.新增!增减材混合增材制造被美禁运,国内也已将其纳入“限制出口目录” 2.增减材混合制造技术大幅提高武器装备生产速度 3.无须高能热源、不需气体保护,能以10倍速度成型的金属3D打印技术 4.欧洲8国21家机构携手推进多材料、多工艺协同金属3D打印
  • 永年激光首创1米超大型激光3D金属打印SLM设备

    永年激光首创1米超大型激光3D金属打印SLM设备

    永年激光改革创新攻难关勇闯3D打印新天地企业发展Company introduction 即将过去的2020年是极不平凡的一年,在新冠肺炎疫情冲击下,全球经济社会的不确定性、不稳定性增加,给我国经济社会带来了巨大冲击。面对危机,永年公司全体员工在原清华大学教授颜永年为领军人物的带领下,不怕脚下艰难,只为心中梦想,向上突破挑战,向下接地气,顶天立地,攻坚克难,勇攀科技高峰,勇闯3D打印新天地。 向上突破挑战,首创超大型激光3D金属打印SLM设备 增材制造(也称为3D打印)技术集物理、化学、光学、机电、材料、控制、信息等多学科于一体,已列入国家战略性新兴产业。过去30年全球3D打印市场年平均增长率30%,2019年总收入达到120亿美元。在全球产值超过10亿美元的制造企业100%有3D打印技术部门和3D打印技术应用。如波音在美国建立20多个3D打印中心或工厂,2017年首个3D打印零件获得FAA取证,超过600000个3D打印零件在民用航空器上服役。GE公司采用3D金属打印技术制造LEAP发动机燃料喷嘴和GE9X发动机的涡轮叶片等7大类304个零件,布局新一代航空发动机制高点。近年来,3D打印发展迅速,在航空航天等高精尖领域不断开拓创新,将传统加工与智能化技术融为一体,将会为这些行业带来深远影响和重大变革。 轻量化结构,特别是大型轻量化结构是航天、航空、轻量化汽车、轻量化高铁的重要需求之一,随着航空航天等领域的急速发展,大型化及超大型化SLM工艺发展提到了日程,现行SLM工艺的不足日益显现。大型和超大型的SLM设备不是小型设备的简单尺寸放大,面临的技术难关很多,比如:多激光束协同描扫,拼接和协同难度增大;风场控制、过滤、送粉、清粉等难度均增大;随成形高度的增加,重型活塞纵向寸动(如负荷达10 吨,20~80μm精确位移,重复4万次),难度很大。尤其是所需研发资金巨大,在国内外也是重大技术挑战,因此,研发风险极大。 高科技和重大技术装备是买不来、讨不来,等不来的。不创新发展是等死,创新失败是找死。面对挑战,全体永年人坚定信心、锐意改革创新,以严谨的科学作风,发挥团队精神,克服无数困难,熬过无数夜晚,一串串数据、一项项改进、一次次突破,终于在世界上首先研发成功——扫描面积达1000mm,4激光器、3工位、超大型、高精度SLM先进设备,并且成功中标国内重大技术装备,合同单台标的达2000万元。充分彰显永年激光积极面向经济主战场,主动对接国家重大技术需求,突出“硬核”科技,勇于攻坚克难,实现在逆境中突破和反转。 YLM-1000设备聚焦航空发动机等高端制造领域的重大需求,满足航空发动机、火箭发动机、医疗器械、燃料电池等复杂功能结构件成形制造的需要,为国内首台生产型超大扫描面积的增材制造SLM工艺之设备,在国内增材制造领域具有重大意义和引领作用。 1、多激光束4~16束(4激光束高功率1000~5000W)、3工位(成形和清粉分离)、协同扫描和精准配合,实现300小时连续作业,提高成形速度。 2、超大型激光熔化成形能力(Φ1000*800mm³)是制造航空发动机、燃气轮机、卫星、火箭等关键零部件的重要利器。 3、自主研发的高精度、重载10吨的垂直驱动系统,每次垂直向下位移的距离为20~80μm,精度5μm(0.005mm),重复2万次不得有累积误差。 向下接地气,工于心、匠于行,首创抬升式桌面型3D金属打印机 我国各工业、科研和教学领域急需桌面型的大成形体积、可变粉体、高精度的3D金属打印设备。所谓3D金属打印桌面机,是指设计精巧,结构紧凑、可变成形粉体、精度好、成形效率高而具有足够大的扫描成形空间大的微小型设备。其设计和制造难度高,须有长期从事3D金属打印设备生产和使用经验的团队来完成。 然而目前,国内外的桌面型和小型金属成形机,或成形体积太小(50x50x50mm3)、或机器体积太大、或成形粉体不可变,或精度有待提高。江苏永年激光成形技术有限公司在近10年选区激光熔化(SLM)开发经验的基础上,采用该公司的多项国家专利,完成桌面型金属成形机的开发。 新型桌面机由成形主机、过滤器、控制柜和冷水机组成,见图1。 图1YLM-160机桌面系统图 桌面型3D金属打印设备绝不是低端产品的代名词,采用本公司的国家发明专利“型-形技术”,即M/S——Model/Shape技术,完成从SLM到SLM-M/S的技术提升,经过大量的卓越的开发工作,顺利完成我国第一个超大成形粉体的金属桌面机的生产。 首台(套)抬升式桌面型3D金属打印机,摒弃传统的SLM设备的成形缸系统,节约金属粉末,有效地降低用户的使用成本,可广泛地应用教学、科研和工业等各个领域。 工业领域:注塑模和吹塑模小型插件等,工业用金属结构件,其成形空间应远远大于50mm立方,应达到160x160x200mm3的水平; 医疗器械:体内外假肢和关节、齿科义齿等; 科研领域:材料研究需小型可变粉体的3D金属打印设备,以节省宝贵的测试金属粉末;由于实验室面积的限制,研究领域更倾向小型机或桌面机; 教学领域:高等学校的实训、技师和技工培训和竞技大赛等对桌面机的需求是很迫切的。
  • GE9X增材资料大公开,都哪些零件用了什么样的增材技术呢?

    GE9X增材资料大公开,都哪些零件用了什么样的增材技术呢?

    导读:日前,FAA正式向GE9X发动机颁布了适航许可证,GE公司随即发布了增材制造报告,公开披露了267个通过3D打印制造的零件材料、原因以及方法。本期内容,由3D打印研究院带你揭秘GE9X-Additive Manufacturing。故事要从波音777X首飞成功说起。 世界上最大的双发喷气客机波音777X完成首飞,全程3小时51分钟 这架飞机的机身总长达到了76.7米 载客量达400人-425人 从北京出发,777X航程可覆盖全球主要目的地 听起来就帅爆了! 波音777X还搭载了全球动力最强劲的商用发动机GE9X(终于说到主角了),而且是双引擎! FAA又给GE9X了适航合格证 GE9X的风扇直径达到了3.4m,进气道直径为4.5米,它比一架波音737的机身直径大76厘米。也就是说,波音777X上的一具发动机,便可以将波音737的机身“吞”进去。仅比波音767飞机机身直径小20厘米。 涵道比为10:1,其推力可达470千牛(100000磅)。 与上一代GE发动机相比可节省10%~15%燃油消耗。 这个牛逼玩意儿顺便还拿了吉尼斯世界记录 该发动机还拥有新一代压比达27:1的11级高压压气机、高效率和低排放的第3代TAPS III燃烧室,以及采用陶瓷基复合材料(CMC)的燃烧室和涡轮。 采用电子束粉末床技术制造的低压涡轮叶片相比传统的镍基高温合金轻50%左右,具有优异的比强度,使整个低压涡轮机的重量减少20%,同时将使GE9X提高了10%的推力。 GE9X拥有近300个3D打印的零件 首次将多种材料的增材制造投入到单一航空发动机的生产中。 燃油喷嘴   燃油喷嘴的作用是将燃油雾化(蒸发),使燃油和空气充分混合,加速混合气形成,保证稳定燃烧和提高燃烧效率。 采用3D打印技术,更易实现喷嘴设计的早期迭代,能够将设计更改和试验迅速合并,节省大量时间 每个GE9X发动机有28个燃油喷嘴,采用钴铬合金材料,用3D打印技术将20个零件合并成一个。 寿命提高5倍以上,减重25%,降低成本30%。 该零件是使用Concept Laser M2打印机,通过激光选区熔化技术(SLM)完成制造。 顺便还收购了它。 低压涡轮叶片 每个GE9X发动机有228片低压涡轮叶片,由TiAl合金3D打印而成。 为什么选择TiAl合金?因为它牛逼啊!它轻啊! 具有与镍基合金相同的材料性能,但重量却不到一半!   两百多个!每台发动机减重约400磅(减重50%),推力提高10%以上。 但是! TiAl合金属于脆性材料,难以铸造,且在冷却过程中容易开裂,所以GE公司通过Arcam EBM A2X设备,采用了比较适用于脆性材料打印的电子束熔化技术(EBM)。 使用电子束熔化技术(EBM)可以控制热梯度,从而避免生产过程中产生收缩与裂纹缺陷。 顺便也收购了它。 T25传感器外壳 GE的T25传感器外壳是首个获得FAA认证的增材制造的飞机发动机部件。 每个GE9X发动机安装1个T25传感器外壳,使用钴铬合金3D打印而成, 为啥用增材?为了提高复杂零件的精度。 传感器的精度要求还是很高的。 将10个零件合并成1个复杂结构零件。从而提高30%的精度。 该零件是使用Concept Laser M2打印机,通过激光选区熔化技术(SLM)完成制造。 燃烧室油气混合器 燃烧室油气混合器的作用先将将空气和燃油充分混合,然后将混合物送入燃烧室燃烧产生动力,主要是为了低排放。 每个GE9X发动机有1个燃烧室油气混合器,由钴铬合金3D打印而成。 该零件是使用Concept Laser M2打印机,通过激光选区熔化技术(SLM)完成制造。 为什么采用增材技术呢?因为传统的工艺很难保证档板加工的一致性,而通过3D打印一体成形可以保证,还能减轻6%的重量并提高3倍使用寿命。 就问香不香!!! 导流器   导流器,它能让发动机排出吸入的灰尘、沙子和其他碎片,延长发动机的使用寿命。 每个GE9X发动机有8个导流器,由钴铬合金3D打印而成。 一体化成型复杂结构,将原本13个零件合成一个内部复杂流道的零件打印出来。提高两倍以上的使用寿命。 该零件是使用Concept Laser M2打印机,通过激光选区熔化技术(SLM)完成制造。 热交换器 热交换器传统上由数十根细金属管焊接组成,用于GE9X的3D打印热交换器具有完全不同的外形。 包括优化的通道和充分利用3D打印设计自由度开发的复杂内部几何形状,通过3D打印一体成形,大大提高了热交换效率。 为什么使用增材技术?更轻、更便宜、更耐用 铝合金(F357)粉末,通过增材技术将原来163个零件合并为一个,不仅减轻40%的重量,还减少25%的生产成本。 ATC的现场负责人Antroine Townes说:“增材制造的独特之处和价值在于设计的灵活性和创新的速度。过去,设计师们受困于既有的制造方法。现在你可以不考虑这些限制,设计最适合发动机的零件,而不是最容易制造的东西。” EBM技术在航空中的使用越来越广泛,尤其是针对难以铸造的脆性材料。 EBM技术优势: 1、电子束扫描可将粉床加热到合理温度,有利于减小残余应力,防止应力集中导致零件开裂。 2、EBM在真空环境下进行,工作环境洁净可控,防止有害气体元素的影响。…
  • 今日Nature:体积3D打印再获突破,超高分辨物体仅需几秒

    今日Nature:体积3D打印再获突破,超高分辨物体仅需几秒

    体积3D打印又称层析成像增材制造,通过多光束在透明树脂液体中快速创建零件。相比传统的DLP和SLA技术,多光束3D打印可以达到更高的吞吐量(>105mm3/h),同时可以打印更加粘稠的材料。 瑞士洛桑联邦理工学院用于高分辨率层析成像打印的实验装置 此前,多光束3D打印的最小特征尺寸被限制为大约300 µm。今年2月,瑞士洛桑联邦理工学院应用光子学设备实验室在《nature communications》发表研究成果,其将优化的投影源与集成的反馈系统相结合,可以在整个构建过程中精确控制光聚合动力学,并在几秒钟内(<30 s)可靠地创建复杂零件。这种反馈增强的层析成像重建技术,可以使零件的分辨率达到80µm,能够批量生产厘米级丙烯酸和有机硅零件,从而在一定程度上媲美现有成熟的光固化工艺,为后续更为快速的工业化增材制造打开了道路。 本月,《nature》杂志再次发表体积3D打印的最新研究成果。来自德国勃兰登堡应用技术大学和洪堡大学的研究人员提出了一种新的引发聚合反应的新化学方法,该化学方法可以更好地控制引发和聚合反应发生的液体体积,从而可以进一步提高打印分辨率,而不会牺牲打印速度。 研究人员将这项技术称之为“X射线照相”(xolography)。其使用具有两种不同波长的光束先后与树脂中的光引发剂发生反应,从而在受限体积内引发局部聚合。 在整个过程中,两台光束发生装置以相交位置固定放置。第一束光用来“激活”一个区域(切割光圈范围内光引发剂分子主链上的一个分子环),然后第二束光(包含切片图像)将被激活的树脂聚合、固化。随后,树脂相对于第二束光(切片图像)位置反向移动,树脂被激活区域相对已固化区域前置,连续投射的切片图像不断在新激活区域发生聚合反应,最终零件制造完成。 “X射线照相”体积3D打印光学装置示意图 “X射线照相”体积3D打印概念图 与轴向光刻体积打印的区别在于光束曝光区域始终被限制 该过程的优势在于,相比于此前的体积3D打印装置来说,确保了曝光区域一直被限制一定区域之内(光束交叉位置)中,所有特定体素在固化光下只暴露一次。这将使零件的分辨率显著提高,通过从多个侧面激活打印区域和在容器周围旋转规定强度分布的光片,可以实现更深的打印量和更高的打印速度。 X射线照相体积3D打印示例 打印件具有较好的机械强度 研究人员指出,在没有任何计算机辅助优化和反馈系统的条件下,目前的分辨率大约是以前已知的所有宏观体积3D打印工艺的10倍,而如果使用更佳的光学系统,该技术的制造精度可达到10μm以下。 在打印速度方面,“X射线照相”体积3D打印的速度比双光子聚合技术高出104-105倍,并与计算轴向光刻技术具有相同数量级。可以预见,使用瓦特级的激光源(目前为70mw)和热弛豫时间更快的光引发剂,速度将大幅提高。 评论:光固化3D打印工艺正在经历速度迭代,从传统的SLA到以CLIP和HARP技术为代表的高速光固化,下一代是否是体积3D打印技术呢? 欢迎转发 主编微信:2396747576;硕博千人交流群:867355738;网址: 延伸阅读: 1.轴向光刻3D打印技术在生物组织工程中的应用和优缺点 2.2019年10大3D打印技术、材料和应用突破 3.Carbon 推出 CLIP 新型大尺寸光固化 3D 打印机 4.生物组织工程技术的变革—体积打印技术
  • 年终盘点:2020年3D打印10大应用、研究和重要事件

    年终盘点:2020年3D打印10大应用、研究和重要事件

    本文概述了2020年以来3D打印市场范围内比较重要的5项技术突破和应用,以及5项重要的市场事件。相比去年而言,引人关注的新技术较少,但关键应用增多;此外,几项重大市场行为引起业内广泛关注,在突出显示技术应用深化的同时,市场格局也在悄然发生变化。 1. 陶瓷烧结只需10秒钟,速度提升1000倍 传统的陶瓷烧结通常需要借助昂贵的商业设备处理数小时时间。为了克服这一挑战,美国马里兰大学的研究人员发明了一种超快的高温烧结方法,既可以满足现代陶瓷的需求,又可以促进新材料创新的发现。在这项发明中,将压制的陶瓷前体粉末生坯夹在两根碳条之间,该碳条通过辐射和传导(以103-104°C/min)快速加热,能够在不到10秒的时间内达到高达3000°C的高温环境,陶瓷粉末被迫快速凝固,比传统的熔炉烧结方法快1000倍以上。 快速烧结原理 研究人员指出,新工艺可防止由于烧结时间短而引起的挥发和不良扩散问题,可广泛、快速地烧结各种陶瓷和金属材料,包括3D打印的陶瓷和金属生坯。将烧结时间从数十小时减少到几分甚至几秒钟,将为陶瓷3D打印的发展,带来极大推动。同时,这或许对太空陶瓷和金属3D打印带来新的机会。 2. 中美成功验证多种太空3D打印技术 2020年5月,新一代载人飞船实验船在轨飞行的2天零19小时内,以航天五院为代表的团队完成了多项空间科学实验和技术试验,其中包括多种3D打印技术的太空在轨验证。其中,中科院空间应用中心研究团队研制的“在轨精细成型实验装置”,成功克服太空失重环境导致的打印材料流变行为,创新采用立体光刻3D打印技术对金属/陶瓷复合材料进行了微米级精度的在轨制造,为我国未来在轨制造零件提供了技术储备。 新飞船试验任务成功在轨制造的8件陶瓷样品 由529厂—西交大团队共同研制的“连续纤维增强复合材料太空3D打印装备”实现了国际首次连续纤维增强复合材料太空环境增材制造技术。连续纤维增强复合材料是当前国内外航天器结构的主要材料,密度低、强度高,开展复合材料空间3D打印技术研究,对于未来空间站长期在轨运行、发展空间超大型结构在轨制造具有重要意义。 12月初,美国Redwire也成功在太空在轨打印陶瓷零件。 3. 超多激光、超大型金属3D打印时代到来 突破了持续许久的四激光限制,2020年当属超多激光金属3D打印时代到来的元年。 10月20日,Velo3D推出新一代具有“超大容量”的Sapphire XC 3D打印机,φ600*550mm的构建体积配备了八台1000W的激光器,是市面上第一款商用化的超多激光金属3D打印机。 11月10日,SLM Solutions正式发布其下一代12激光金属3D打印机,使打印速率提高到1000cc/h及以上成为现实。12激光系统的推出不仅对于增材制造业来说是一个颠覆性的突破,对于整个制造业来说也是一个重大的进步。 多激光金属3D打印机的基本特点 同月,3D Systems公布了其为美国陆军正在开发的开发“世界上最大、最快、最精确的金属3D打印机”的更多细节,该系统配备9台激光器,成型尺寸达到1*1*0.6m。 除此之外,弗劳恩霍夫研究所开发的5激光器原型机成型尺寸为1*0.8*0.5m,Additive Industries明年将推出10激光金属3D打印机建造尺寸为0.6*0.6 *1m。 4. 国内大型金属和非金属构件实现关键航空航天应用 2020年5月8日,由中国航天科技集团空间技术研究院抓总研制的我国新一代载人飞船试验船返回舱,在东风着陆场预定区域成功着陆!此次试验船飞行任务的圆满成功,实现了我国超大尺寸整体钛框架3D打印制造的首次航天应用。 载人飞船返回舱防热大底框架结构是气动力热作用下最主要的承力部件,由航天五院总体部主导研制的直径达4米的超大尺寸整体钛框架全部采用鑫精合公司的3D打印工艺制造,成功实现了减轻重量、缩短周期、降低成本的目标。新一代载人飞船试验船的成功返回标志着我国超大尺寸关键结构件整体3D打印技术通过大考。 新一代载人飞船试验船返回舱及采用激光沉积3D打印制造的返回舱防热大底框架实物 2020年7月23日,长征五号运载火箭搭载“天问一号”火星探测器成功点火起飞。这是长征五号运载火箭首次执行应用性发射,运载火箭上的一个重要部件——级间解锁装置保护板,由中国运载火箭技术研究院航天材料及工艺研究所通过采用华曙高科连续增材制造系统HT1001P解决方案加工而成。 级间解锁装置保护板 级间解锁装置保护板直径达5米,单批次加工件数较少,加工频次较低,如采用传统注塑方式需要使用模具,模具成本高,且模具的保存成本也较高。而采用3D打印技术,则无需开模、一体成型。研制单位将保护板拆分成50件分别打印,每个部件尺寸约为370mm*100mm*125mm,最后将零件拼接而成,耗时仅48小时。该部件的成功应用,实现了国产新型大幅面增材制造装备的应用验证。 5. 3D打印为欧美对抗疫情发挥重要作用 自欧美爆发疫情以来,3D打印为这些地区快速提供物资发挥了巨大作用,多家3D打印公司将本公司的技术用于用于医疗领域。 Carbon每周生产的鼻咽拭子和防护面罩分别超过100万支和18000个;Formlabs则使用250多台内部3D打印机,每天生产多达15万支检测拭子,Markforged的生产规模也扩大到了每天10万只;英国的Photocentric公司则采用光固化技术进行呼吸器兼容阀门的打印,每周的生产量达到4万个。除此之外,巴黎医院紧急安装了60台Stratasys F123打印机,生产各种用于救援工作的产品,包括面罩、口罩、电动注射泵、插管设备以及呼吸阀等。 3D打印批量制造鼻咽拭子 面对疫情,3D打印快速制造的优势解决了一些国家产品供应短缺的问题,这些例子说明在紧急情况下3D打印可以快速反应。 6. 投资超1亿元人民币的宝马增材制造中心正式开业 6月,总投资超过1500万欧元的宝马增材制造中心正式开业。该中心汇集了宝马集团迄今为止所有关于该技术的专业知识,囊括了当今市场范围内几乎所有最为先进的3D打印装备和最广泛的技术门类。此举将加强宝马创新先锋的地位,保持其在汽车增材制造领域的发展。 宝马新增材制造中心内景 据统计,宝马集团使用3D打印超过27年,已经生产了数百万个零件,成为3D打印领域的深度玩家。宝马集团力图在单个组件、小批量生产及大规模生产零部件的多个领域,都能够提供最佳的技术和生产工艺链条。高大上的3D打印制造、未来数字化生产的新方向成为宝马集团生产系统中非常重要的组成部分,在大批量生产方面拥有巨大潜力。 7. 飞而康规划50台华曙金属3D打印机,欲打造一流增材制造超级工厂 近年,国内航空航天事业迅猛发展,增材制造的应用不断深化,而专注于航空航天增材制造服务的飞而康因此也迎来了历史上难得的发展机遇。2019年,飞而康与华曙高科达成战略合作,双方致力于航空航天最新设备研制和飞而康材料及工艺研发,打造基于华曙高科金属解决方案的“飞而康金属增材制造产业化超级车间”。车间列装华曙高科超大型、大型、中型金属设备,已支持多项国家重点型号工程的研制,涉及数十个航空航天器型号任务。 飞而康增材制造车间局部 为满足快速增加的订单需求,飞而康进一步扩充车间产能。今年5月,飞而康发布消息,将规划产能再翻四倍,将华曙高科金属设备的列装数量将会扩充至50台,届时车间的加工能力将跃上一个新的台阶,成为名副其实的增材制造超级车间。10月初,飞而康已经收到第20套金属3D打印系统,其中19套是大幅面的 FS621M和FS421M系统,飞而康将继续打造其超级增材制造工厂。 8. 铂力特中标4600万元金属3D打印项目,产业化应用加深加快 据中化商务电子招投标平台11月消息,西安铂力特中标北京动力机械研究所3300万元高尺寸、大幅面激光选区熔化成形设备和1300万元中小规格激光选区熔化成形设备项目。招标人隶属中国航天科工集团第三研究院,具有明显的航空航天背景。如此大金额购买相关设备,定是基于明确的应用需求以及对设备质量的绝对信心,而这种信心也定是来源于长时间的验证。 铂力特2020年推出了多款金属3D打印机。据官方介绍,铂力特于3月发布BLT-S450,可满足我国大推力重型运载液体火箭发动机关键部件大尺寸、复杂曲面精密结构成形要求,为航天液体动力领域高质量发展赋能;6月发布BLT-S600,突破了四光束联动扫描与拼接等关键技术,成形尺寸、成形精度处于国际先进水平;8月发布BLT-S510,首次在全球实现单向1000毫米级大尺寸金属3D打印,填补了国内外空白,达到国际先进水平。 BLT-S600市场价格1000万以上 除中国供应商获得较大订单之外,无支撑金属3D打印的领导者VELO3D,于今年6月宣布获得航空航天客户2000万美元的订单,这也是迄今为止该公司获得的最大订单。通过这三项市场行为,3D打印技术参考认为,航空航天领域对3D打印技术的应用正在进入快速发展时期。 9. Stratasys 1亿美元收购可编程光固化创业公司,完善聚合物3D打印体系; Stratasys公司以FDM技术起家,其基于该技术的工业级3D打印机在各行各业广泛使用, 在该市场具有领导地位。2012年,Stratasys与以色列Objet公司合并,从而将Polyjet技术收入囊中,基于该技术的彩色3D打印机具有业内最高的精度和最优秀的表面质量,继续奠定了其在业内的领导者地位。2014年,Stratasys 4亿美元收购MakerBot,弥补了其在大众消费级市场的短板。 然而,随着3D打印独角兽企业Carbon的崛起,CLIP、HARP等高速光固化制造技术受到广泛关注,并日益显示出批量制造的优势。本月,Stratasys宣布将以1亿美元(约合6.5亿人民币)的现金加股票,收购基于光固化3D打印技术来大规模生产零件的美国初创公司Origin,希望步入光固化树脂3D打印批量化生产的大潮流中。Origin凭借专有的高速P³技术,可以使3D打印尽可能的实现自动化和可扩展,同时提供针对速度和批处理进行了优化的打印技术和材料,以可预测的和具有竞争力的成本扩大规模。此次收购预计将于2021年1月完成,届时 Stratasys将 巩固其在聚合物和3D打印生产应用领域的领导地位。 10. 国际巨头2020营收喜忧参半,伴随大幅裁员 2020年上半年,3D Systems总收入2.468亿美元,与2019年上半年的3.093亿美元相比下降20%。即便第三季度有所好转,但前九个月营收仍比去年同期降低17.8%至3.81亿美元。在此情况下,3D Systems于二季度开始减少其运营及研发费用,并开始重组计划,以专注于其医疗保健和垂直行业,与公司新战略不符的业务部门将会被剥离。该公司希望将其运营成本降低1亿美元,作为重组计划的一部分,3D Systems计划裁员20%,希望明年实现盈利。截至目前,公司"战略再聚焦 "和削减成本的努力正在取得成效。 Stratasys在今年6月宣布,为减少疫情影响,将在全球范围内裁员10%以“精简”业务,即便必须支付约600万美元的遣散费,但此举以及其他降低成本的政策预计将为公司每年节省约3000万美元的运营费用。Stratasys在今年前九个月收入3.94亿美元,相比去年同期降低14%,公司业务自第三季度开始改善,自二季度为通用汽车安装了17台FDM打印机后,8月份又获得了公司有史以来最大的航空订单——为AM Craft安装4台F900系统。…
  • 五家 | 多激光、超大型金属3D打印的时代或已到来

    五家 | 多激光、超大型金属3D打印的时代或已到来

    自SLM Solutions正式发布其下一代12激光金属3D打印机之后, Additive Industries以及3D Systems随即也公布了多激光金属3D打印机的研发进程。而多激光的概念早就超越了我们的传统认知,向着5激光、8激光甚至更多数量发展。到目前为止,从事该技术开发的企业和机构明确的已有五家。本期,我们一一介绍他们的技术亮点,并在最后对比国内玩家当前金属3D打印机发展关注的重点。 Fraunhofer——5振镜、可扩展的下一代金属3D打印技术 弗劳恩霍夫基于粉末床的金属3D打印技术新型加工解决方案是其FutureAM项目的一部分。该项目于2017年11月推出,旨在将金属部件的增材制造加速至少10倍,重点呈现从订单到完成金属3D打印组件的数字和物理增值的整体视图,目标是向增材制造的新一代技术迈进。该项目截至本月结束,所有课题均取得了技术上的飞跃。 基于此所开发的原型机集成了五个激光扫描系统,其最大制造尺寸为1 m x 0.8 m x 0.5 m。为了提高系统的生产率,Fraunhofer采用了扫描振镜和线性轴系统的同步运动(也即光学系统可移动),这便为打印尺寸的可扩展提供了可能。这也是与其他品牌的产品相比最大的亮点,从此,基于SLM工艺的金属3D打印技术的成型尺寸可能不再受限制。 Fraunhofer 多激光3D打印的下一代劳斯莱斯发动机的演示器组件 SLM Solutions——12激光、双向铺粉、大层厚烧结工艺的搭配 SLM Solutions 12激光设备的上市对于整个制造业尤其是金属增材制造行业来说无异于一场技术革命,具有里程碑式的意义,它必将引起一系列的追赶浪潮。配备12台1千瓦的激光器和0.6 x0.6 x0.6 mm的成型舱室,新设备比SLM 280单激光设备快了20倍;同时使用光学变焦等创新技术、全新优化的风场舱室设计以及成熟的烧结多孔风墙专利技术,使其能够达到最佳的生产效率和稳定性。 除了激光数量的增加,该设备同时配备双向铺粉和大层厚烧结工艺,三者的配合无疑会带来一场关于打印速度的革命,使打印速率提高到1000ml/h及以上成为现实。 为了便于将新设备集成到工厂和供应链中,SLM Solutions还将自动成型缸替换、自动打印开启以及外部预热站和外部除粉站等自动化功能集成其中,在提高生产效率和降低人的参与的同时,使其更加满足工业自动化的发展要求。 新设备打印的大尺寸IN718中框组件,φ560*427.5mm Velo 3D——8激光、一键式校准、可质量追踪的无支撑SLM解决方案 Velo 3D是业内第一家推出商业多激光金属3D打印机的企业,这家公司能够像往常一样备受关注,仍然是其解决了该技术所固有的多个痛点。配备8台1KW的激光器,成型尺寸保持了一贯的光学设计、重复涂铺技术、气流技术和计量系统等体系结构,Flow预处理和Assure质量控制软件也集成在内。 Velo3DSapphire XC3D打印机 Velo 3D最亮眼的技术除了无支撑外,还包括预检和自动校准功能,系统在设备打印前会对光斑、激光叠加精度、窗口镜、传感器等进行预检和自动校准,在打印过程中也会时刻跟踪每一层的关键参数,如粉末平整度、熔池数据等是否符合规格。这些措施相比其他品牌极大保证了制造的安全度,同时降低了操作人员对设备调试能力的要求;其质量追踪系统可以逐层提取和跟踪数据,监视构建过程的任何缺陷,确保生产质量,并最终提供详细的构建报告。 Sapphire XC配备Velo3D集成化的解决方案 Velo 3D要解决的是一切在生产中遇到的设备操作、打印失败、后处理以及后检测的难点,让金属3D打印更方便、更进一步、更低成本的落地应用。 3D Systems——受美军方委托开发世界上最大、最快、最精确的金属3D打印机 如标题所示,3D Systems在美国陆军研究实验室(ARL)作战能力发展司令部处获得了1500万美元的机器开发合同,所设计的金属3D打印系统配备9台激光器,成型尺寸达到1m x 1m x 0.6 m。美军方希望将其用于满足武装部队的弹药、地面车辆、直升机和导弹防御需求。 3D Systems大型设备的关键器件源于其成熟的DMP打印机技术 上月,新系统的第一份测试打印已经完成。该机器的光学系统能够为九台激光器中的每一台提供单独的熔池监控系统,从而改善零件质量控制。由于采用了几乎相同的光学系统,新机器能够利用公司现有的材料工艺库。3D Systems还将六台高对比度单镜头反光(SLR)摄像机集成到机器的构建室内,从而可以进行现场监控。除了粉末床图像外,该系统的固件还可以捕获传感器数据、位置数据和熔池数据,并将所有数据整理到SQL数据库中,以待全面了解零件质量。 3D systems DMP Inspection自动执行数据分析 与传统的PBF技术不同,新设备采用了选择性粉末沉积工艺,仅通过在需要的地方沉积材料,因此可以减少在打印非常大尺寸零件时所需要的金属粉末的用量。与其他品牌的不同之处还包括,新设备使用真空构建室,氧气含量可保持在25ppm以下,氩气的消耗大约相当于其他类型金属3D打印机的十分之一,从而使零件具有较高的化学纯度,显著降低机器运行期间氩气的总购买成本,并通过提高粉末的可重复使用性来节省总成本。 Additive Industries明年推出10激光金属3D打印机 Additive Industries虽被我们提及不多,但它的实力不容小觑。这家荷兰3D打印机制造商在2015年就推出了大型设备,并在汽车和航空航天获得应用。 近日,该公司公布了其在研产品的研究进展,新型MetalFAB-600配备10台1kW激光器,建造尺寸为0.6 m x 0.6 m x 1 m,打印速度可以达到1000ml/h。新打印机还将实现关键生产流程的自动化,如粉末处理、激光对准和校准,以最大程度地提高机器产能。 Additive Industries上一代MetalFAB1 打印机 MetalFAB-600将于2021年底正式推出,主要面向传统的铸造和机械加工行业。…
  • 史玉升教授:4D打印智能构件的增材制造技术及应用领域

    史玉升教授:4D打印智能构件的增材制造技术及应用领域

    如果你以为3D打印还没有搞明白却去搞什么4D打印,并对其嗤之以鼻,那一定小看了这个概念。4D打印技术自2013年提出以来就引起了学术和工业界的广泛关注,它属于智能构件的增材制造技术,是在材料、机械、力学、信息等学科高度交叉融合基础上产生的颠覆性制造技术。华中科技大学史玉升教授团队在该领域已经进行了大量研究,当属国内在该领域的研究先驱,本文将展示他们在4D打印概念、研究进展及应用领域的部分见解。 01 4D打印技术研究概况 4D打印技术是3D打印在三维坐标轴基础上增加了“时空轴”,也应当归入增材制造技术的范畴。2013年1月到2019年12月,WebofScience统计了关于4D打印技术的研究论文发表情况,从中可以看出关于4D打印的论文发表数量逐年增多,论文引用量也在逐年增多;关于4D打印的研究主阵地在美国,中国紧随其后,论文发表数量大约只有美国的一半。而目前研究4D打印的工艺以现有常见的3D打印工艺为主,主要有FDM、SLA、墨水直写、喷墨打印、DLP、SLS以及SLM技术。 Web of Science 关于4D打印研究论文发表的统计数据 尽管在4D打印领域已有比较多的研究,但4D打印的概念与内涵还存在争议:是“3D打印+时间”,还是“3D打印+智能材料”?抑或“3D打印+智能材料/结构”?众说纷纭,尚未达成共识。4D打印是否“只能看、不能用”?应当以什么思路进行研究?现在发展到什么程度?今后又该从哪些方面入手研究,这些都是4D打印领域的研究者迫切想知道的问题。 02 4D打印技术内涵不断丰富   4D打印的概念最初是由美国麻省理工TIBBITS教授在2013年的TED大会上提出,他将一个软质长圆柱体放入水中,该物体自动折成“MIT”的形状,这一形状改变的演示即是4D打印技术的开端,随后掀起了研究4D打印的热潮。4D打印在提出的时候被定义为“3D打印+时间”,即3D打印的构件,随着时间的推移,在外界环境的刺激(如热能、磁场、电场、湿度和pH值等)下,能够自驱动地发生形状的改变。由此可见,最初的4D打印概念主要体现在现象演示方面,注重的是构件形状的改变,并且认为4D打印是智能材料的3D打印,关键要在3D打印中应用智能材料。 MIT 4D打印的功能结构 随着研究的深入,4D打印的概念和内涵也在不断演变和深化。2016年,华中科技大学史玉升教授组织国内的有关专家,在中国武汉召开了第一届4D打印技术学术研讨会,提出4D打印的内涵,即增材制造构件的形状、性能和功能能够在外界预定的刺激下,随时间发生变化。推动了4D打印技术由概念向内涵方向发展,相比于最初的4D打印概念,新提出的内涵表明4D打印构件随外界刺激的变化不仅仅是形状,还包括构件的性能和功能,这使得4D的内涵更丰富,有利于4D打印技术从现象演示逐渐走向实际应用,只有性能和功能发生了变化才满足功能化、智能化的定义,才具备应用价值。 华中科技大学4D打印柔性磁电器件流程示意图 然而,史玉升教授团队发现上述新提出的4D打印内涵仍然存在一定的局限性,尚未完全揭示4D打印的内涵。为此,他们随后每年举行一次4D打印技术大会进行讨论和交流,通过持续交流讨论认为,4D打印不仅是应用智能材料,还可以是非智能材料;也应当包括智能结构,即在构件的特定位置预置应力或者其它信号;4D打印构件的形状、性能和功能不仅是随着时间维度发生变化,应当还能随空间维度发生变化,并且这些变化是可控的。因此,进一步深化的4D打印内涵注重在光、电、磁和热等外部因素的激励诱导下,4D打印构件的形状、性能和功能能够随时空变化而自主调控,从而满足“变形”、“变性”和“变功能”的应用需求,这“三变”中只要实现了其中一个,便认为是实现了4D打印。今后,随着4D打印研究的持续深入,其内涵也必将进一步得到升华。 03 4D打印技术的应用场景   4D打印技术是在材料、机械、力学、信息等学科的高度交叉融合基础上产生的颠覆性制造技术,是制造复杂智能构件的有效手段。因此,4D打印技术具备广阔的应用前景,必将推动高端制造领域的发展。 1. 航空航天领域 4D打印技术不仅可解决航空航天领域部分构件结构复杂、设计自由度低、制造难的问题,而且其“形状、性能和功能可控变化”的特征在智能变体飞行器、柔性变形驱动器、新型热防护技术、航天功能变形件等智能构件的设计制造中将展现出巨大的优势。下面以航空领域的智能变体飞机和航天领域的人造卫星天线为例阐述4D打印技术在航空航天领域的典型应用。 美国国家航空航天局提出的智能变体飞机的概念设计 美国国家航空航天局提出一种未来的智能变体飞机的设计构想。该智能变形飞机的外形可随外界环境而产生自适应变化,能保持整个过程中性能最优,舒适性高同时成本降低。飞机在巡航、起飞、降落和盘旋的时候,可以自动响应环境的变化分别变形至最佳形状,以获得各种状态下最优异的性能。比如,适当改变展长可以使得升阻比提高,从而增大航程和航时;改变弦长可以优化升阻比,提高飞行速度和机动性;改变机翼的弯度可以增强飞机的机动性。这是4D打印在航空领域典型的、极具前景的应用。 形状记忆合金成形的人造卫星天线 4D打印技术还可用于成形折叠式卫星天线。形状记忆合金是一种具有变形回复能力的智能金属材料,常用于4D打印工艺,用来成形结构复杂的智能构件,这种折叠式的卫星天线就是一例典型应用。当卫星在地面尚未发射时,将用形状记忆合金丝4D打印成形的天线在冷却条件下揉成团状,等卫星发射后进入太空,天线受到太阳的辐射而温度升高,即能回复到原来的初始形状。这种4D打印的折叠式可展开天线可具备复杂的空间结构,其性能能够人为定量控制,这是传统制造工艺无法实现的。并且天线可以在发射前以折叠的形式放在卫星舱体内,使得卫星的空间可以得到很好的利用,关键是相对于传统卫星的太阳能电池板和天线,折叠式天线还具备体积小、重量轻的优点。 2.汽车领域 在汽车领域,智能自修复材料可以大显身手。汽车凭借智能材料,可以“记住”自身原来的形状,甚至可以在汽车发生事故后实现“自我修复”的功能,还可以改变汽车的外观和颜色。4D打印构件组成的汽车会具有可变的外形,比如可调节的天窗和扰流板,汽车可以根据气流改进其空气动力学结构,提升操纵性能。丰田公司采用TiNi基形状记忆合金成形散热器面罩活门,当发动机的温度低于形状记忆合金的响应温度时,形状记忆合金弹簧处于压缩状态,则活门关闭;当发动机温度升高至响应温度以上时,弹簧则为伸长状态,从而活门打开,冷空气可以进入发动机室内。 记忆合金温控器 3. 生物医疗领域 生物支架经常用在外科手术中。如血管支架,起到扩充血管的作用。我们希望支架在植入时所占空间较小,处于收缩状态,当植入到指定位置时再撑开以实现扩充血管的功能。支架一般是多孔结构,这些特点使得4D打印技术尤其适用于生物支架的成形。采用光固化成形的具有形状记忆功能的气道支架,从临时形状到永久形状(功能实现)的形变过程仅需要14s。除了生物支架,接骨器也是4D打印技术的重要应用,和生物支架具有相同的形状记忆原理,4D打印形状记忆合金得到多臂环抱型锁式接骨器,形状记忆合金在温度刺激下发生变形,撑开以实现骨骼的固定。 4D打印技术在生物医疗领域的应用 4. 软体机器人领域 软体机器人也是4D打印技术的典型应用之一。软体机器人广泛采用仿生结构设计技术,模仿自然界中的软体动物,由可承受大应变的柔软材料成形,可以在大范围内任意地改变自身形状和尺寸,具有无限多自由度和连续变形能力。4D打印软体机器人不需要复杂的驱动机构,并具有多种功能属性,包括传感、自修复和自组装等功能。哈佛大学在2014年采用高弹性硅胶材料成形的仿海星软体机器人,利用压缩空气提供软体机器人运动的驱动力;利用橡胶材料成形的气动肌肉可通过气泵对肌肉充气促使其发生形变。采用光固化成形的形状记忆光敏树脂,可通过加热至材料的玻璃化温度以上,具有形状记忆效应的高分子由于弹性势能的释放能从临时形状回复至初始形状,从而实现一个抓取的动作,实现了软体机器人的雏形。 哈佛大学4D打印的16脚软硬质弹性体功能机器人 04 结论与展望   4D打印在3D打印的基础上引入了时间和空间的维度,通过对材料和结构的主动设计,使构件的形状、性能和功能在时间和空间维度上能实现可控变化,满足变形、变性和变功能的应用需求。3D打印技术要求构件的形状、性能和功能稳定,而4D打印技术要求构件形状、性能和功能可控变化。4D打印这种极具颠覆性的新兴制造技术在航空航天、汽车、生物医疗和软体机器人等领域具备广阔的应用前景,由此可知4D打印不只是“能看”,而且要“能用”。对4D打印的深入研究必将推动材料、机械、力学、信息等学科的进步,为智能材料、非智能材料和智能结构的进一步发展提供新的契机。 注:本文内容来自史玉升教授《4D打印——智能构件的增材制造技术》。欢迎转发 主编微信:2396747576;硕博交流和资料下载群:867355738;网址: 延伸阅读: 1.史玉升教授团队4D打印仿生结构,实现传感-执行一体化 2.哈佛:多材料多喷嘴,高频无缝切换3D打印系统实现功能器件制造 3.3D打印磁性活化材料—赋予材料生命力 4.生物组织工程技术的变革—体积打印技术 --广告--
  • Desktop Metal上市业界最经济高效、最高分辨率的中量产解决方案

    Desktop Metal上市业界最经济高效、最高分辨率的中量产解决方案

    Desktop Metal基于粘结剂喷射的金属3D打印批量生产系统Production System自概念推出已有几年时间,虽然到2021年才会正式交货,但其中间版本——Shop System于近日已正式交付客户。Shop系列是专为机加工车间设计的金属粘结剂喷射系统,目前已安装在北美、欧洲、中东和非洲以及亚太地区。 Desktop MetalShop System 业界最经济高效、最高分辨率的中量生产解决方案 Desktop Metal首席执行官指出, Shop System提供了业界最经济高效以及最高分辨率的中量生产解决方案。它的高速单程打印设计将高质量的粘结剂喷射技术引入了机械车间、铸造厂和粉末金属零件供应商的全新市场。 整套系统包括打印机、干燥炉、带有内置粉末回收装置的粉末站、烧结炉和集成的粉末处理设备。为了易于使用,DM设计了一键打印的功能,而经过优化的工程粉末和加工参数可确保零件质量和可重复性。 Shop System及其附属设备 Shop System可以生产复杂的金属零件,其速度是传统粉末床熔融(PBF)技术的10倍。该机器在75微米的层厚下可以达到800cc/h的速度,仅用5个小时就可以生产成百上千的零件,每天可以生产多达70公斤的不锈钢材料。 ‍‍ 该系统使用高分辨率(1600 DPI)打印头,每滴的尺寸保持在16微米,每秒可喷射多达6.7亿滴,可以打印具有精细特征的零件,平均粗糙度(Ra)低至4微米。该公司声称,Shop System的分辨率比当前的同类单程粘结剂喷射系统高33%。 Shop System的打印产品具有极高的表面质量 Shop System具有可变的构建箱配置,包括4L、8L、12L和16L四种。4L(350 x 220 x 50mm)打印机的起价为16.65万美元,而16L(350 x 220 x 200mm)的起价为24.15万美元。客户还将获得该公司的Fabricate MFG建造准备软件及其最近发布的Live Sinter烧结变形控制软件。 开始全球发货 Shop System早期的采用者有葡萄牙Jade Creaction LDA公司、英国Walk Calnyy公司、美国Alpha集团、法国E.A.C.以及香港生产力促进局(HKPC),覆盖珠宝首饰、航空航天、能源和运输、精密制造以及服务等领域,这些企业都利用粘结剂喷射技术生产高容量的最终用途金属零件。 Jade Creaction专注于珠宝和手表等奢侈品,它利用Shop System系统更快地满足客户的需求。其首席执行官指出,这项技术让设计更加自由,为设计师提供了更大的创造力。与此同时,奢侈品制造商E.A.C.也利用粘结剂喷射系统批量生产具有复杂几何形状的零件。在过去的四年里,该公司一直在探索金属粘结剂喷射技术,经过对竞争格局的全面审查和基准测试,E.A.C.最终选择了Desktop Metal的Shop System,因为其具有无与伦比的打印质量、吞吐量和经济性。 EAC采用Shop System打印的不锈钢珠宝饰物镀金后的效果 工程粉末和金属注射成型供应商Alpha Precision Group(APG)也在将Shop System纳入其体系以促进零部件的生产,这些零部件有助于减少排放,提高燃油经济性并提高汽车领域发动机的性能。APG高级工程工程师Phillip McDonald表示,Shop System将改变工程师的思维方式,“不仅是从制造角度,而且是从设计无极限的角度。”这项技术可以帮助客户非常快速地迭代设计和制造原型产品,不仅节省制造成本,而且交货时间进一步缩短。 美国工程服务公司Impac Systems Engineering(ISE)认为,Shop System可每天生产数百个近净成形零件,并大大降低人工成本。芬兰VTT技术研究中心将使用粘结剂喷射技术促进对新材料的探索,以扩大其金属增材制造材料的产品范围。 Shop System实现的部分应用 在法国,CETIM(机械工程行业技术中心)认为,该技术将为机械工程领域的创新和研发创造新的机遇。该中心材料、工艺和工业化首席运营官Pierre Chalandon指出,“我们坚信金属粘结剂喷射可以降低全球成本,提高生产率,提高质量、清晰度和准确性,开发新材料,并对烧结过程进行模拟,以控制零件变形。Shop System使我们的增材制造工厂所涵盖的技术更加全面。” 实现增材制造2.0 Desktop Metal宣称,其正在进行“增材制造2.0革命”以重塑制造业的未来,其Shop System系列将在其中发挥不可或缺的作用。增材制造2.0是指通过3D打印获得的吞吐量、可重复性和零件成本可以与传统制造工艺竞争的概念。据报道,3D打印的市场规模到2030年将达到1460亿美元。 公司CEO指出,“长期以来,人们一直在吹捧3D打印的许多优势,大规模定制、复杂几何形状、轻量化、装配合并、无模制造、数字库存等等,所有这些都捆绑在一起,将作为增材制造2.0的一部分。而Shop System便是以上优势的极佳体现。” 日前,Desktop Metal宣布将与Trine Acquisition 公司反向合并上市,届时,其市场规模将达到25亿美元。Trine是一家目标明确的收购公司,Desktop Metal将会从中获得5.75亿美元的收益,以用于对3D打印行业的收购整合,推动其内部增长。上月,Desktop Metal还获得了美国国防部一项为期三年、价值245万美元的项目,旨在为美国陆军批量生产不含钴的硬质金属零件。 注:本文内容来自3D打印技术参考。欢迎转发…