国产3D打印加工头让“材料设计+功能结构制造”更简单
就在上个月,马斯克曾直言猛禽3发动机难造,只能通过高度定制化的金属3D打印机来实现。
那么什么才是高度定制化?设备改造算、工艺优化也算,但还应当包括材料本身的设计。
过去,3D打印更多是在解决复杂结构的制造问题,但随着多材料3D打印技术的发展,另一个问题正变得越来越重要——零件不同位置应该由什么材料组成,也即制造结构功能。
这也是通历激光第10代12KW同轴送丝送粉激光头所追求的方向——不止打印形状,更能设计材料。
3D打印新材料开发,从“预制材料”到“现场调材料”
采用3D打印开发新材料,材料的供给方式直接影响新材料开发的效率。
常规的LPBF或送粉/丝DED工艺,都需要将所设计的材料组分制成相应的粉材或丝材,配方的反复调整不仅拉长实验周期,且成本高昂。
尤其对于新材料开发来说,有些材料从配方上需要,但从供料上却未必适合先做成丝或粉。例如镁合金,做成粉末以LPBF打印,爆炸风险很高,做成丝材打印反而更安全和稳定;而钨、钼等材料制丝本身就比较困难,硅、锗等元素又偏脆,连续送进易折断,以粉末形式打印更匹配。
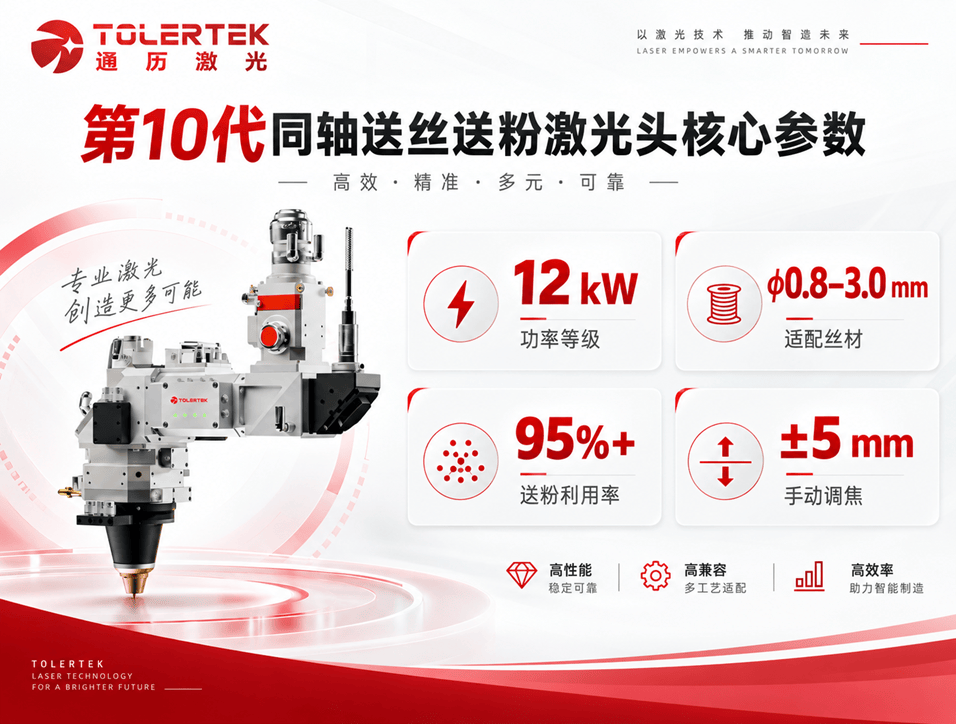
通历激光第10代同轴送丝送粉激光头 · Z型3D打印
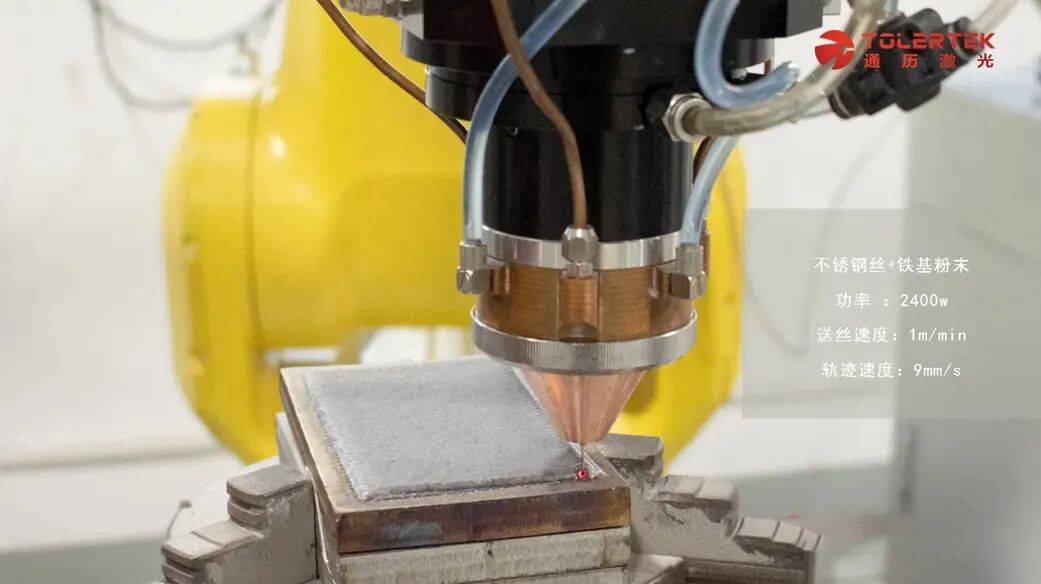
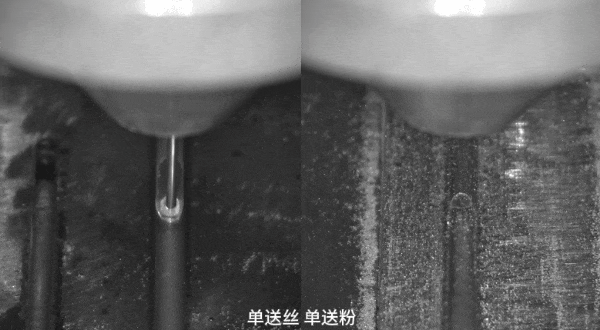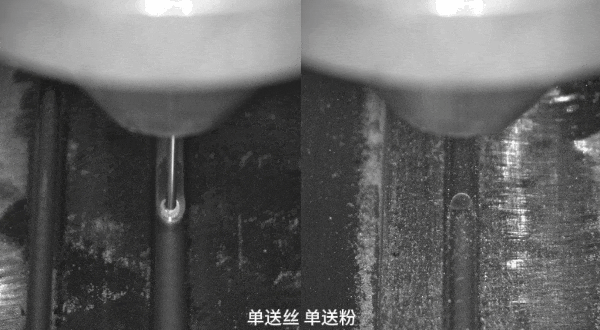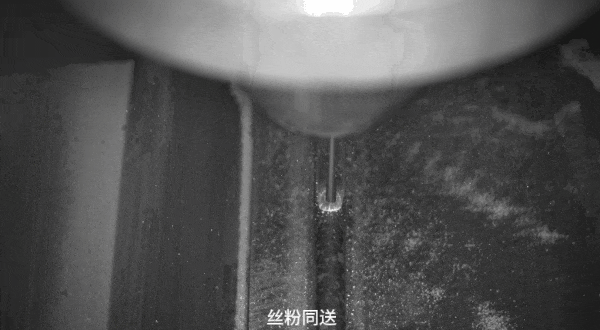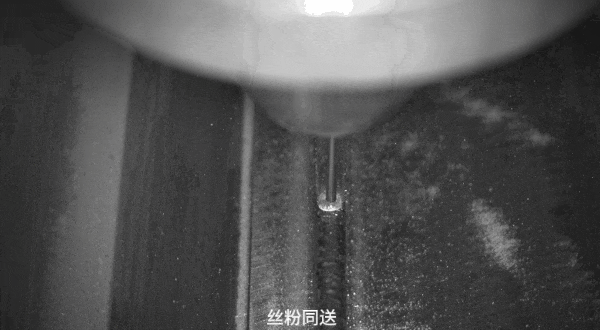
通历激光开发的同轴送丝送粉激光头,恰好完美解决了材料的适配难题。它在一套加工头内同时布置了送丝和送粉通道。
在开发新材料时,可以先确定已经成熟且能稳定送进的基础丝材,再将添加量较小、难制成丝材或经常需要改比例的成分从粉末端补入,两路材料最终在同一熔池内完成熔化和沉积。
材料设计在逐次改变粉末成分、送粉比例以及送入位置的过程中得以实现,且能够连续开展不同配方的实验。
采用这种方式,通历激光已实现镁合金丝+钛粉、不锈钢丝+7系铝粉、铝丝+钛粉、钛丝+不锈钢粉的组合,而不需要将两种或几种材料预先做成一根复合丝。
让成分跟着位置走,性能按区域定制
如果说改变粉末成分解决的是材料怎么组合,那么进一步控制送粉量和位置,就可以实现材料应该在哪里出现。
在丝粉同送3D打印中,可以根据需求改变粉末加入量,让沉积材料的成分随位置变化,从而开发梯度材料或复合材料;
在实际应用时,还可以把功能组分逐渐增加到表面或局部区域,从而在不同区域实现不同性能。
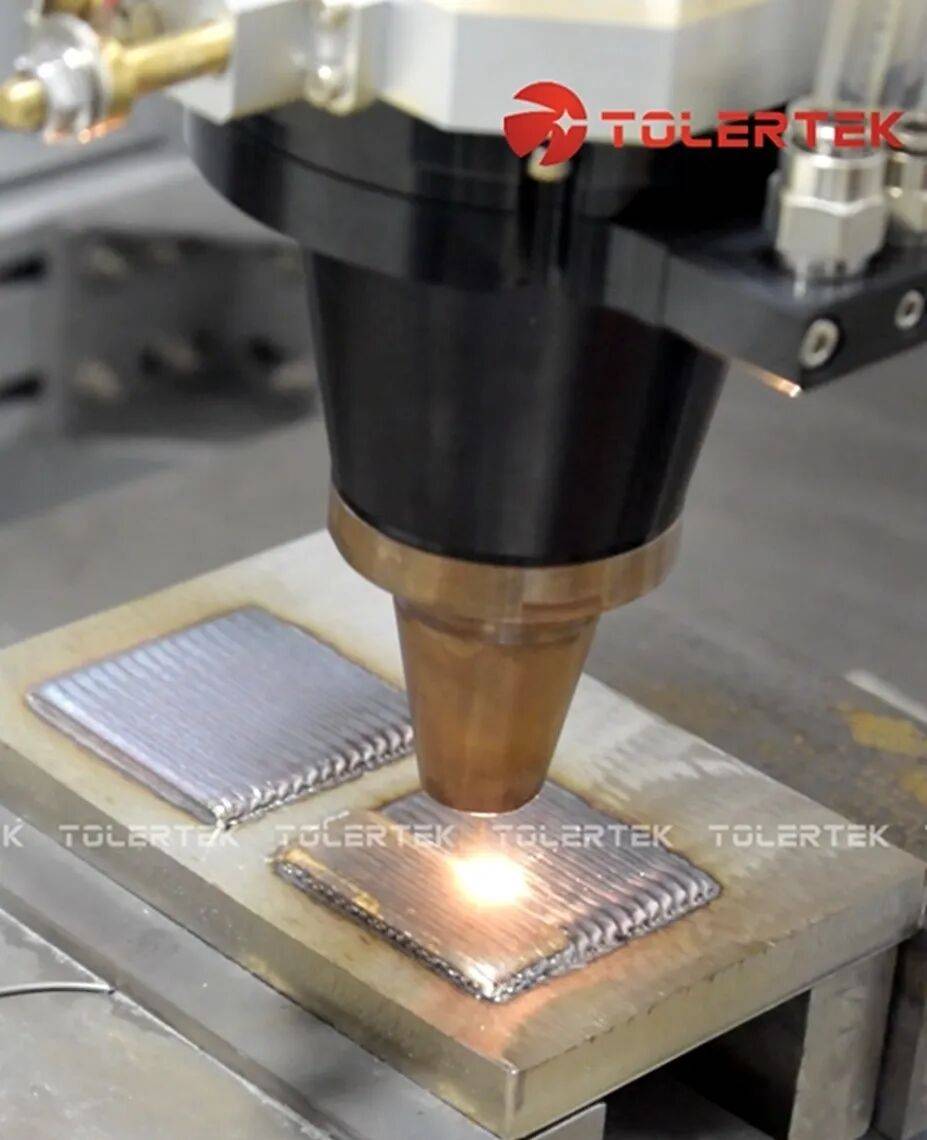
铜梯度材料制作 CuSn12Ni2示意图
例如,零件承载区域仍以基体材料为主,靠近工作表面的部分再提高耐磨、耐蚀或耐热组分的比例,中间留出一段过渡。这样既没有必要把高价值材料铺满整个构件,也能避免功能层和主体之间出现过于生硬的成分跳变。
这也就意味着,3D打印将不再停留在制造结构,而是进一步实现了功能性。
12KW激光功率+环形光斑
材料组合真正转化为稳定的沉积过程,加工头本身的光、料、热协同非常关键。
通历激光采用中空环形光斑,把中心通道留给丝材;加工方向发生变化时,丝材与光斑的相对位置仍能保持一致,这对转向、轮廓沉积和多方向加工更友好。粉末在周围加入后,与丝材在同一熔池内完成熔化和混合,工艺调整也因此可以围绕同一个加工点展开。
该加工光头功率等级为12KW,可适配φ0.8–3.0mm丝材,送粉利用率为95%+,手动调焦范围为±5mm,同时可选配热丝电源,也可以与电弧形成复合热源。
此外,它还配套了同轴CCD相机,可实时监测设备运行过程中的送丝偏移、熔池波动或光路异常,这些监测信息可以给现场判断提供直接依据。
从材料研发到零部件制造
材料开发只是丝粉同送的一种应用场景,此外它还能用于零部件直接制造以及结构修复。
在零部件制造过程中,丝粉同送的灵活性就展现出来——材料分配可以按照零件不同位置的性能要求来确定。例如主体区域仍以连续丝材完成主要成形,耐磨、耐蚀、耐热或其他功能要求较高的部位再增加相应粉末。
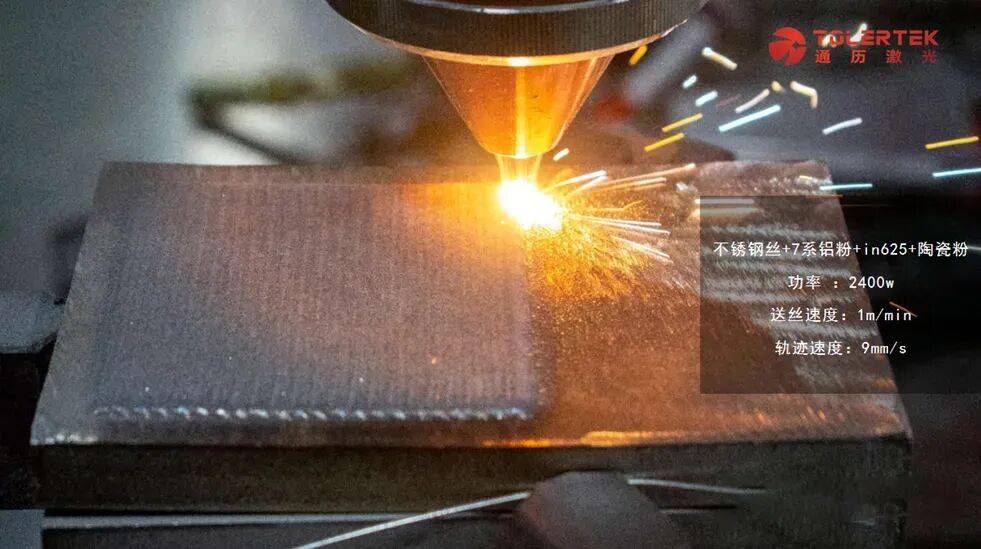
在用于表面熔覆与零件修复时,可以先对损伤区域恢复尺寸,后续层则可以根据服役要求沉积其他粉末成分进而实现功能性。如果基体和功能层之间的成分差异较大,还可以在中间打印若干过渡层。这样既能完成结构修复,还能在同一加工过程中获得所需要的表面材料性能。
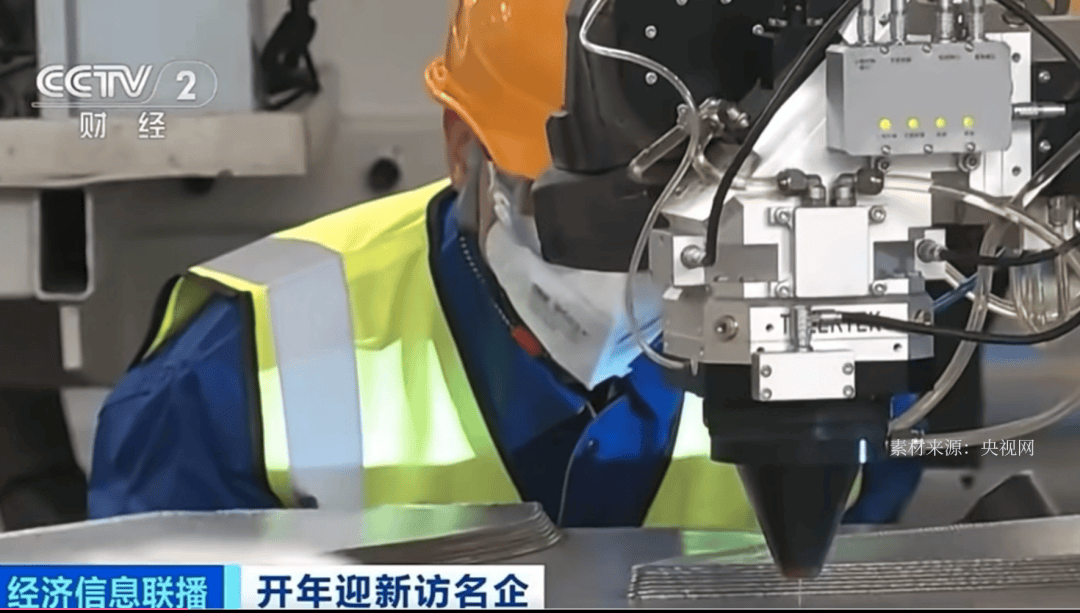
但需要注意的是,面向实际应用,加工头只是整个增材制造系统的一部分。
通历激光为实现更有效的整合和可靠的加工,为加工头配备了伺服送丝校直一体化单元,该模块可持续将丝材送至光斑中心。此外,按实际任务还可以配置热丝、电弧或视觉监测等扩展模块。整套系统结构紧凑、模块化,可以根据不同应用需求与机器人、龙门、回转工装等平台集成。
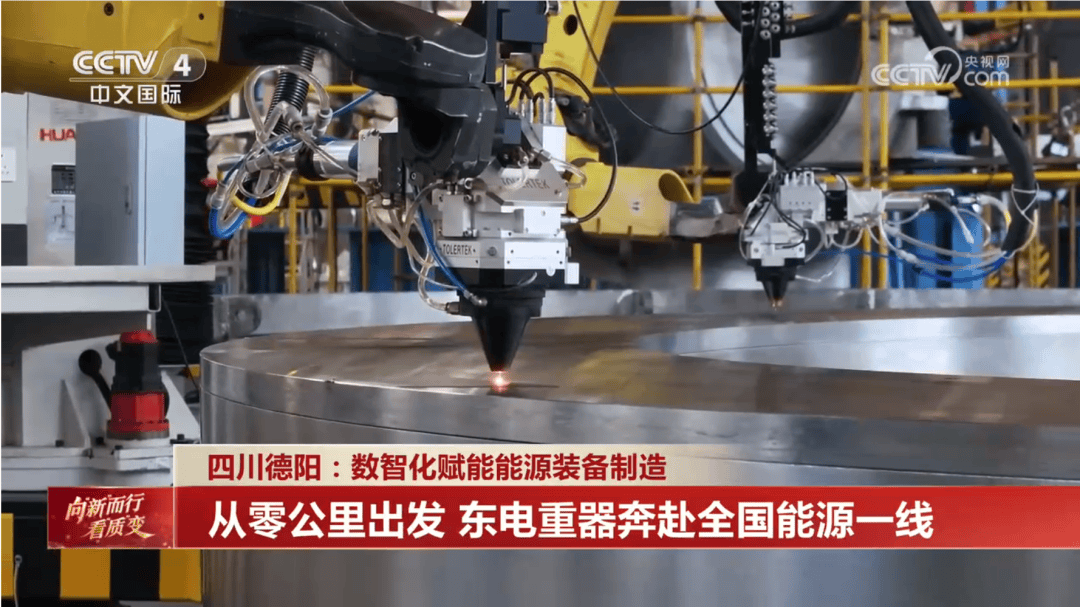
从材料研发到复合材料和梯度材料制造,再到零部件成形与零件修复,丝粉同送技术的优势不仅是让材料成分跟着需求分布,更重要的是实现了更多的可能性。它让3D打印从制造零件结构,进一步走向制造功能。
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印