纯铜为什么能用红外激光高质量3D打印,答案来了!
纯铜和铜合金的红外激光3D打印吸收率低且存在高反射,已经被行业普遍认可。
但笔者近日注意到一项来自加拿大滑铁卢大学的研究,他们采用铜含量达99.4%的C14500铜合金,使用红外激光进行能量吸收率测试,竟达到了91%!
这一数值明显和大多数报道相悖,但这项研究采用了三种叠加策略来实现这一结果。
基于此,也使我们能够理解为什么如今那么多开发商可以利用红外激光实现高质量的纯铜3D打印。
该研究最终的方法是借助三种效应叠加来实现这一效果——在打印的粗糙表面上铺粉、强行开启匙孔熔化模式、利用粉末夹带的辅助效应。
第一步是打印基板的选择。
固体纯铜和铜合金在近红外激光波长下的吸收率低于5%,液态下也仅为15%,铜粉也显示出这种特性。
但我们在进行下面的介绍之前,要区分材料本身对激光的吸收率,以及打印过程中输入能量中有多少被吸收,这项研究的重点其实是后者。
研究认可了通过增加激光散射来提高能量吸收的方法,与仅考虑增加粉末颗粒间的散射不同,他们同时将基板的粗糙度也纳入影响因素。
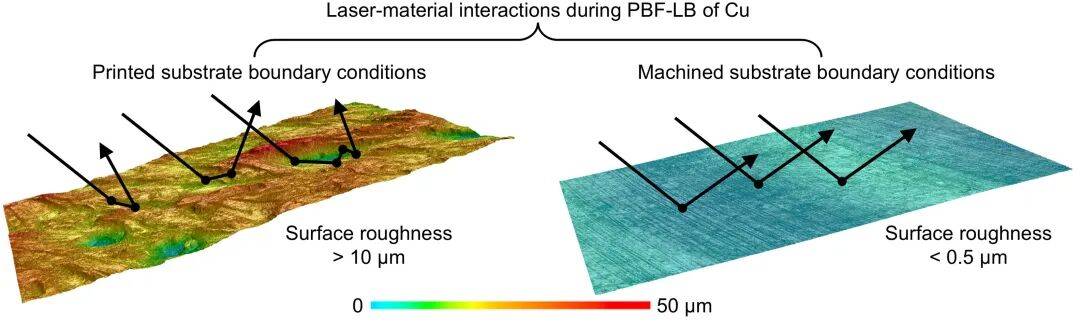 基板粗糙度对激光传播路径的影响
他们特意选用预先3D打印的铜块作为铺粉基板,它的表面粗糙度约为14μm。
与光滑的机加工基板相比,粗糙表面会让入射激光发生大量散射,这增加了激光在粉末和基板之间的传播长度,从而增加被吸收的机会。
第二步涉及到对激光熔化模式的理解。
他们提出了LPBF 3D打印的三种熔化模式——传导模式、过渡模式和匙孔模式。
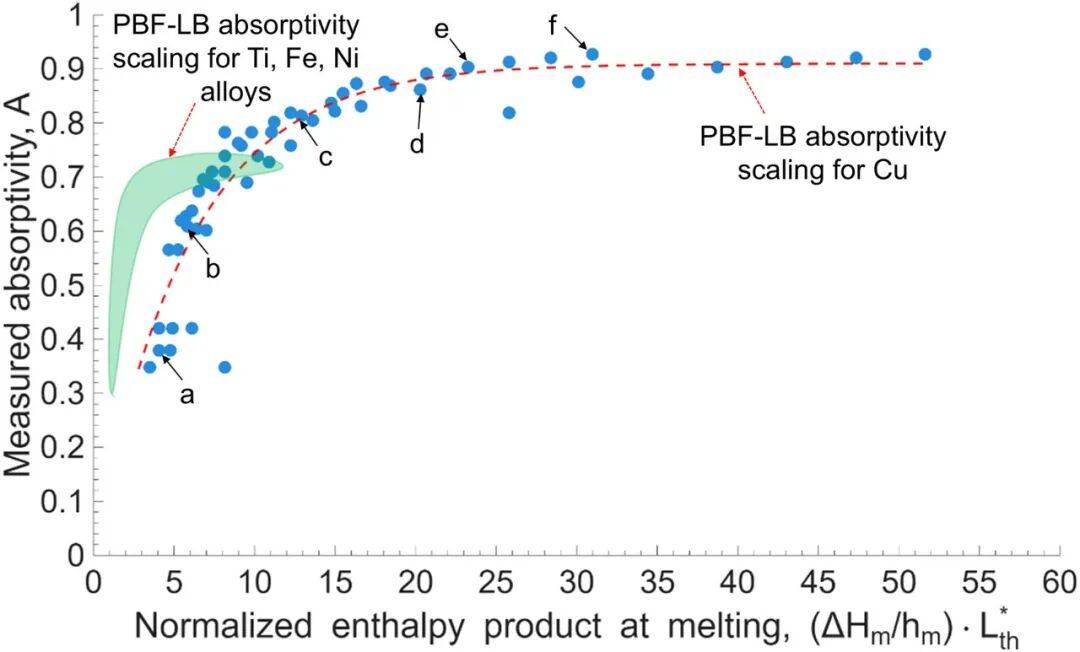
传导模式的熔池宽而浅,表面平滑,几乎没有金属蒸汽产生,但对于铜来说难以打印出高密度的零件,例如能量吸收曲线图中的a、b点。
过渡模式是一种不稳定状态,匙孔时有时无,例如能量吸收曲线图中c点。匙孔模式的熔池窄而深,由于强烈的金属蒸汽反冲压力,熔池内容易形成深坑,研究人员认为能极大提高激光吸收率。
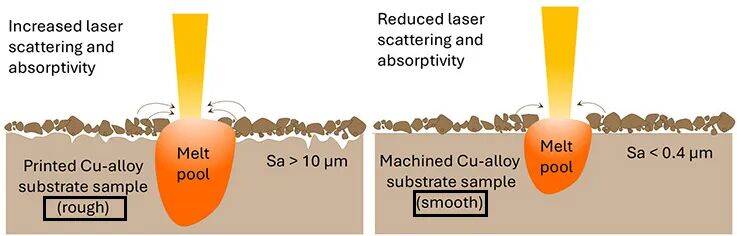 在粗糙基板和光滑基板上打印铜合金的熔池对比
然而,目前对于LPBF过程中铜及其合金的过渡模式和匙孔模式的起始机制的理解仍存在研究空白,这使得此类材料的参数开发耗时耗力,需要反复试验。
这项研究测试了56种工艺参数组合,激光功率从300W-600W,速度范围从300mm/s-700mm/s,以及45μm和80μm的光斑。
另一个重要的参数的粉层厚度。该研究中吸收量的测得是基于单层的几条熔道,它的设定也非常有讲究。真实的LPBF打印过程中,稳定之后的真实粉层厚度是设定值的4到5.5倍,因此该实验使用的是120μm的层厚。
最终,他们使用高功率+低速+小光斑,开启了匙孔模式,在该模式下测得的吸收量上限为91%。
从表面的解释看,似乎就是加大能量输入就能实现成型,但其中又涉及到必须形成稳定的匙孔、防止飞溅,让成型过程稳定的进行下去。
根据能量吸收曲线和所涉及到的公式,在一定范围内是能量密度越高,能量吸收率就越大,这也解释了为什么纯铜红外激光打印要用高功率。
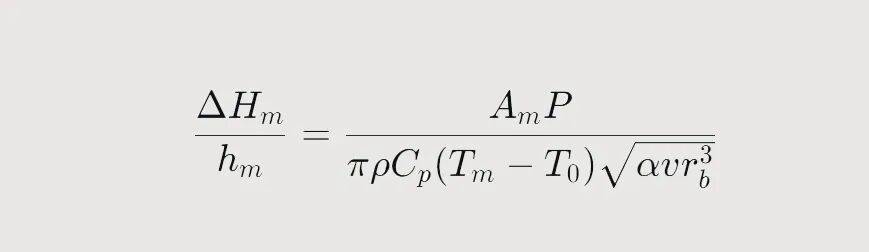 归一化熔融焓公式
但91%的吸收率是上限,能量输入继续提高,并不能使吸收率进一步增加。
但如果换做绿激光,这一数值将能够突破。
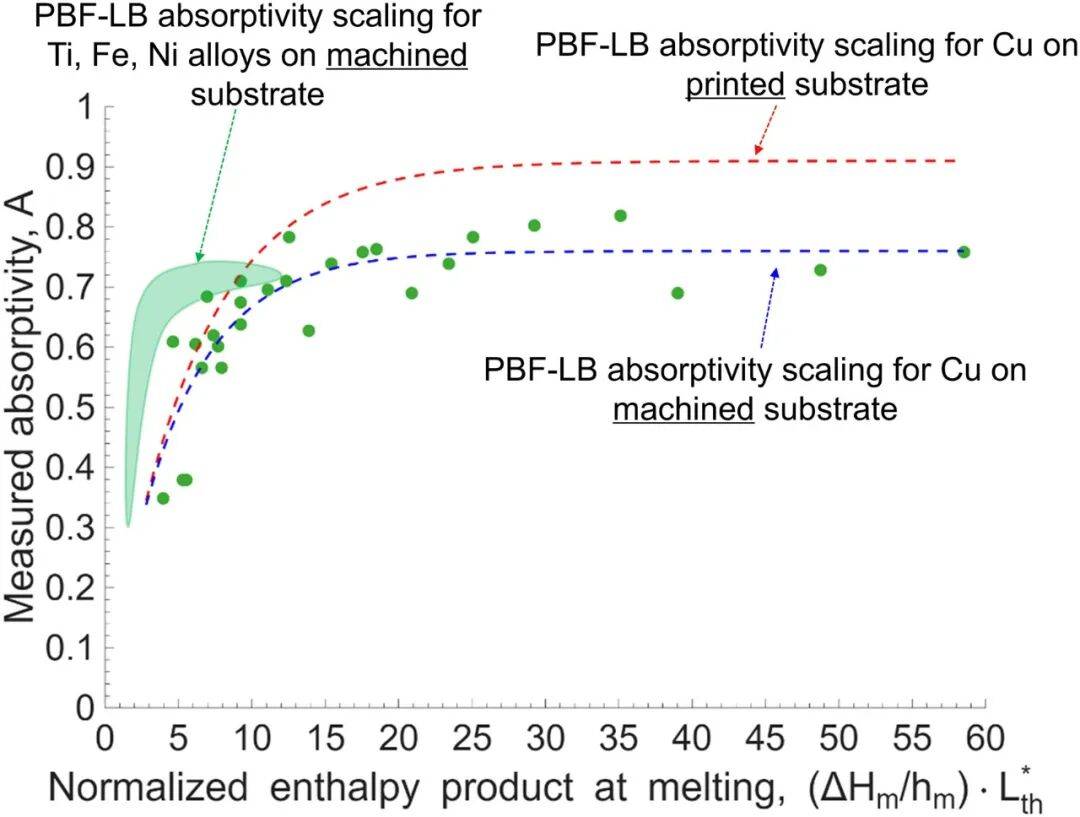
研究进一步对比了采用机加工打印时的能量吸收率,其上限为77%,证明了增加反射对提高能量吸收的影响。
第三个效应是利用粉末夹带来增加吸收。当匙孔形成时,金属蒸汽高速喷出的同时会将周围粉末卷入熔池,这种额外的粉末捕获行为进一步增加了熔融效率。
最终研究人员给出了一个能量吸收率的公式,对于指导后续研究具有重要意义,具体参数意义建议查看研究原文。
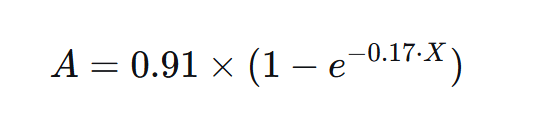
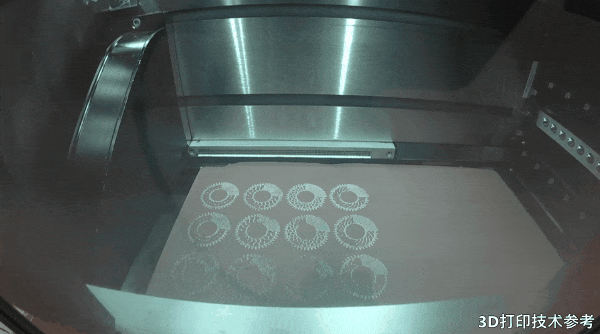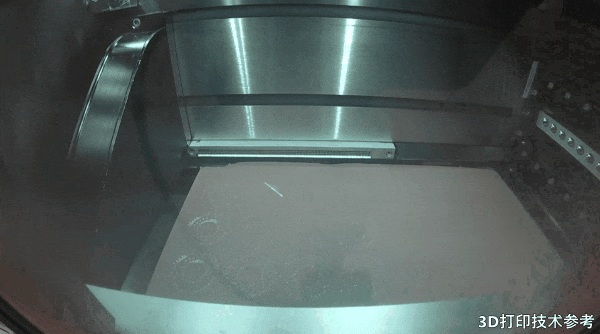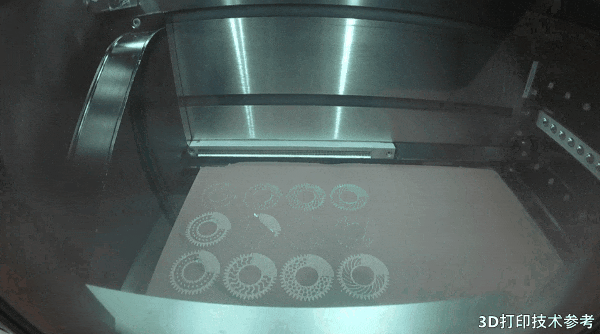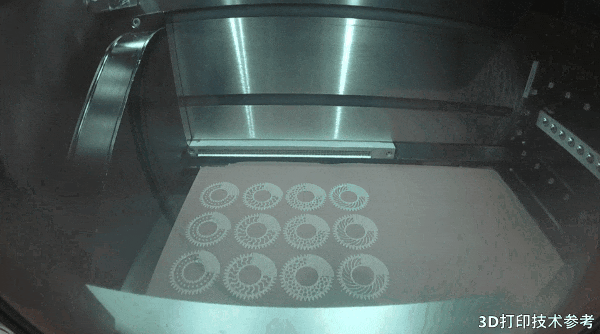
此外,它还展示了使用C14500粉末在EOS M290 1 kW设备上打印零件的延时视频,演示了打印16个直径为58mm、高度为7.5mm齿轮的过程。
这项研究以“Absorptivity scaling behaviour during laser powder bed fusion of copper alloys”发表,从机理上解释了为什么采用红外激光可以3D打印纯铜的事实,对用户实现更高质量的制造将带来帮助。
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印