激光交错预热3D打印无裂纹纯钨;绿激光、红外激光两种方法3D打印7075高强铝;桌面挤出3D打印6061铝合金
本周3D打印研究动态。
激光点打印预热,实现纯钨无裂纹3D打印
纯钨的3D打印需要极高的温度预热,这会导致零件周围的粉末聚结成块。
为了制造具有高几何分辨率和复杂设计的钨材料零件,同时保证机械性能的重复性,来自英国原子能局、哈德斯菲尔德大学精密技术中心等研究人员,提出了一种通过交错式局部激光预热,可以不用高温预热基板就能无裂纹3D打印纯钨。
其核心实际上是将传统的线扫描转为点扫描,交错预热就是将预热能量与熔化能量在空间路径上进行叠加与配合,使预热过程从整面预热变为局部精准预热。
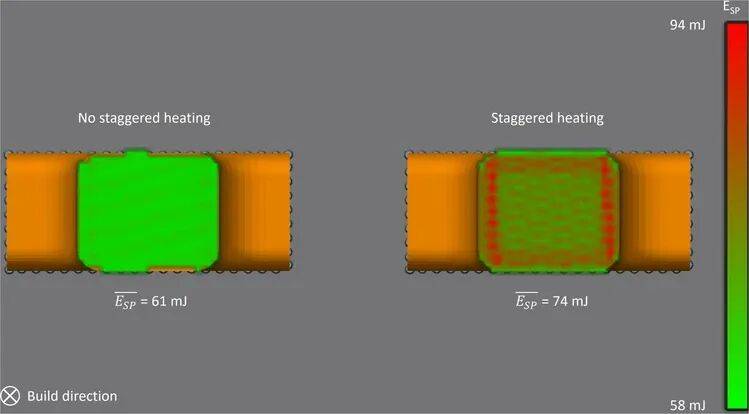
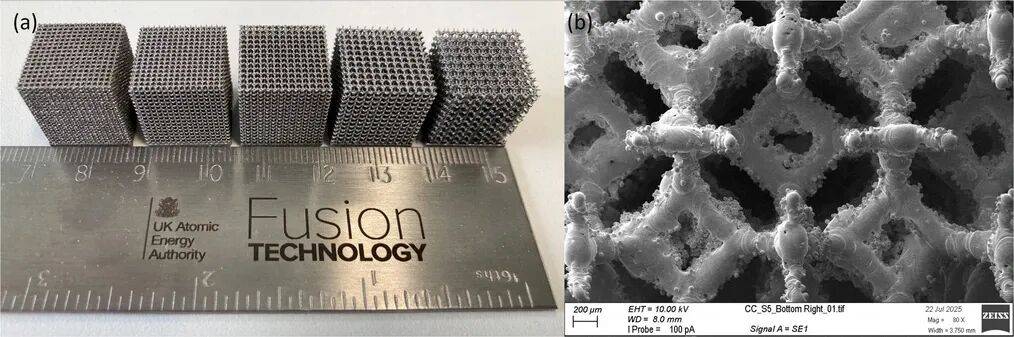
利用这种方法,研究人员制备出了无裂纹的高致密度试样。此外,他们还进行了长达11小时的长时间测试,打印出了高度80mm的样品,证明了该工艺具有实际应用的潜在价值。
另一个值得关注的要点是,激光会不会也存在点熔化模式,就像电子束那样。
该研究以“Specific point energy as a design parameter in L-PBF processes for novel additive manufacturing of pure tungsten parts for nuclear fusion applications”为题发表。绿激光3D打印高强铝合金7系铝合金强度高,但激光增材制造容易出现热裂纹,同时锌、镁等合金元素容易挥发。
绿激光3D打印高强铝合金
来自苏州大学和新加坡制造技术学院等的研究人员,采用532nm波长的绿激光,并在AA7075粉末中引入1.7 wt.% TiC纳米颗粒,探索了该类型铝合金的3D打印新方法。
文章指出,TiC促进了等轴晶的形成,抑制了柱状晶的生长和凝固裂纹。而绿光激光实现了更好的能量-材料耦合,熔池更加稳定,减少了热梯度和元素蒸发,晶粒更均匀、位错密度更低,热处理还可产生超高密度的纳米级η′析出相。
最终,采用绿激光3D打印的铝合金屈服强度高达600兆帕,高于目前已报道的几乎所有L-DED加工的锻造AA7075铝合金。该研究以“Ultrahigh strength aluminum alloy by green laser additive manufacturing”为题发表在Nature Communications。

7075铝合金粉末添加纯钛,实现无裂纹3D打印
同样聚焦7075铝合金的激光能量沉积3D打印,来自天津大学的研究团队向粉末中添加了纯钛颗粒,实现了无裂纹制造。这项研究以“Laser-directed energy deposition of composition-shifted 7075-derived alloy modified with micron-sized pure Ti particles: Crack suppression and comprehensive mechanical performance optimization”为题发表。
所添加的纯钛粉末粒度范围为45-150μm,部分熔化的Ti颗粒与α铝基体反应形成原位生成Al3Ti,作为高效的异相成核位点,并触发完整的柱状向等轴转变。这种微观结构细化将平均晶粒尺寸从34.8±24.7μm减小到6.1±2.0μm,并完全抑制凝固裂纹。
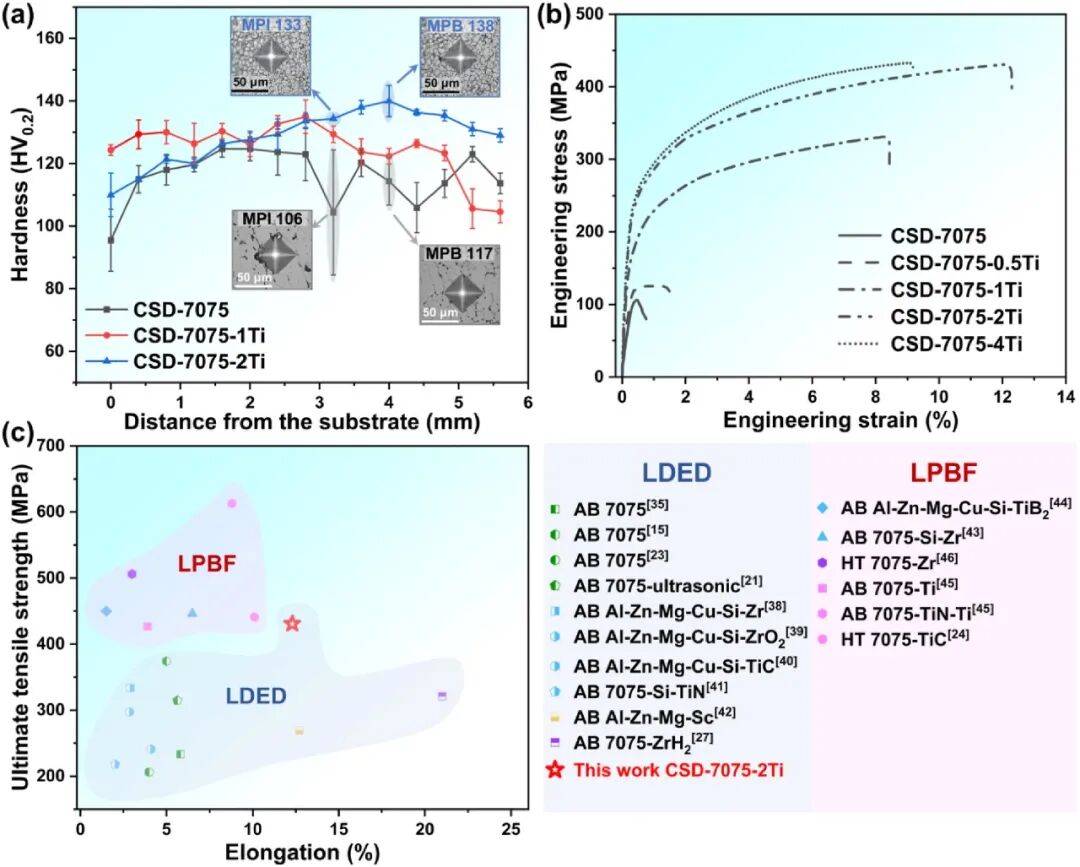
最终的材料抗拉强度为425.73±6.89兆帕,断裂伸长为13.61±1.99%。机械性能的提升主要归功于Al3Ti诱导的晶粒细化,不仅抑制裂纹,还通过Hall-Petch效应显著增强晶界,同时叠加共格富Zn/Mg纳米团簇产生的Orowan强化以及位错强化。此外,Ti的加入使晶界处η相的分布细化为更细小、准连续的网状结构。
以上两种方法,都为3D打印高强度、易开裂材料提供了一条参考方法,兼顾可加工性和材料性能。
桌面挤出3D打印6061铝合金
基于材料挤出的3D打印,目前已成为一种利用复合丝材制造金属零件的有前景的方法。该技术无需直接处理金属粉末,生坯零件完全由丝材或颗粒状原料打印而成,操作简便、成本低廉。
此外,该技术还允许制造多材料组件和功能梯度材料。然而,该技术面临的重要挑战在于脱脂和烧结工艺。
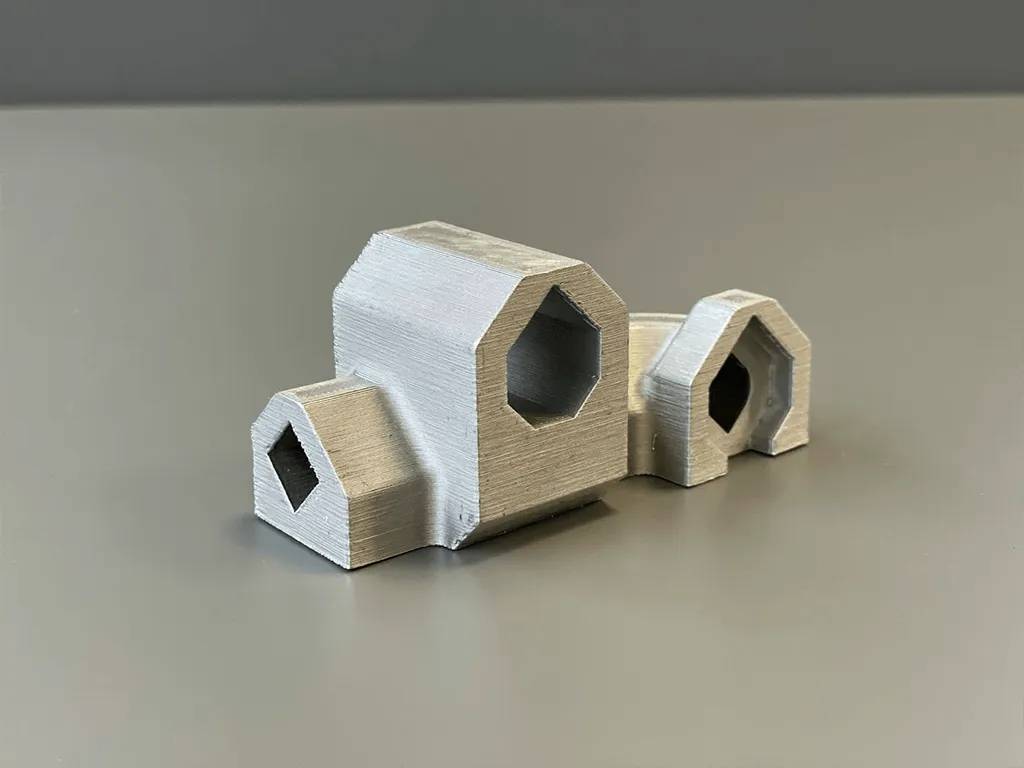
来自瑞士联邦材料科学与技术实验室和波兰克拉科夫AGH大学的研究人员,利用多种商用聚合物粘结剂对6061铝合金进行3D打印,重点评估了两种脱脂方法:一种是传统的溶剂脱脂后进行热脱脂,另一种是单步毛细管脱脂工艺,即将生坯嵌入多孔氧化铝粉末床中。后一种方法无需预先进行溶剂处理,即可利用毛细作用去除粘结剂。
由于铝原料极易氧化,因此其脱脂过程面临着特殊的挑战。这限制了空气中热脱脂过程中可使用的溶剂种类和温度。氧化会抑制后续烧结过程中颗粒间的结合,从而降低成品部件的密度。研究发现,两种脱脂方法均能实现至少96%的粘结剂去除率,但性能会随粘结剂体系和加工温度而变化。光学显微镜和密度测量结果表明,即使使用高纯度丙酮,溶剂脱脂也会导致轻微氧化,尤其是在打印样品的表面,并且烧结后的密度较低。

相比之下,未经溶剂预处理的芯吸脱脂法制备的样品具有更高的烧结密度和更均匀的微观结构。使用Kcmix粘结剂体系制备的样品在635℃下烧结2小时后,相对密度达到96.7%,而采用溶剂脱脂和热脱脂法制备的样品相对密度约为94%。
研究结果证明了脱脂条件在通过材料挤出3D打印高密度铝部件中的重要性。相关成果以“Material extrusion-based additive manufacturing of aluminum feedstocks with a focus on the debinding process”发表。
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印