3D打印大尺寸金属叶轮,精度偏差从1.0mm降至0.2mm
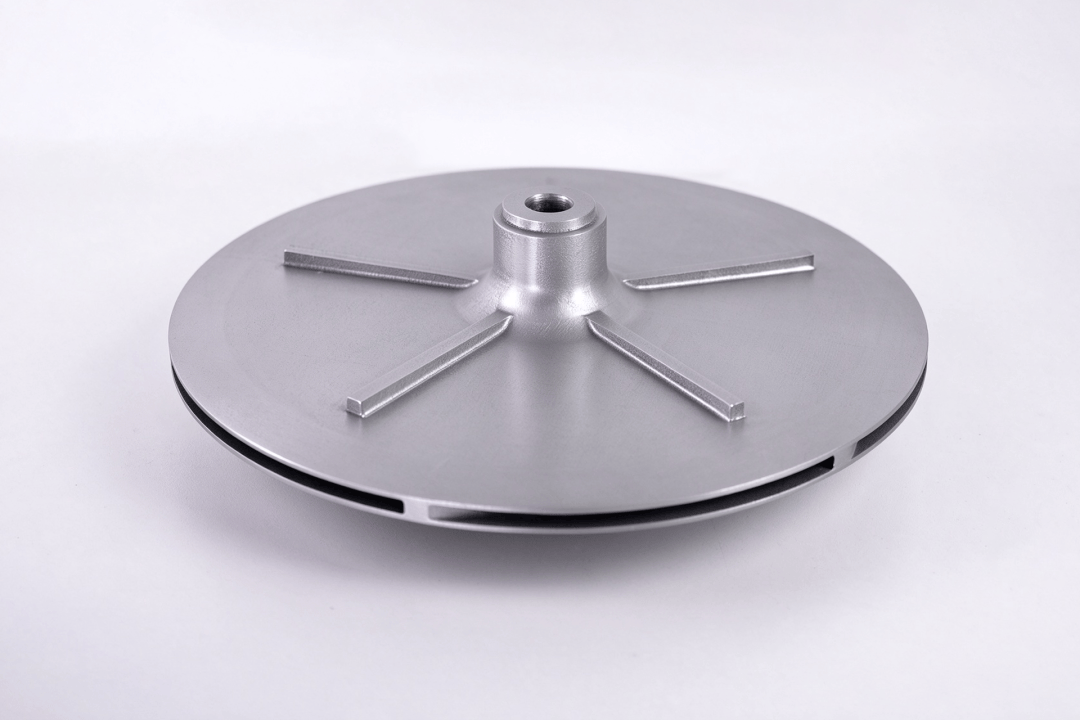
3D打印的金属叶轮在石油化工领域已经得到应用,而且成本大幅降低。
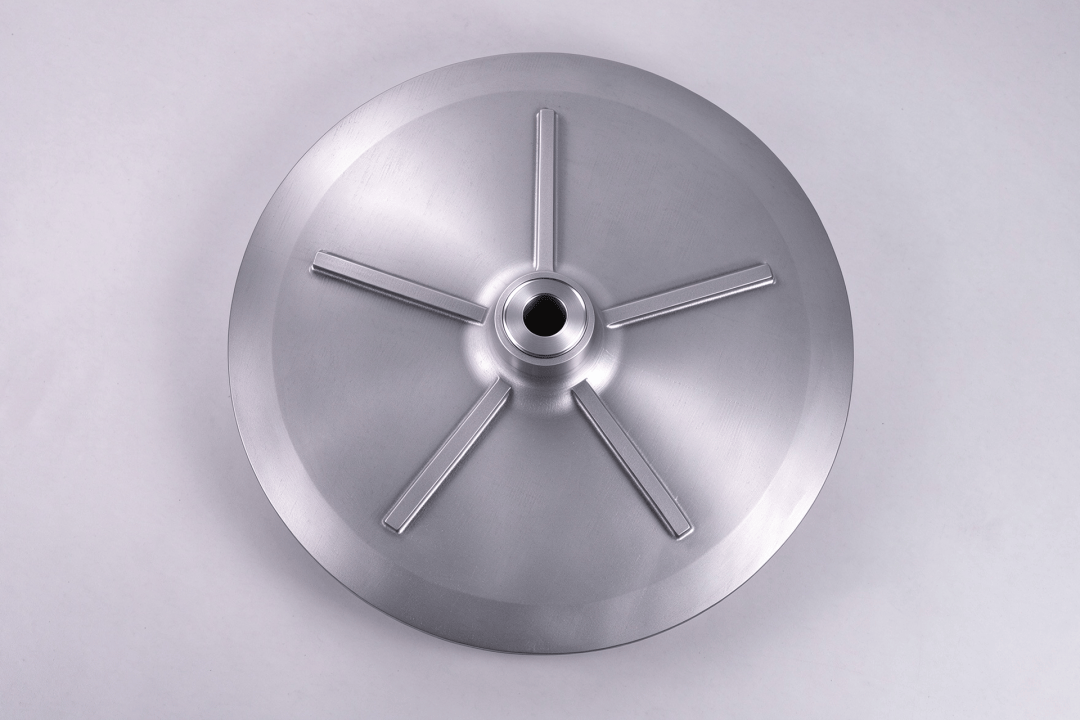
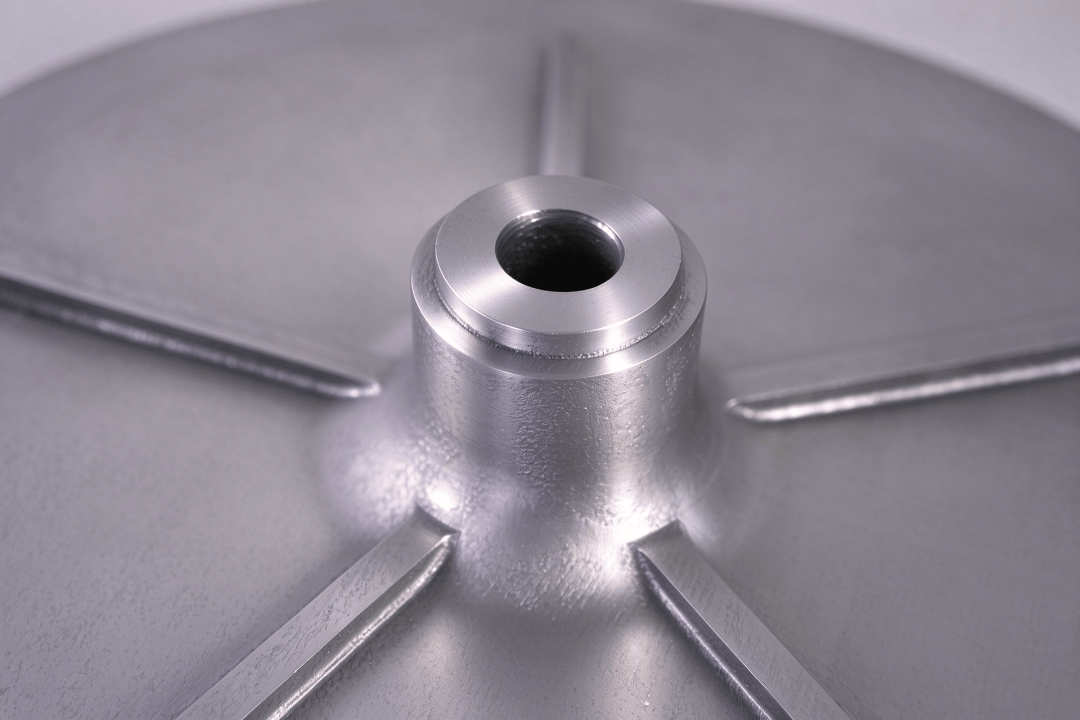
以尺寸为322×322×95mm的不锈钢叶轮为例,采用4激光设备和大层厚打印工艺,单件打印时间从原来的40小时降至12.5小时;结合废粉回收技术,单件成本能降低至约2000元。
但大尺寸金属零件在打印过程中,热应力和残余应力的存在容易引起几何变形。在效率显著提升、成本大幅下降的情况下,精度该如何保障呢?
零件首次打印,最大变形偏差达1mm
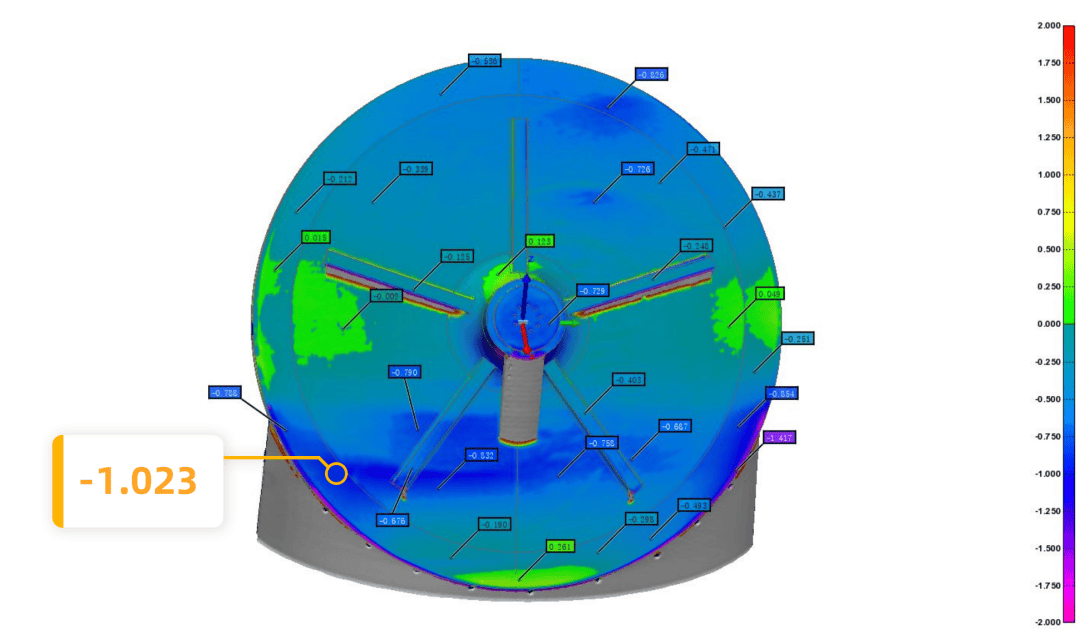
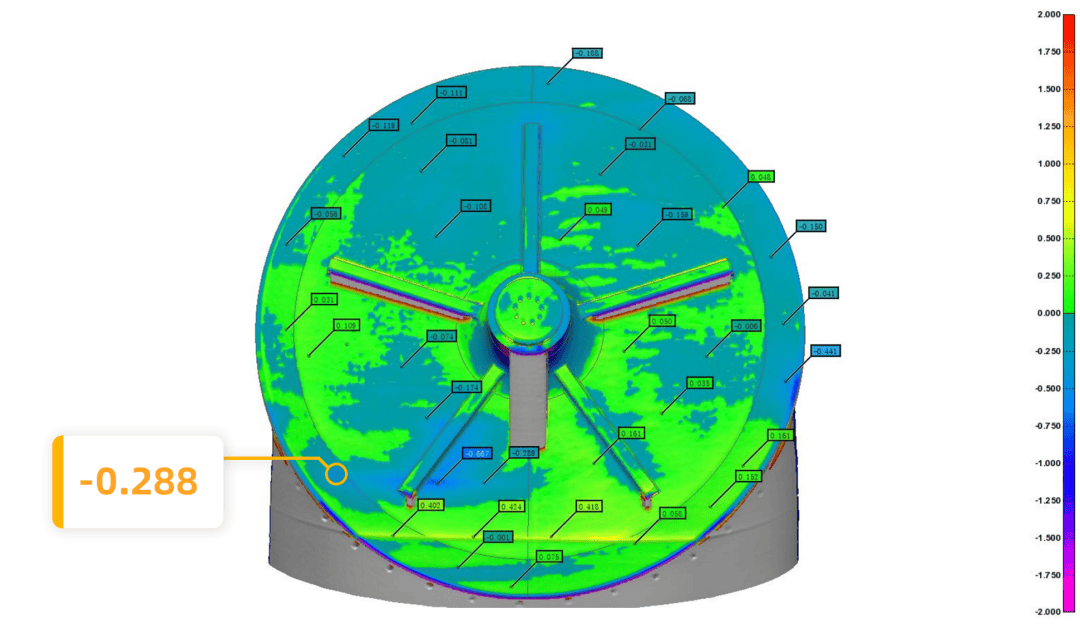
该叶轮盘在首次打印完之后,采用三维扫描获取了实际打印的精度数据,并与原始模型进行了比对。结果显示,零件部分区域出现几何偏差,最大变形偏差达到了1mm,这显然无法满足客户验收要求。
为避免仅靠经验反复调整模型,项目团队采用“首件扫描-偏差分析-反向补偿-二次打印验证”的方法,来解决精度问题。
基于扫描数据,生成补偿模型
这种基于打印件实际扫描数据的反向补偿方法,主要分为三个步骤:
1.扫描数据导入
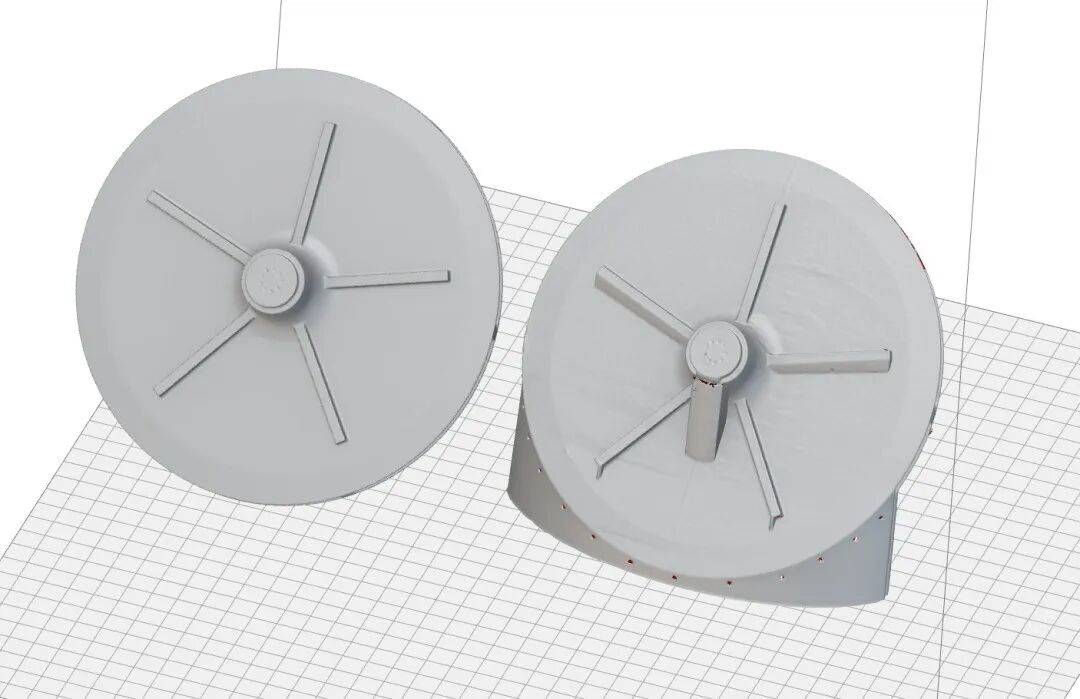
将首次打印零件的扫描数据,以STL 格式直接导入漫格科技VoxelDance Engineering软件,将其与原始设计模型进行比对。
2.变形偏差分析
软件可分析出扫描结果和原始模型的偏差分布,识别出实际变形的位置、方向和程度,为反向补偿提供数据依据。
3.自动生成补偿模型
VoxelDance Engineering软件的好用之处就在于,它能够根据实际偏差自动生成反向补偿模型,对原始模型进行几何修正,使补偿后的模型在再次打印过程时能抵消相应的变形趋势,降低最终零件的尺寸偏差。

从这一过程也可以看出,首次扫描检测并不只是为了确认精度,它同时为后续进一步的变形控制提供直接依据。
二次打印验证,偏差降至0.2mm
将经过变形补偿的模型进行二次打印,在该过程中保持工艺参数不变,零件打印完成之后进行二次扫描验证,再次与原始模型进行比对。
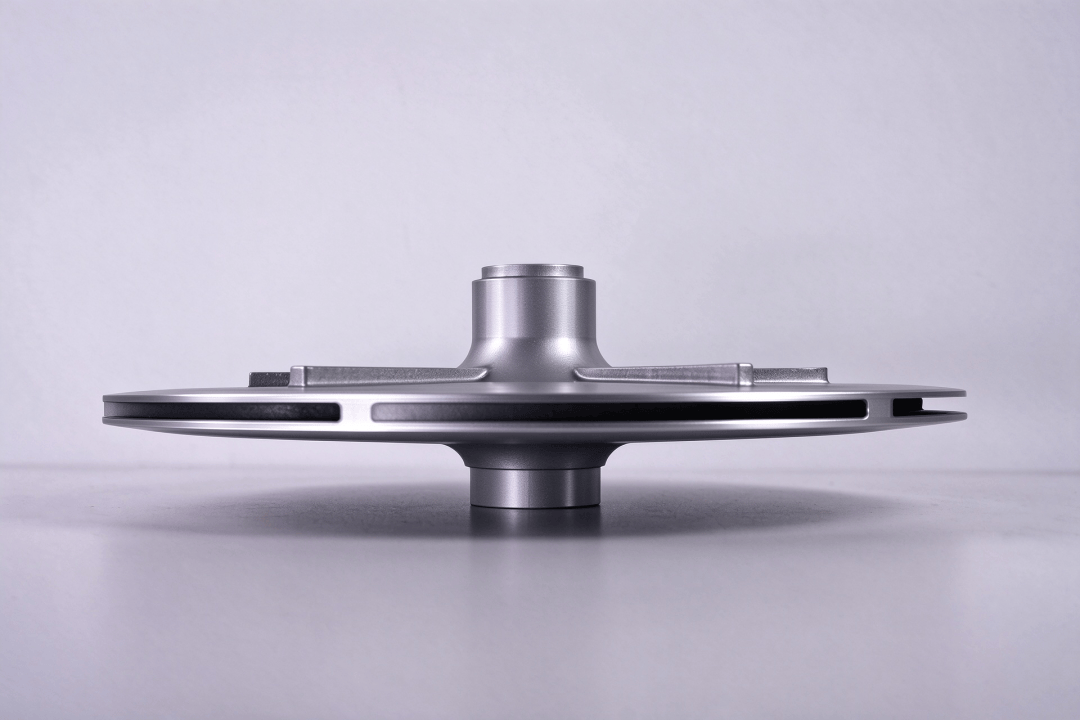
结果显示,经VoxelDance Engineering反向补偿后的叶轮盘,最大变形点的测量偏差从最初的1.0mm降低至0.2mm,最终满足客户验收标准。
效率在升,成本在降,不以牺牲精度为代价
金属3D打印技术近几年的发展,正体现出这样的特点,但它所制造的仍然不是具有简单特征的零件。
而不断涌现的新工艺,如环形光束、大层厚打印等,也让以前积累的经验面临挑战——大型零件、薄壁特征等极易引发变形的结构,需要可靠的手段保障精度。
这就离不开数字化技术对制造可控性与稳定性带来的支撑,让打印偏差测得出、可分析、能补偿,使3D打印在变得更高效和低成本的情况下不以牺牲精度为代价。
在本案例中,VoxelDance Engineering 将三维扫描与仿真补偿相结合,通过实际制造数据自动生成反向补偿模型,并以二次打印验证补偿效果,实现了从事后检测到制造过程优化的延伸。
让实际制造数据成为优化依据,让仿真分析真正作用于制造结果。这不仅是单个零件精度提升的技术实践,也体现了数字化仿真在增材制造质量控制中的价值——帮助工程师减少反复试错,提升制造精度与一致性,为复杂金属零件的工程化应用提供支持。
注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印