工艺-3D打印技术参考-(第9页)    

分类

  • 希禾增材:3D打印铝合金散热器相比纯铜有哪些好处?要点是什么?

    希禾增材:3D打印铝合金散热器相比纯铜有哪些好处?要点是什么?

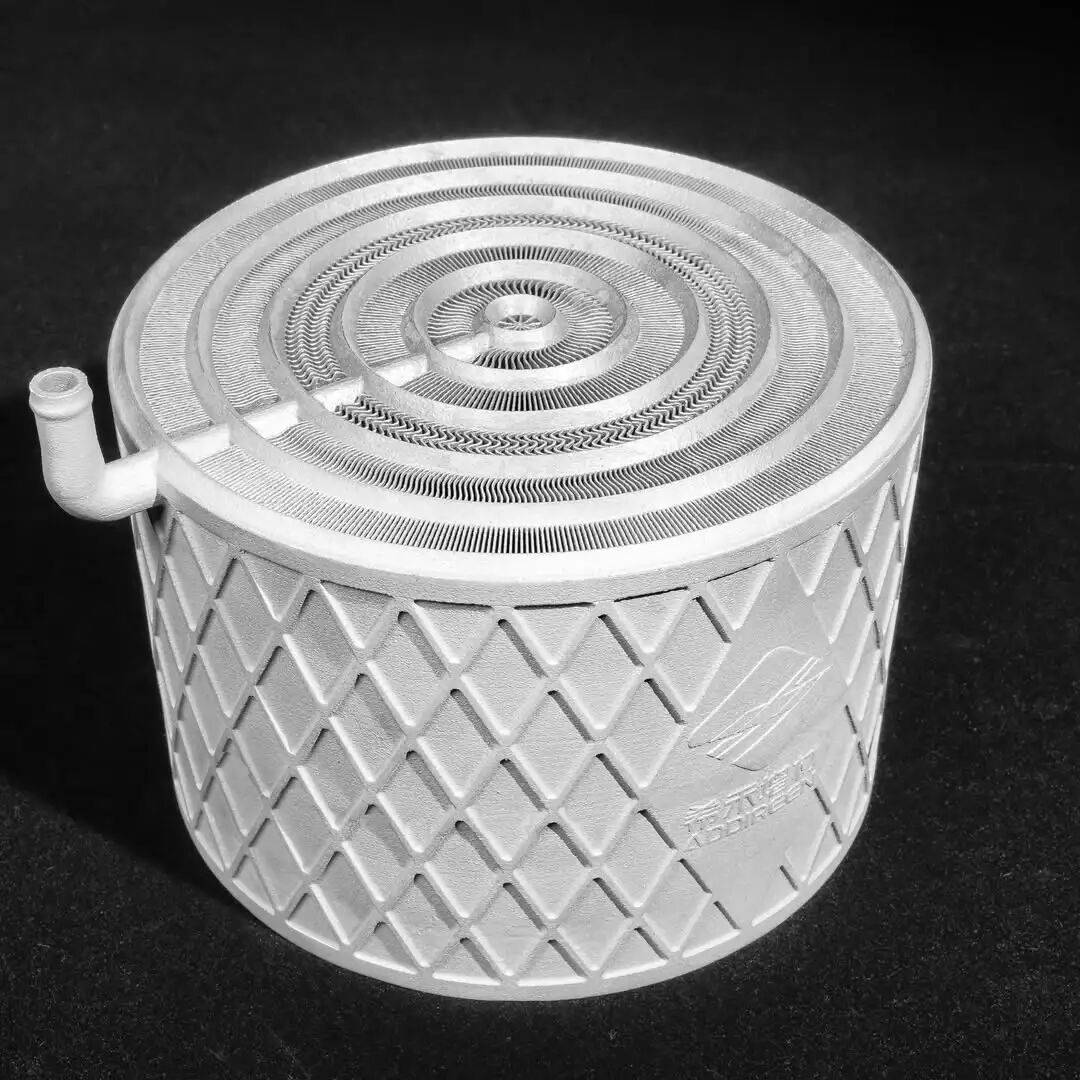
    在3D打印散热应用中,首选的材料一定是纯铜吗? 笔者发现,希禾增材对此的回答是否定的。因为,纯铜虽具有相比其他绝大多数金属都更高的导热系数,但它的密度却达到了8.9g/cm³,是铝合金的约3.3倍。 在航空航天、电动汽车、机器人等对重量非常敏感的应用场景中,工程师更看重的并非是绝对导热系数,而是比热导率,也就是单位密度的导热能力。 对于3D打印的纯铜和AlSi10Mg铝合金来说,是否进行热处理对导热系数的影响非常大。这是因为材料的导热性受相分布、孔隙率及热处理状态的显著影响。 希禾增材的数据显示,3D打印的AlSi10Mg在经热处理后,单位密度的导热指数为69.3,而工业纯铜仅为43.6,因此是实现轻量化散热设计的理想材料。 LPBF工艺3D打印AlSi10Mg的微观结构 铝合金在3D打印过程中的快速熔化和凝固过程,会形成特殊的微观结构,如晶界处分布着纳米尺度的硅网络,热应力导致位错密度很高,硅在铝基体中形成过饱和固溶体等。这些微观结构缺陷会散热声子和电子,导致打印态的AlSi10Mg导热系数只有90W/m·K。 为了使 AlSi10Mg在热管理领域发挥作用,就需要对其进行热处理。根据希禾增材的数据,零件在在300°C下退火2小时,就会改变其微观结构:硅网络发生粗化,固溶体分解,位错密度降低。这相当于为电子的传输扫清了障碍。 3D打印AlSi10Mg经热处理后的微观结构 结果就是,热处理后的AlSi10Mg导热系数提升至185W/m·K,但是其抗拉强度会损失大约10-15%。不过,这对于冷板和换热器此类部件来说,这个代价是值得的。 因此,选择哪种材料制作散热器,取决于使用条件。在更关注产品重量而且热量适中的环境下,AlSi10Mg是更好的选择;而对于那些局部热量超过铝合金物理极限的应用,纯铜则是更好的选择。 对于AlSi10Mg的LPBF工艺3D打印来说,其对绿激光的吸收率仍然要高于红外激光。这使绿激光在加工效率、表面质量和细节精度上有显著优势,这种优势最终也会体现在超薄散热片和复杂微流道的制造能力上。 笔者注意到,希禾增材展示的一个铝合金散热器,体现了3D打印在制造复杂结构方面的优势。 这款散热器包含随形冷却流道、微结构鳍片和晶格结构,最小壁厚仅0.3mm,采用3D打印一体成型,36小时即打印完成。而传统加工技术通常需要2个月,涉及多种工艺组合和环节,产品还存在漏液风险。可以看出,3D打印的优势非常明显。 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#热交换器 #3D打印 #散热器
  • 3D打印24种晶格结构,尼康SLM和用户共同探索轻量化和装甲防护

    3D打印24种晶格结构,尼康SLM和用户共同探索轻量化和装甲防护

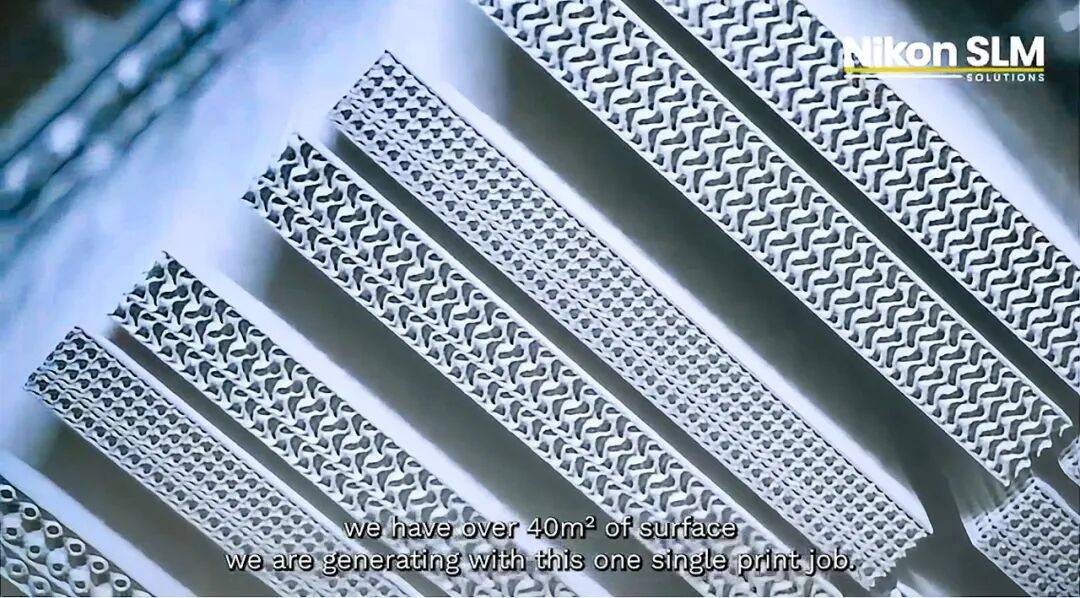
    3D打印技术参考注意到,尼康SLM Solutions与德国国防客户合作,探讨了如何使用3D打印制造出轻量化的防护结构的问题。 他们设计了24种晶格夹层板,分别进行了破坏性测试,来确定哪种结构的动能吸收效果最好。 在确定最佳结构后,他们将再引入高强度材料,与之前的最佳结构相结合,进一步提升防护性能。 ➡️ 减轻重量和提升防护 尼康SLM Solutions指出,他们在国防市场中看到了两大需求——柔性制造和轻量化结构。 对于柔性制造而言,它是指能够在不同产品之间快速低成本的自由切换,灵活适应多类型产品的制造需求。这一点非常契合3D打印技术的制造特征。 而对于轻量化的防护结构而言却并不简单。对于国防用户来说,所面对的是高速冲击性,具有高能量吸收能力的防护装甲,并非随便往里面塞个晶格就能满足要求的。 这也是合作双方测试24种结构的原因。所涉及的机构有菱形、棱柱体或类网格结构等;单元结构的厚度也存在差异,即可以是均一厚度,也可以是梯度厚度。 ➡️集成载荷分散功能 笔者在介绍中留意到一个特别的说辞——集成载荷分散功能。 细查发现,它是指当装甲车辆受到冲击时,通过特殊设计的内部结构,将集中在某个点的巨大能量迅速分散到更大的面积或整个结构上。 这种效果恰好能够体现特殊三维结构的力学特性。这些几何结构本身就能把垂直方向的冲击力,转化为结构单元的拉伸、压缩、弯曲或扭转力,从而把力分散到多个支撑面上。此外,晶格密度设置为梯度效果,也可以引导能量按照设计好的路径传递和扩散,避免应力集中。 尼康SLM Solutions使用其12激光的NXG XII 600一次就打印完成了这24种设计。虽然并没有测试板材具体的尺寸数据,从图片中可以预测应该在30cm左右。随后研究人员对这些防护板进行了爆炸性测试,从中确定最优的结构。 ➡️从国防到汽车应用 如果说国防和航空航天距离大多数人太远,那么汽车应用就与大多数相关。 笔者在此前介绍过,已经有研究开始探索将3D打印的晶格用在汽车防撞结构上。研究人员采用钢材,将螺旋晶格填充其中,借助冲击下晶格的扭转作用来吸收能量。 它的特别之处就在于能够实现自适应扭转。研究人员之处,当前的绝大多数防护材料都是静态的,无法适应不断变化的环境。而螺旋晶格的引入,可以根据装机类型和严重程度自行调整和改变自身特性,来减轻撞击影响。 结果表明,他们所开发的结构具有提供多种防护能力的潜力,从刚性屏蔽到柔性能量吸收均可实现。 ➡️ 晶格结构的两种形式 晶格结构的性质取决于单元的几何形状、密度、尺寸、维度和排列方式。根据拓扑结构,它们可以分为基于支柱和基于表面两大类。 支柱晶格由支柱和节点组成。根据设计目标又可以分为仿生结构和工程结构。 仿生结构是在模拟生物系统和自然构造,如Voronoi结构、Kelvin单元、金刚石结构、菱形结构和八面体结构等;工程结构优先考虑力学性能的优化,而非模仿自然结构,如体心立方结构、简单立方结构、八面体梯形结构、六方结构、立方八面体结构和截角八面体结构。 表面晶格结构是由预定义的表面或几何形状生成,被大家所熟知的就是TPMS晶格,也就是三重周期极小曲面结构。此类晶格的设计目标是贴合表面轮廓、优化材料分布和力学性能。 TPMS晶格属于是仿生设计,它们模拟了生物系统中自然存在的几何形状,如骨小梁、生物膜等。笔者查询到,这些曲面能够用极少的材料保持很高的结构效率,从而实现轻量化和高比刚度。 讨论 从这些介绍就可以看出,不同的晶格结构类型在性能表现方面差异巨大,具体表现在机械强度、能量吸收、散热和生物相容性上的不同。所以,不同的应用领域,选择的晶格类型可能存在很大不同。 而在晶格结构生成方面,笔者注意到,漫格科技的软件在处理TPMS曲面晶格、支柱晶格方面具有显著优势,不仅能够高效设计,而且具有高速的处理能力。 此外对于应用来说,像尼康SLM Solutions这样的头部金属3D打印企业,仍然需要针对具体行业进行大量测试。因此我们能够得出结论,晶格结构的高效利用是一门学问,需要细致的研究。 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#晶格结构 #3D打印 #点阵结构
  • 荣耀发布金属3D打印免组装、可相对运动转轴专利

    荣耀发布金属3D打印免组装、可相对运动转轴专利

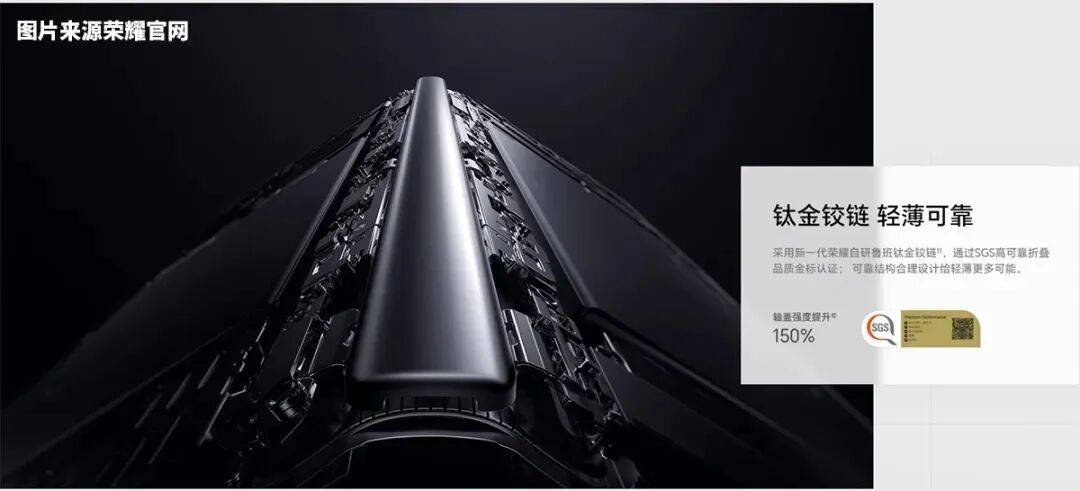
    笔者注意到,国家知识产权局于今年5月,公开了荣耀终端股份有限公司一项名为“转轴机构的制备方法、转轴机构和电子设备”的专利。 该专利提出了一种采用3D打印技术制造免装配、可相对运动的复杂结构的方法。 笔者认为,该专利突出了其他行业在面对新工艺时,通过吃透其制造特性,从而开发出新型结构,进而推动产品创新的思路。 ➡️ 转轴机构传统制造痛点 当前,可折叠电子设备通过转轴机构来实现展开和闭合,但转轴机构包含了大量零件,总数可达数十个。组装过程工序复杂,每个零件都需要精密对位、锁固,组装后的公差累积进一步放大,晃动控制非常困难。 3D打印带来的好处就是能够制造可活动的一体结构,能够将几个甚至几十个零件组合在一起整体制造出来,从而减少了组装工序,提升机构整体精度。 笔者注意到,这对于该类产品制造来说具有重要价值。相关资料显示,组装环节最为昂贵。 而荣耀此次公布的专利所涉及的核心内容,就是这种一体化的结构如何实现。 3D打印的荣耀Magic V2轴盖及相关结构(来自胜利文绉绉拆机视频) ➡️ 荣耀3D打印免组装、可转/滑动机构专利 该方案的重点是,在需要相对运动的结构界面处,设置一种临时性的连接结构,将相对运动的结构连接为一个整体进行打印。 这种连接结构被称为连接余料,可以是薄壁,也可以是细杆,它们很薄、很脆弱,就像临时焊点,把所有零件牢固的连接为一个整体,保证在后续的清粉、运输等过程中保持稳定不散架。 为了保证后续能顺畅的去除这些连接余料,要求所有与连接余料连接的表面都垂直于打印方向。 这样做的好处是,连接余料就行一面直立的薄墙,两侧没有任何零件遮挡它。当需要分离时,激光或刀具可以从正上方无阻碍的直接切割,轻松将其去除。 当余料被移出后,原本被占据的空间就变成了间隙,其大小与3D打印的精度直接相关。此时,原本被固定的零件(如基座或摆臂)就可以相对运动,形成转动或滑动的配合关系,几乎不需要后续的装配、调试与打磨。 这让笔者联想到多家企业在今年高调宣布推出的高精度3D打印技术。该技术的一大特点就是适合可转动部件的直接一体3D打印,当精度达到足够高时,光滑的表面甚至不需要再进行其他后处理加工。 不过对于转轴这一精密件,可能仍然需要少许抛光工艺,但已经大大减少了相关工作量。 ➡️ 新设计和制造技术带来的好处 3D打印技术的发展使这一复杂结构的制造成为可能。 这使得铰链结构的制造可以不必像此前一样,先采用MIM工艺制造出大量零件,再进行人工或机器组装,不仅减少了大量制造环节,提升了生产效率,同时还将产品的尺寸更加小巧,精密度更高。 配合多种工艺,折叠手机的折痕更加不明显,消费者的体验感也进一步提升。 ➡️ 折叠屏手机市场与对3D打印需求 折叠手机已经成为消费电子行业的一大细分产品。IDC数据显示,在手机整体市场不佳的情况下,2025年我国的折叠手机出货量超过1000万台,同比增长9.2%。 而该产品对轻量化、高可靠结构有着极致需求,其高速增长也进一步带动了对3D打印钛合金铰链的需求量。 2025至今,多家3D打印设备商、材料商开始大力建设新基地,就连比亚迪也布局了电子高端通讯设备金属配件增材制造项目。 可以看出,3D打印技术已融入消费电子产业链。而该技术带来的颠覆性改变之一,就是让产品的创新水平达到了新的高度,以及将部分零件的制造流程大幅缩短。 实际上笔者也感慨到,应用的需求也推动了3D打印工艺的创新发展。因此在此之前十余年,金属3D打印免组装、可运动结构的发展几乎停滞不前,对超高精度的需求也并没有那么多。而消费电子行业的巨大市场需求,显然推动了3D打印技术的发展。 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#3D打印 #消费电子 #荣耀 #电子3C
  • 铂力特大装备3D打印满版机器人零件,多个要点值得关注!

    铂力特大装备3D打印满版机器人零件,多个要点值得关注!

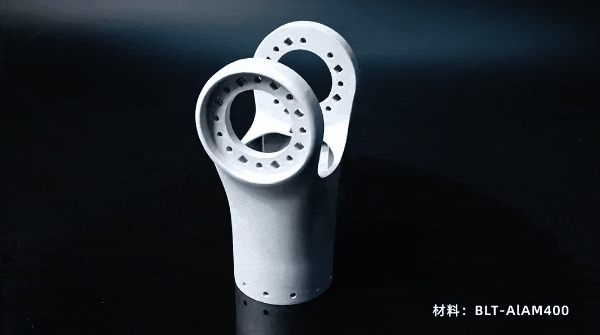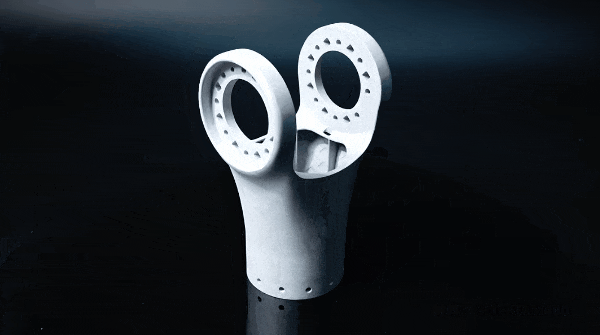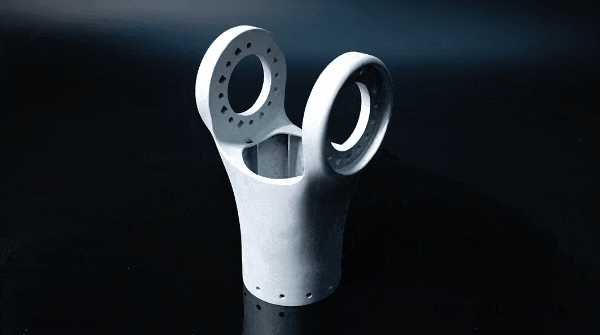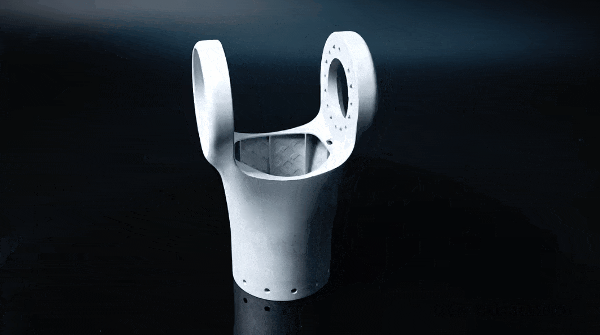
    在今年的TCT亚洲展上,铂力特展台的一整版机器人上臂壳体零件引来大量观众围观。 该零件采用了一体化集成设计,3D打印实现了复杂内部结构和外部轮廓的高精度直接成形,不仅使结构重量更轻,且制造工艺极大简化。 而之所以如此吸睛,是因为整版800mm×800mm的尺寸给观看者带来了极大的视觉冲击。 笔者发现,这些壳体零件由搭载了20台1000w激光器的米级设备BLT-S800打印。现场解说人员也表示,这台装备的应用场景之一就是人形机器人产品的打印。 ➡️ 特征鲜明 就打印工艺来说,它具有鲜明特征——高效率、低成本。 这是因为,其打印层厚为120μm,使用大光斑,20束激光同时打印,这些组合能够有效地提升打印效率,降低零件成本,从而能够适应机器人大批量、低成本的使用要求。 具体来说,这版机器人上臂壳体的总数量为36个,零件尺寸为100mm×120mm×210mm,采用20激光打印的总时长为35.2小时,相当于单件约58.6分钟。 3D打印技术参考注意到,这一具有中等尺寸的零件,如果使用单激光的BLT-A320打印,则需要16.5h。两相对比就可以发现,多激光、大尺寸批量制造,对效率和成本的影响有多大。 ➡️ 材料突出 在材料方面,采用的是高强度铝合金BLT-ALAM400,它能够在保证较高强度的同时实现良好的韧性。铂力特也指出,这款材料能够满足人形机器人领域对产品质量的高要求。 笔者细查发现,BLT-ALAM400是一款适合大层厚打印的铝合金,是铂力特为解决铝合金在工业领域批量打印时遇到的材料性能与成本问题而推出。 其不含稀土和贵金属元素,材料成本低;打印过程中的热裂纹敏感性大幅降低,使其适合大层厚打印且减少了缺陷产生可能;材料在120μm层厚打印、热处理之后的室温拉伸强度达到425Mpa,延伸率12.5%,使其达到了汽车、工业机械和机器人等领域对产品的性能要求。 再进一步的查询可以发现,铂力特针对铝合金已经推出了多种类型,在近些年来陆续更新发布。 其中,BLT-AlAM300C具有高导热特性,能够制造液冷板等散热器件;BLT-Al4AN1是一款可原色阳极的中高强铝合金,能够用于消费电子、机器人等行业应用;BLT-AlAM500具有更高的强度,适合航空航天领域对材料性能和质量的要求。 3D打印技术参考还发现,铂力特在近期提到了另一款高强韧铝合金——RAE系列。它由聚塔时代推出,在后者与上海交大的一篇研究中指出,使用铂力特设备打印的该合金,热处理之后屈服强度达到了648-707Mpa,延伸率保持在7.0%-10.3%,可谓再次刷新了3D打印铝合金的性能高度。 铂力特也指出,RAE系列材料目前已经在机器人腿部结构、卫星支架、轻量化拓扑优化支架等复杂零件上完成打印验证。 讨论 通过结合拓扑优化、集成设计、高强度轻量化材料与3D打印,能够实现机器人部件的显著减重,从而在不增加机器人能耗的情况下提升负载能力、灵活性或工作时间。 但是,笔者近两年在行业展会上的观察发现,机器人开发企业多数表示对3D打印技术的应用仍局限于制造塑料外壳,纤维增强3D打印零件用的也极少,对金属打印技术的应用更是了了。相比消费电子行业,机器人行业的探索可能仍然处于早期阶段。 不过,这并非完全没有进展。铂力特就提到在2025年已经与国内知名机器人制造企业优必选达成了合作,已为后者提供了全流程的金属3D打印解决方案。 而且,机器人行业的下游供应商,也在主动需求3D打印技术开发商为其提供制造服务。随着像机器人马拉松等此类比赛的举办,相信将会有越来越多的企业会主动选择3D打印技术。 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#机器人 #3D打印 #铂力特
  • 2026国际3D打印冷板设计大赛,中国团队再次取得好成绩

    2026国际3D打印冷板设计大赛,中国团队再次取得好成绩

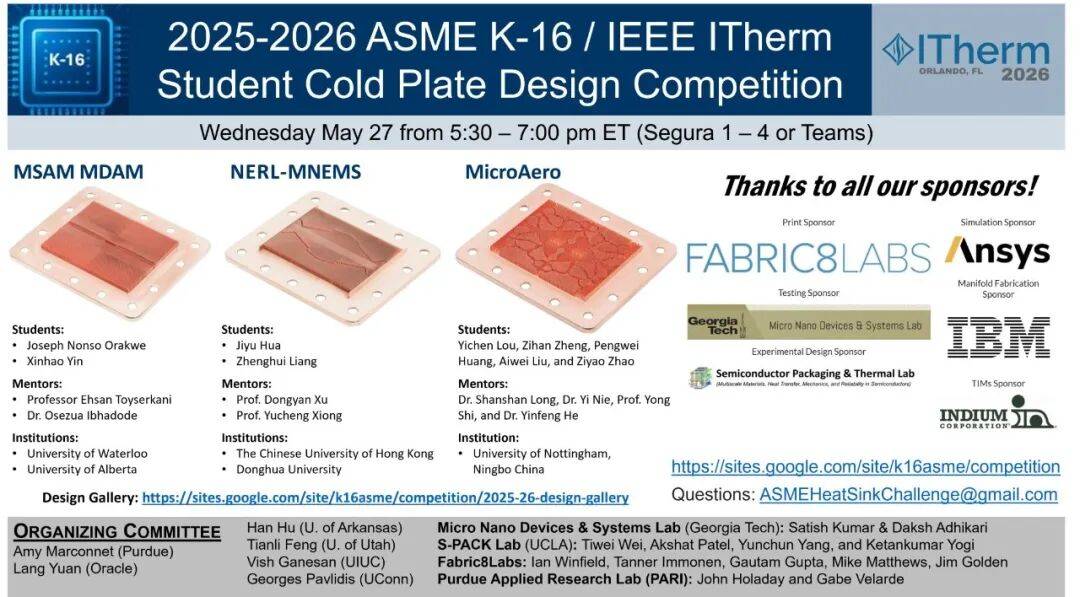
    3D打印技术参考注意到,由电子与光子设备热管理技术委员会(ASME K-16)与半导体热与热机械多物理现象国际会议(IEEE ITherm),联合举办的2026年学生冷板设计竞赛,中国学生团队再次取得好成绩。 此次大赛共有三支队伍进入决赛。分别是来自滑铁卢大学和阿尔伯塔大学的MSAM MDAM团队,香港中文大学、东华大学NERL-MNEMS团队,以及中国诺丁汉大学的MicroAero团队。 可以看出中国团队一如既往地的具有强大实力。 ➡️ 竞赛概括 本次竞赛仍然聚焦高功率电子设备的液冷散热。参赛团队要解决芯片表面功率分布不均导致的热点问题,同时降低压降,提升综合性能指标。 也就是说,并不是单纯要求把芯片温度压到最低才是优秀。 设计的挑战在于,高功率区域需要更高的散热能力,但流体会自然选择低阻力路径,传统微通道会显著增加压降,导致流量分配不均,造成热点集中。 评分标准以品质因数(FoM)作为衡量依据,它能综合衡量热阻降低和压降降低的程度,数值越高代表设计越好。 今年的参赛设计仍然以铜冷板为主,学生们将设计、分析并优化一种采用3D打印技术制造的冷板,撰写白皮书,分析其设计并记录设计过程。 电化学3D打印技术开发公司Fabric8Labs依然是本届大赛的冷板制造商。 ➡️ 香港中文大学团队 该团队的设计特点为仿生分形流道铜冷板,他们将冷板分成了三个主区域,中心高功率区域的微通道尺寸为166.6μm(增强散热),两侧低功率区的微通道尺寸为200μm(降低压降),低功率区又进一步细分了高流量区、低流量区和极低流量区几个子区域。 整体采用双层正交鳍片,微通道尺寸在X/Y方向上变化复杂,使用传统加工困难,但适合3D打印高效制造。 该设计取得效果是,压降显著降低了27.7%,最高芯片温度降低了0.5℃。其FoM值为9.46%。 ➡️ 中国宁波诺丁汉大学团队 该团队的设计特点为复杂仿生/网状流道铜冷板,使用拓扑优化方法生成了类似生物脉络的分支热通道结构,能够优先将热量从高功率区引导至边缘。 但是,原始拓扑存在边界层增厚和流动停滞的问题,设计团队为了弥补这些不足,引入了流线型通道、变密度针鳍阵列、倒三角穿孔和集成的切片结构。 经过多个版本的迭代,最终设计使压降降低了45.2%,最高芯片温度虽上升了3.08℃,但优化了流动阻力,整理热-水力平衡指标为正,其FoM值为3.75%。 ➡️ 滑铁卢大学和阿尔伯塔大学团队 该团队的产品设计特点是平行直通道铜冷板。设计中包含两种混合结构,入口区采用直矩形微通道,壁厚和通道宽度均为0.125mm,高度2mm用于冷却高功率区;下游区采用拓扑优化矢量场定向布置的流线型翼型鳍片(Streamfins) ,其头部与尾部的直径均为0.1mm,半翼展为0.246mm,采用顺列阵列,用于冷却低功率区域。 该设计使压降降低了42.5%,最高芯片温度上升了0.5℃,FoM值为10.96%。在高流量下,散热能力超过基准设计。 讨论 该竞赛是全球热管理领域极具影响力的学生赛事。根据3D打印技术参考对该大赛的关注,上一届比赛中国团队成绩就很显著,其中就有香港中文大学和宁波诺丁汉大学。 如今,流道设计从传统平行通道,开始向仿生分形、网状微通道等复杂结构演进,体现了3D打印技术在热管理领域的应用趋势。 设计的先进性变得更为重要,相关人才的缺乏已成为新问题。 可以看出,上述两所高校在3D打印冷板研究赛道已经积累了大量经验。同时,他们也将为这一新兴应用输送大量高端人才。 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#热管理 #3D打印 #冷板 #电化学3D打印
  • 3D打印GRX-810超级合金有多重要?NASA布局多种打印工艺

    3D打印GRX-810超级合金有多重要?NASA布局多种打印工艺

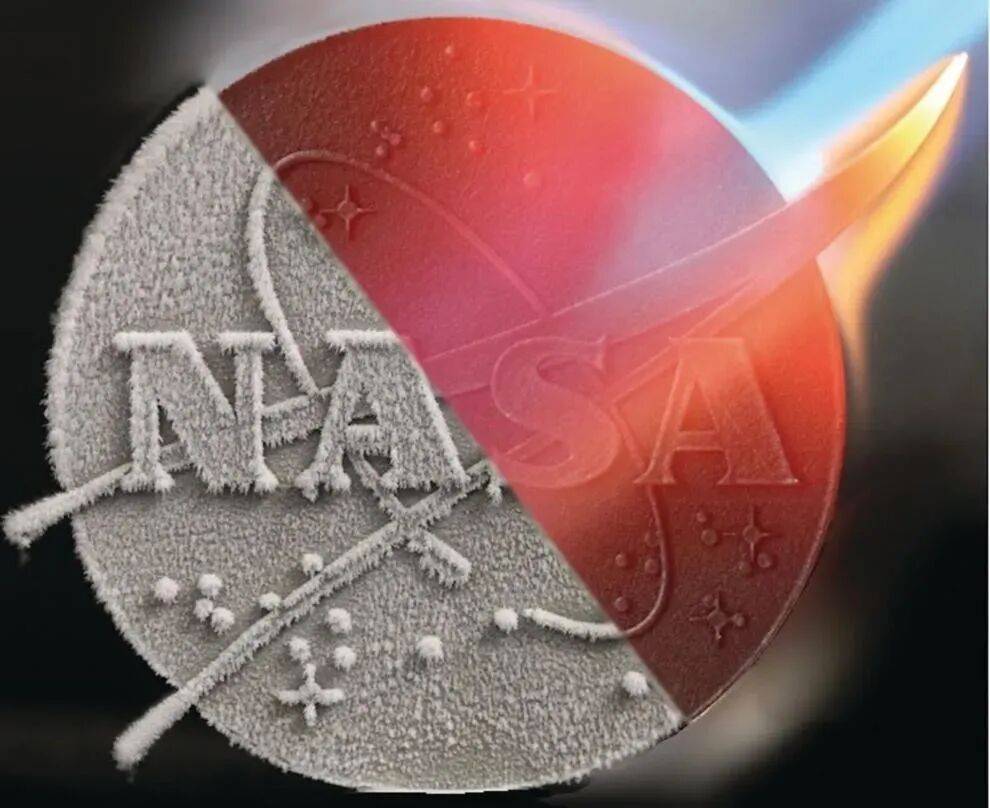
    GRX-810超级合金,是3D打印行业近几年开发的最重要的材料之一,它由NASA格伦研究中心于2022年首次推出,并于2024年投入商用。 该材料的关键开发人员蒂姆·史密斯,因推动这款材料从概念阶段发展成为完全商业化的产品,而荣获美国宇航局年度商业发明奖。 3D打印技术参考注意到,蒂姆·史密斯于近日首次解释了该材料为什么如此重要,并透露NASA正在针对该材料拓展更多3D打印工艺,这预示着GRX-810将会有更广泛的应用。 ➡️ GRX-810的开发背景 史密斯提到,Nasa格伦研究中心的工程师大约在七八年前,曾希望利用3D打印技术来制造喷气式涡轮发动机燃烧室穹顶的新结构。问题在于,它必须在约1100摄氏度的极高温度下运行。 但是,他们使用当时市面上已有的高温合金3D打印出来的部件,都在测试中失效。于是他们找到材料研究人员,询问是否可以买到其他能够承受高温的3D打印材料。 史密斯团队告知没有,同时萌生了开发能够用于3D打印的新型高温合金的想法。这便是该材料研发的开端,最终催生了GRX-810合金的诞生。 ➡️ 性能表现让开发人员意外 对于该材料是否容易打印,史密斯表示GRX-810只是在原料中添加了纳米氧化物,使用常规参数、甚至不需要加热底板就可以打印,而且材料密度高,性能强悍。 让研究团队意外的是,该材料的抗蠕变性能同样突出。之前的ODS合金预期寿命约为80-100小时,这已经是普通高温合金寿命的五倍,而GRX-810的使用寿命达到了6000小时甚至更长。 这远远超出了研究人员的预期。过去几年,他们一直在努力探究其性能提升如此显著的原因。 史密斯提到,“这是一种非常神奇的合金,我们仍在不断了解它的新特性。早期型号的成分几乎完全符合预期。每当我们试图改变成分时,通常只会适得其反,这种合金的研发过程非常有趣。” 这些性能表现不仅吸引了航空航天领域的用户,能够用于航空航天发动机燃烧室超高温抗氧化零件,同时也收到了来自汽车领域的咨询,例如它可以用于制造F1赛车的涡轮增压器、高温测试夹具、温度探头、腐蚀性环境仪器等极端应用场景。 ➡️ 拓展多种3D打印工艺制造GRX-810 目前,GRX-810已完全适配激光粉末床熔融3D打印工艺,但史密斯透露NASA正在拓展更多其他工艺来制造该材料。 其指出,LPBF是当前具有最高技术成熟度的3D打印工艺,但其打印尺寸、打印效率均有限,如果需要快速制造大型物件,激光粉末床熔融工艺可能并非最佳选择。 而且,该研究团队还收到了采购GRX-810板材的行业咨询,但史密斯指出它是一种完全用于3D打印的合金,只能通过增材制造技术生产,这也是他们希望探索其他具有更高沉积速率的增材制造技术的原因。 笔者查询到,NASA正在探索使用能量沉积丝材和冷喷涂技术3D打印GRX-810的方法。 史密斯指出,他们已经采用丝材3D打印了一些 GRX-810 部件,但并未指出使用的激光还是电弧。同时,笔者认为采用激光的可能性更高。 此外,笔者从其他渠道还查询到,犹他大学、宾夕法尼亚州立大学和Elementum 3D公司获得了NASA小型企业技术转移 (STTR) 第一阶段拨款,用于开发GRX-810的冷喷涂增材制造技术。 无论是基于丝材的激光或电弧能量沉积,还是使用冷喷涂,这些技术都能够以更高的速度3D打印更大尺寸的零件。 最后, 笔者于近期还注意到一条信息,国内有企业发布消息称,已经成功研发出国产版的GRX-810合金粉末。 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#GRX810 #3D打印 #超级合金
  • 猛禽3发动机的3D打印进化与实战考验——星舰V3首飞复盘

    猛禽3发动机的3D打印进化与实战考验——星舰V3首飞复盘

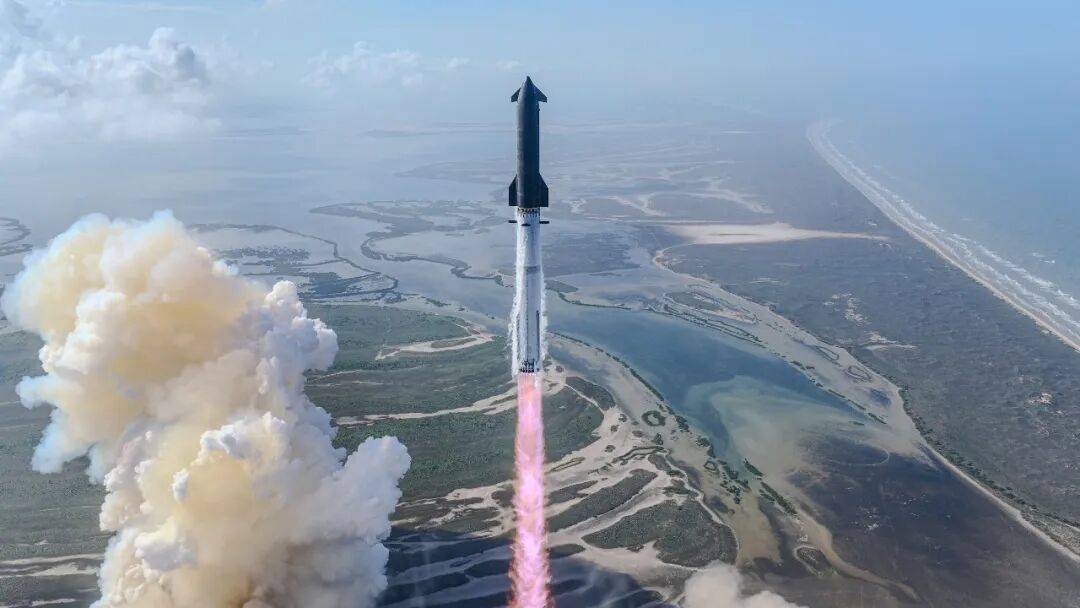
    5月23日,SpaceX的V3版“星舰”顺利完成首飞测试,同时这也是全新的猛禽3发动机首次执行实际飞行任务。 本次任务里,星舰一级配备33台猛禽3发动机,二级搭载6台。笔者查询到,它的起飞总重量为5533吨! 39台发动机接力,成功将载荷送入预定轨道,但整个飞行过程中也出现了多处发动机异常。 在起飞后大约1分45秒时,一级火箭的1台发动机出现异常关机,好在此时已经越过了最大动压区;不过,凭借充足的推力冗余设计,这次故障并没有影响星舰继续飞行。但一级火箭在返回过程中,多台发动机重启失败,最终导致失控,坠入海面。 有分析指出,在上升阶段出现异常的发动机,在前期飞行过程中出现了结构损伤。 二级火箭点火后,同样有1台发动机出现了异常关机,剩余5台发动机通过延长工作时间完成了任务。在返回阶段,依靠2台发动机完成精准软着陆溅落。 中国航天报指出,V3版“星舰”首飞可圈可点,但也暴露出新一代猛禽3发动机仍需改进。 即便如此,猛禽3发动机仍然是代表了非凡的改变。在本次发射前,SpaceX就放出了早期星舰和当前版本的对比图,业内外无不惊叹于其外观的巨大改变。 早期星舰一级搭载搭载29台猛禽1/2代发动机,可以看到外围布满了杂乱的管道和线路;而“现代版”的星舰发动机排列紧凑,外部几乎看不到杂乱管线。这种高集成度、简洁有序的画面,看起来相当解压。 猛禽发动机的演变,证明了3D打印在零件整合和系统优化方面的强大力量。从1代猛禽到3代猛禽,SpaceX对该技术的应用不断加强。 报道指出,猛禽1发动机大约40%的质量采用3D打印技术生产,其中包含涡轮泵和喷油器部件,使生产时间缩短了70%。 猛禽2发动机把原本需要100多个零件组装的结构,进行了一体化设计和3D打印,这意味着焊缝和螺栓的大量减少,不仅让重量因此减轻了450公斤,泄漏风险也大大降低,同时推力也得到了提升。 猛禽3发动机对3D打印技术的的应用更加激进,它完全取消了独立的隔热罩,采用了内部一体化的管路和再生冷却通道,相比猛禽2重量减轻了7%,推力提升了21%,燃油效率提升了10%。 可以说,3D打印让猛禽3发动机实现了传统加工手段难以企及的集成度和性能突破。 而且这种好处还体现在研发效率上,3D打印技术的使用使制造时间再缩短了50%,同时支持了超过300次的快速设计迭代。 作为首次飞行试验,猛禽3发动机顺利将载荷运至目标高度,但也暴露出来了一些问题。毕竟,星舰本身的问题也在不断解决和优化,猛禽3的问题也终将得到解决。 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#spacex #3D打印
  • 3D打印均热板,不要只盯着钛、铝、铜!

    3D打印均热板,不要只盯着钛、铝、铜!

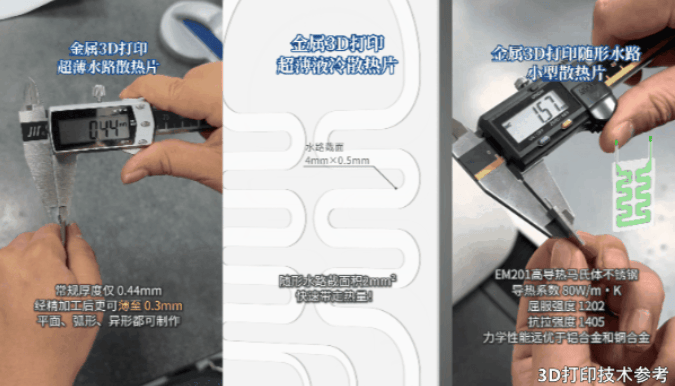
    近日,笔者发现毅速激光展示的三款超薄随形水路散热片,引起了很多人的关注,它们均集成了随形水路,共同特点都是超薄。 但所采用的材料却不是更吸睛的钛合金、铝合金或纯铜,而是毅速激光自主研发的EM201马氏体不锈钢。 起初,笔者一度怀疑,用不锈钢做均热板怎么可能有市场?但进一步的查阅,可谓打开了笔者的一扇知识大门。 接下来,我们就看看这到底怎么回事。 ➡️ 毅速激光3D打印超薄散热片 毅速激光的前两款散热片,整体厚度经过测量均为0.44毫米。工艺人员指出,经过精加工后可以降低至0.3毫米。在实际向散热片中注水时,水能轻松流出,证明内部流道连通性完好,水路畅通无阻。 为验证冷却效果,毅速激光对其中一款产品进行了热成像测试。结果显示,散热片在工作状态下温度分布均匀,冷却效果明显。 第二款散热零件重点展示了3D打印对多类结构的适应性,不仅能打印平面零件,还能制作弧形和异形部件,但特点仍然是超薄。这也意味着此类随形水路可以定制化地进行狭小空间设计,满足多种应用场景。 第三款散热片的整体厚度为1.57mm,水路最小直径为0.4mm,这在工业级水冷散热里属于极限流道尺寸;内置的双S型对称蛇形水路设计,流道完全贴合散热片轮廓,能最大化冷却液与散热片内壁的接触面积,无死角覆盖热源。 ➡️ 不锈钢竟是均热板制造主力 这些特征与3D打印本身的技术实现能力相契合,但本文讨论的另一个重点是材料。 相比不锈钢,当前的主流散热材料如铝合金、钛合金、铜及铜合金更受市场关注,而且3D打印也可以实现这些材料同等厚度级别的均热板等散热器件制造,用不锈钢打印超薄散热片似乎实用性不大。 但一份财报的发现,让笔者发现并非如此。 来自领益智造2025年财报 从事新型电子元器件、手机及电脑配件研发制造的上市公司领益智造的2025年财报,明确指出其核心产品中就包含不锈钢材质的均热板。 而且,不锈钢VC(均热板)在确保高结构强度与优异散热效率的同时能够显著减轻重量,广泛适用于高端旗舰智能手机。报告同时指出,相比传统的铜制均热板,不锈钢均热板能够实现大幅减重、减薄。 相比之下,纯钛均热板仅为折叠屏手机及超高端机型使用,来实现极致的轻量化和薄型化。 这打破了笔者对3D打印均热板使用材料的固有认知,也意味着不锈钢材料在这一应用场景可能同样有机会。 进一步的,笔者还查询到来自珠海的天达科技在今年1月也发布了不锈钢均热板。报道指出,不锈钢均温板首次将不锈钢材质应用于大功率散热场景,在0.1-0.3毫米超薄厚度下,理论热导率可达铜的20倍,且能以低成本实现接近铜材质的散热效果,适配家电、芯片、CPU等多领域需求。 这些案例实际上揭示了一个重要信息,不要只盯着钛、铝和铜合金3D打印均热板,不锈钢也有机会! 毅速激光3D打印的散热结构 就毅速激光开发的EM201来说,其成分进行了优化设计,使其能够适用于3D打印,而材料本身具有优异的导热性以及极佳的耐腐蚀性,能够大幅降低复杂随形水路表面氧化生锈造成的冷却效率降低以及腐蚀导致开裂的风险。 3D打印散热片或均热板的优势是能够一步成型,不需要焊接或螺纹密封。这三个案例也体现出毅速激光在金属3D打印精密成型、超细流道制造领域的技术沉淀,而这些经验或能延伸至精密散热领域。 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#增材制造 #3D打印
  • 利用云端GPU,金属3D打印热力学仿真速度提高了1万倍

    利用云端GPU,金属3D打印热力学仿真速度提高了1万倍

    3D打印技术参考注意到,主张以AI和机器人技术革新工业3D打印流程的软件开发商Aibuild,近日在有限元仿真方面取得进展,其将3D打印热力学模拟的速度提高了1万倍。报道称,这项技术已通过美国航空航天研究所(NIAR)的验证。 Aibuild公司发布的新工具名为FETS,这是一款热力学有限元模拟器。与此前依赖高性能计算机集群不同,FETS利用云端GPU计算,不需要专业的本地计算机,整个计算过程只需要电脑联网就可实施。 同样重要的是,该工具可直接集成到CAM环境中。不需要单独导出文件,也不需要在另一个程序中手动重建层几何形状,有限元网格由扫描/打印路径数据自动生成。用户可以一直留在熟悉的环境中工作,仿真则作为同一数字线程的一部分在后台运行。 FETS能够输出六种关键数据:热分布、热力学模拟、变形预测、残余应力分析、层间质量评估(包括弱熔合和下垂检测)以及基于模拟应力的裂纹预测。 换句话说,它能够在几分钟内呈现零件在打印过程中可能发生的全部状况,而此前这可能需要几个小时甚至几天。 Aibuild表示,这款工具不需要任何专业的有限元分析 (FEA) 知识。其界面简洁明了,需要配置的参数极少,默认设置经过优化,无需额外调整即可提供可靠的结果。 这意味着,即使是普通的3D打印设备操作员,也可以通过FETS工具了解整个打印过程。 不过,FETS的主要目标用户是工业和航空航天制造商,而非小型的3D打印工厂或业余爱好者。当制造失败的成本确实很高时,FETS的经济效益就能显现出来:例如大型金属部件、昂贵的材料和较长的交货周期。 热量是金属3D打印技术多年来一直面临的一个根本性难题,没有人确切知道热量在打印过程中如何穿过零件,以及它在此过程中会对材料产生什么影响。 零件会发生翘曲、出现裂纹,残余应力会破坏几何形状,每一次打印失败都意味着材料、机器时间和能源浪费,而且这些损失无法挽回。FET技术正是为了解决这个问题而开发。 3D打印技术参考还注意到,Aibuild并未止步于FETS目前的各项功能,而是正致力于集成英伟达NVIDIA PhysicsNeMo平台的傅里叶神经网络算子模型,目标是将仿真时间缩短至5分钟,与传统工具相比,这将节省99.9%的时间。此外,实时变形和残余应力预测也已列入开发计划,从而能够在构建开始之前进行几何补偿。 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#仿真 #3D打印 #英伟达
  • 光束整形下的无支撑金属3D打印探索,取得新进展!

    光束整形下的无支撑金属3D打印探索,取得新进展!

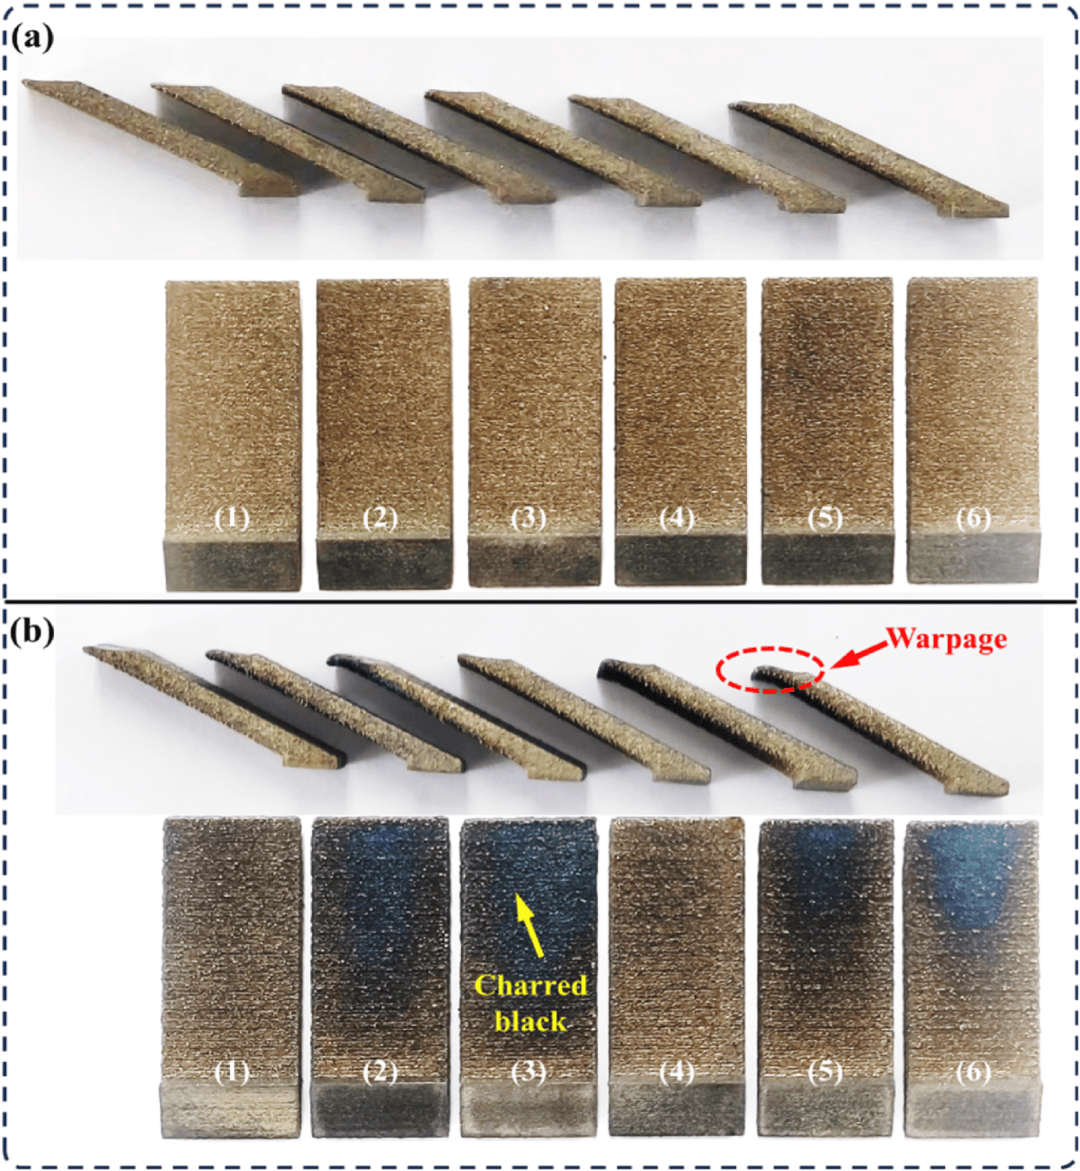
    3D打印技术参考注意到,山东大学的一研究团队于不久前使用中航迈特的光束整形金属3D打印机MT280,以IN718镍基高温合金为材料,成功实现25°悬垂结构的无支撑打印。 这一发现,为金属3D打印进入光束整形发展新阶段后的无支撑工艺探索提供了思路。 环形光打印的零件试样,(a) 用较高能量密度值制造的试样;(b) 用较高激光功率制造的试样 环形光束实现无支撑打印的探索 研究指出,采用环形光束实现无支撑打印的本质在于,环形光能量分布更加均匀,进而能够降低打印过程中的温度梯度和热应力,从而能更为有效地控制翘曲,实现大角度无支撑打印。 在传统高斯光束下,悬垂角度低于45°的结构通常需要添加支撑。这是因为,传统高斯光能量分布不均,中心强度远高于边缘,造成熔池窄而深,并向下沉入粉末形成“挂渣”;同时,高斯光束因能量高度集中,导致峰值温度极高,熔池强烈流动和不稳定,进一步增加热应力和变形风险。 高斯光束通常在悬垂角度低于45°时添加支撑 相比高斯光,环形光能量分布更均匀,熔池更宽、更浅;且峰值功率密度显著降低,熔池内部流动更平稳,避免了高斯光束下因强烈反冲压力造成的剧烈凹陷和飞溅。虽然熔池重力仍会导致熔池在悬垂区下沉并形成“挂渣”,但能够在不加支撑的情况下逐层堆叠至目标高度,且不会引发灾难性的翘曲或层间断裂,保证了宏观成型性。 两种光斑打印悬垂结构对比:a.环形光有两组完整打印;b、c为高斯光,均未能完成完整打印 笔者发现,研究人员细致对比了两种光斑形成的熔池深宽比、峰值温度以及结构变形量。 环形光与高斯光熔池深宽比结果是0.16和0.57,峰值温度为3182K与3749K,可以看出两者的差异非常明显。 从上图中可以看出,环形光具有更好的打印效果,主要体现在完整性和变形量上。但仔细观察,环形光并非在所有工艺组合下都成功完成了打印。而且,环形光打印的悬垂顶部也有变形,最大变形量为0.18mm,但相比高斯光束都没有完成打印,其技术潜力已经得到体现。 另一方面,研究还评估了悬垂结构的下表面质量,环形光一如既往的在此方面没有优势,粗糙度超过40μm。 两种光斑打印的悬垂结构顶部变形量对比 从这些数据得出结论,环形光即便也存在变形,且粗糙度大,但相比高斯光仍然显示出在实现无支撑打印方面的重要潜力。它显著抑制了翘曲变形,能够完成完整构建,待工艺进一步优化,或将有更大改善。 国内光束整形技术新发展与3D打印效果探讨 该研究使用的设备为中航迈特的光束整形3D打印机MT280,其搭载500瓦激光器,采用外置光学整形元件,最终实现环状光束。转换后的光束直径由70um变为167um,能量分布更加均匀。 笔者注意到,中航迈特在2026年推出了配备无级变束能力的最新装备,而且在今年TCT展会上,也有专门的供应商提供这一技术。 据笔者查询,该技术可以在0.4秒内自适应完成高斯光、环形光与点环光斑模式的动态变换,并可根据不同工艺阶段与构件特征自适应能量分配。 这似乎已经与nLIGHT公司推出的AFX激光器所能实现的功能相接近。后者能实现环形光束的25ms内快速切换,光束尺寸范围从约85微米的高斯光束到250微米的环形光束,可精确控制能量分布。 中航迈特指出,相比高斯光设备,环形光整体生产效率可提升约30%。但环形光应用的一大难题是大光斑导致的表面粗糙问题,目前主流的方案是使用高斯光打印轮廓,环形光打印填充,而无极变束技术或能对该问题的解决提供帮助。 此外,之前3D打印技术参考还报道过EOS实现无支撑打印的方法,其通过实时测量打印过程每一层的温度,实时调整激光能量输入以减少热应力,相关技术覆盖工艺策略与控制系统。 随着金属3D打印技术发展进入光束整形时代,新的探索才刚刚开始。 将其与多激光结合,可放大效率提升效益;动态热管理与智能工艺调整,可在新形势下进行无支撑打印方案的探索;小高斯光斑+大环形光斑的结合,既保障表面质量又提升效率,但两者如何结合又有多种形式。 对于多数厂商来说目前还只能关注其中一两种技术,而谁能最先形成“有专利+有数据+有客户案例”的完整方案,就能在技术发展的新形势下让自己的打印服务成本更低、让综合解决方案更有卖点。 论文:Laser powder bed fusion of a support-free overhang structure using a donut-shaped laser beam 注:本文由3D打印技术参考创作,未经授权,谢绝转载。#无支撑 #3D打印 #光束整形